2026-10-08 13:27:58 分类:商机
上个月周三早班,刚泡上茶,门卫就领着个穿灰夹克的客户堵到车间门口。
脸拉得比驴长。
说我们给他供的龙门铣,才用一年半,Z轴颤得能把铣刀抖断,加工出来的模具面全是刀纹,是不是换了翻新丝杠骗他。
我没跟他争,拿上工具跟着去拆。
端下螺母的那一刻我就明白了,滚道半面已经点蚀成麻子坑了,这哪是我们的货。客户偷偷换过便宜的副厂丝杠,自己忘了。
说白了,滚珠丝杠就是设备的腿,平时没存在感,摔一跤才知道它有多金贵。
为啥好丝杠坏丝杠差出十倍价
好多新手刚进车间,以为不就是一根带滚道的钢轴?能转能走就行呗。
其实核心就那点事儿,把螺杆螺母之间的滑动摩擦,改成滚珠的滚动摩擦,摩擦力降了十分之九,定位精度自然上去了。
我干这么多年,选丝杠先看三个数。
第一是滚道淬火深度,正经大厂做出来要到1.5mm以上,我见过仿品只有0.3mm,用不了一年,滚道就磨穿了。
第二是预压间隙,一般高精度设备要控制在0.01mm到0.03mm之间,间隙大了定位不准,预压太满又容易发热抱轴。
现在主流就两个路子:冷轧滚珠丝杠和研磨滚珠丝杠。
冷轧的成本低,做出来精度一般是C7,适合普通输送设备,便宜。研磨精度能做到C5以上,最高C2,价格是冷轧的两三倍。
说实话,行业内通常不说但实际在做的妥协,太多了。
好多设备厂商接了低价标,明明合同要求研磨级C5精度,转头就找小厂拿正公差的冷轧丝杠,精磨一刀滚道,外观根本看不出来,参数表填的也是C5,客户不会拆,用个两三年精度掉了,只会怪自己保养不好。
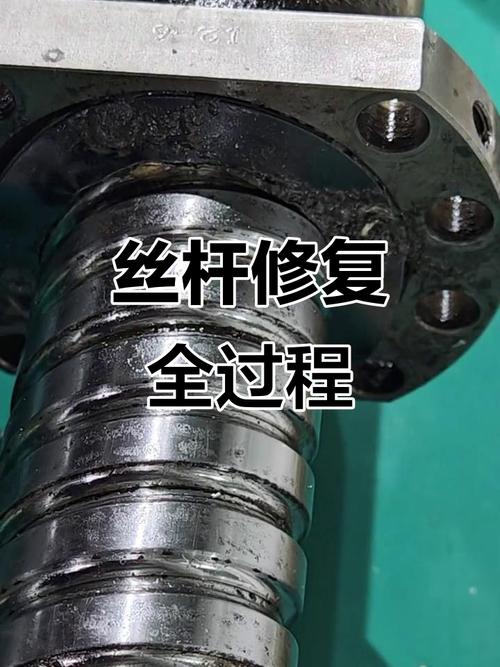 机械车间拆解磨损滚珠丝杠现场图
不过话说回来,这种事也不能全怪厂商,现在价格战卷成这样,你不做有人做,对吧。
不同行当,丝杠的要求根本不是一码事
你拿给汽车厂做冲压的丝杠,放到新能源切片机上,根本用不了。
去年东莞有个做新能源电池极片的客户找过来,说他们的切片机,刚上线三个月,切出来的极片尺寸偏差就超了0.02mm,一天废几十吨原材料,赔都赔死。
我去看了,他们为了省成本,给高速切片机配了普通的C7级冷轧丝杠,一分钟走几十个来回,普通丝杠连续跑发热量能到四十多度,热胀一毫米,尺寸能不偏吗?
后来换了带空心冷却结构的C3级高精度滚珠丝杠,温升控制在10度以内,偏差立刻降到0.005mm以内,用到现在没出问题。
换个场景,注塑机呢?
佛山有家做家电外壳的注塑厂,锁模力1200吨,两年换了三套丝杠,都是螺母里的滚珠碎了。
我去量了,原来他们配的丝杠直径只有40mm,滚道还是窄槽的,注塑机开模锁模天天受大冲击,小丝杠根本扛不住。
后来换成50mm直径加宽滚道的重载丝杠,预压调大了0.01mm,用到现在三年多了,就换了一次润滑脂。
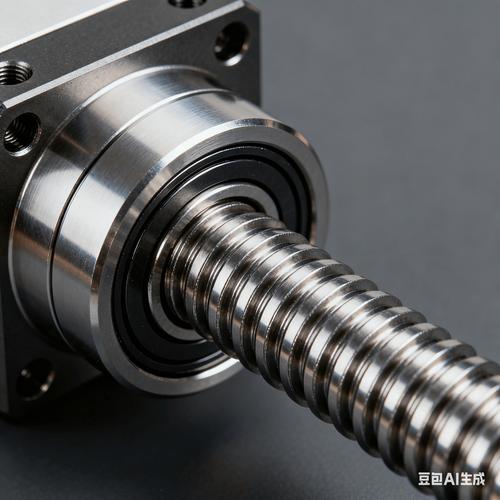 新能源切片机用高精度滚珠丝杠成品图
说白了,适合的才是对的,不是精度越高越好,也不是越贵越好。
进口替代潮里,藏着大家不愿说的暗礁
 进口替代潮里,藏着大家不愿说的暗礁
这几年进口丝杠贵,交期还长,好多国内厂都起来做高端丝杠了,好事。
我们现在给普通设备配,基本都用国产的,质量也稳定,价格只有进口的一半,交期还快。
不过有个事儿,行业内没人愿意公开说。
就是热稳定性的问题。
哪怕你做出来的静态精度跟进口大牌的一模一样,放一年,或者连续跑24小时,国产丝杠的精度掉的就是比人家快。
根源还是在材料和热处理,国内钢材的淬透性,还有加工后的残余应力控制,跟人家比还是有差距,不是车磨得出来尺寸就能解决的。
还有一个风险,就是标准滞后。
现在都在做高速滚珠丝杠,转速能到每分钟几千转,可现行的国家标准里,根本没有统一的动态温升精度标准,全靠厂家自己标。
好多客户买丝杠,只看静态精度那栏的数字,根本不问动态温升,装上去用不了多久精度垮了,还说国产丝杠不行,其实是你买的时候没选对。
我天天在车间摸丝杠,常跟徒弟说一句话。
“选丝杠别光看纸上的参数,得掂掂分量,摸摸滚道够不够润。”
好多时候,纸上标一样的精度,好丝杠掂手里重个三五斤,滚道摸出来跟镜子似的,差丝杠摸着手涩,分量轻,那都是材料偷工减料了。
你们有没有碰到过,参数标的一模一样,用起来天差地别的滚珠丝杠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间干20年:滚珠丝杠那些不能写在说明书里的实操经验
文章链接:https://www.yxqcspc.com/17481/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
