刚拖回车间的废制动轮,烫得能煎鸡蛋
昨天刚卸车那台10吨门式起重机的制动轮,靠在车间墙角还冒着隐隐的热气。 新来的实习小伙好奇伸手碰了一下,嗷的一声缩回去,手背上立马起了个透亮的水泡。 客户老板叼着烟站边上,脸拉得比驴长:才跑1200小时,怎么就磨穿衬片抱轴了? 我蹲下来摸了磨出来的铁屑,碎得像面粉,衬片剩下不到2毫米,连铆钉都露出来了,可不抱轴吗。 说实话,干了20年机修,我见过磨坏的制动器没有一千也有八百。 这东西就像鞋子的鞋底,你天天走路总得磨,没人能让它一辈子不磨,但太多坏在不该坏的时候。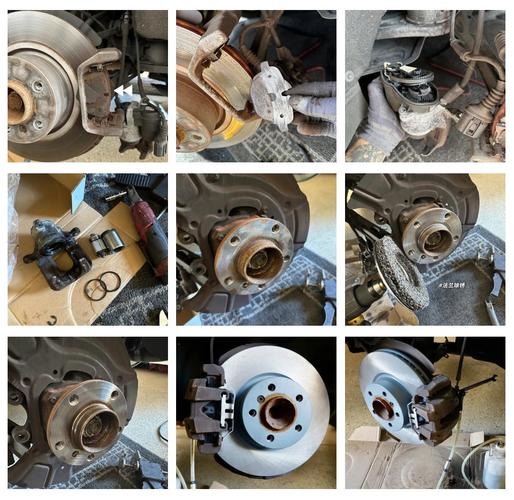
两种摩擦材料的弯弯绕
很多人觉得制动器磨损不就是磨吗?磨完换不就完了? 哪有这么简单。制动器靠摩擦力制动,摩擦力本身就是磨损的源头。 我给你说几个死数,干这行得记牢。 普通钳盘式制动器的摩擦块,允许总磨损量就是12mm,从新用到剩5mm,必须换,差一毫米都不行。 正常工作温度不能超过280℃,超过这个数,衬片里的树脂粘结剂直接碳化,磨损速度翻十倍都打不住。 就拿港口起重机来说,每起吊100吨货物,制动块平均磨损量大概是0.012mm,一算就知道能跑多久,差不了几百小时。 现在主流就两条路线,半金属摩擦材料,陶瓷基摩擦材料。 半金属便宜,一吨料比陶瓷便宜快两万,导热快不容易烫,缺点就是遇水容易锈,停个三五天不开,制动盘上直接锈出两道沟,一开就抖。 陶瓷的确实耐磨,寿命比半金属高一半还多,不伤对偶件,噪音也小,可缺点也明显,贵,零下十度以下制动抖得你手麻,成本压不下来。 行业内通常不说但实际在做的妥协是什么? 中端设备厂,包括不少做售后换件的,都玩掺料。陶瓷颗粒加个20%到30%,就敢标称全陶瓷制动片,成本只涨了两成,售价直接翻一倍。 你用着确实比纯半金属好一点,但根本达不到全陶瓷的寿命,钱人家赚走了,你还觉得捡了便宜。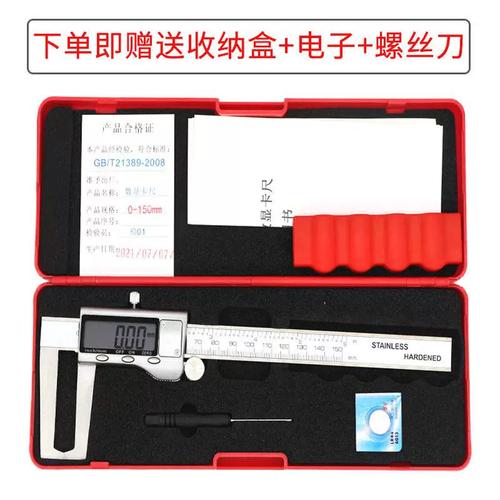
不同行业,不一样的磨损要求
进口替代潮下藏着的暗坑