2026-10-11 06:41:57 分类:商机
上周三早班,我刚换完工作服,镗床组小张就冲过来喊我。
说连杆工位出大事了。
跑过去一看,两件40Cr的连杆胚直接废掉,三支M8的丝锥齐根断在孔里,氧割都掏不出来。
采购站边上抽烟,脸绿得发亮,说为了降本,换了个便宜三成的新丝锥厂家,想着不就是攻个丝,能差哪儿去。
这不,小两千块的胚料打了水漂,还耽误了三天交期。
很多人觉得丝锥就是个小耗材,没人当回事,其实丝锥厂家选不对,整条线都给你埋坑。
丝锥厂家的门道,外行根本看不懂
别以为丝锥就是车个螺纹淬个火,里边的差池差一点,用起来天差地别。
说实话,我见过太多采购只看价格,不看里边的参数。
第一个坎,硬度。高速钢丝锥的淬火硬度必须卡准62到64HRC,差一度,使用寿命差15%都打不住,高了脆,低了磨,没有半点商量的余地。
第二个坎,涂层。现在常用的TiN涂层,厚度必须控在3到5微米,厚一个微米,容屑槽就窄一圈,干钢件的时候分分钟堵屑崩刀。
第三个坎,螺距公差。正规丝锥厂家能做到每100毫米螺距误差小于0.02毫米,小厂能做到0.05就不错了,干出来的螺纹拧两圈就滑牙,你还怪自己车床精度不对。
现在市面上主流就是两个路线,高速钢丝锥和整体硬质合金丝锥。
高速钢韧性好,干个小批量活,哪怕你走刀歪一点,最多崩个刃,不会直接断在孔里,价格还便宜,适合普通机加厂。
硬质合金硬度高,转速能拉四倍,干几万件的大批量活,耐磨度是高速钢的三倍,但是太脆,只要工装偏个一丝半丝,直接齐根断,一点缓冲都不给你。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多厂家吹自己是M35含钴高速钢,说含钴5%,实际只加2%,甚至干脆不加,成本一下降三成,外行你拿硬度计打都查不出来,只有用的时候才发现寿命比正规货差一半,你还只会怪自己切削液不对。
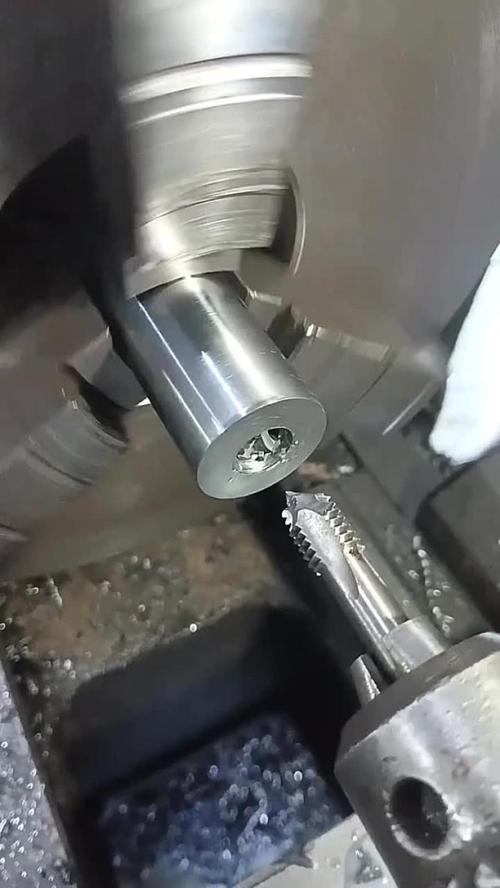 机械加工车间断裂废丝锥实拍
不同行业找丝锥厂家,要求根本不一样
你拿干汽车的丝锥去干航空,神仙都救不了你。
之前我们给自主车企做连杆螺栓孔,批量是每月五万件,要求一万件不能出一个不良。
原来一直用进口丝锥,一支快两百块,成本压得受不了,后来找国内一线丝锥厂家改了方案。
把原来15度的螺旋容屑槽改成18度,专门排40Cr的长碎屑,涂层改成了AlTiN,最后算下来成本降了45%,寿命还比原来进口货长10%,这不香吗?
还有去年接的航空钛合金机架的活,全是盲孔,要求螺纹精度6H,不能有一丝毛刺。
一开始找的普通丝锥厂家给的货,干三件就粘屑,螺纹直接拉花,报废了两件胚,亏了快一万。
后来找专门做难加工材料的丝锥厂家,给我们改了梯度PVD涂层,刃口做了0.02毫米的微倒圆,专门防粘钛,最后干一件成本才原来进口的三分之一,每件都能过通止规,稳定得很。
说白了,好的丝锥厂家不会给你乱拿通用货,会跟着你的材料改参数。
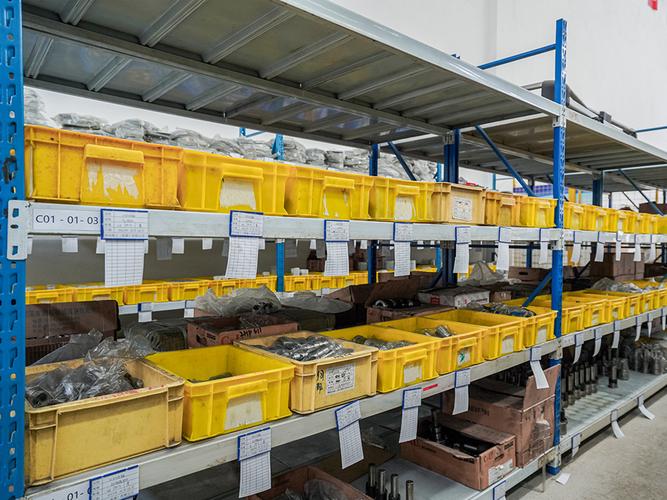 机加车间成品丝锥存放架实拍
新风口底下,藏着行业不愿说的暗礁
 新风口底下,藏着行业不愿说的暗礁
这两年进口替代炒得热,很多国产丝锥厂家起来了,原来高端活全靠进口,现在国内一线厂做的精度,不比欧美差,价格直接砍一半,很多厂都换了。
还有绿色制造,原来很多涂层带氰,环保查得严,现在好多厂家都转了无氰涂层,不对环境不伤人,性能还没降。
不少厂家还跟上了智能制造,每根丝锥打个二维码,你用了多少个孔,还剩多少寿命,机床直接能读,不用工人天天估摸着换,减少浪费。
对吧?看起来挺好,但是有个行业不愿公开的难题,没人愿意提。
就是标准滞后太严重了。
现在我们天天加工新材料,什么高温合金、碳纤维复合材料,现行的丝锥国标还是几十年前定的,全是针对普通碳钢的,根本没有针对新材料的要求。
比如加工碳纤维,要求丝锥刃口越锋利越好,才能不把纤维拉毛,旧国标反而要求刃口必须做倒圆,按国标做出来的丝锥,干一件废一件,你找谁说理去?
很多客户还死卡旧标准,好的厂家按实际需求做出来的货,反而不符合旧标准,硬生生被pass,最后用了符合标准的废货,吃亏的还是自己。
我干了二十年机修,就一句土话:便宜丝锥崩料,贵丝锥崩钱,找对丝锥厂家比啥都强。
你别看着丝锥小,它是最后一步,前面镗、铣、磨全对,最后一步攻丝错了,全白干。
你们车间有没有遇过坑人的丝锥厂家?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年机修聊丝锥厂家:被忽略的生产隐形命脉
文章链接:https://www.yxqcspc.com/17678/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
