上个月中班,我正蹲在铣床边擦卡盘上的油,班长拎着个铝合金壳体冲过来喊。
老陈!这批又全废了。
拿过来一量,所有安装孔都偏了0.02mm,刚好卡着客户公差的红线,整批1200件只能回炉重炼。
拆了定位治具一看,定位销的孔晃得能塞进一张A4纸。
之前图便宜找的那家小治具厂,合同写的用CR12mov料,切开一看就是45号钢,连热处理都没做满时间。
你说,治具这东西,平时在车间角落没人看,出问题就是真金白银的损失。
别光看报价,治具的水都藏在材料和公差里
很多年轻工程师选治具厂家,第一反应就是比报价,谁低选谁。
其实治具的核心就那几点,我干了20年,门儿清。
首先定位精度,治具和工件的配合公差,必须控制在0.005mm以内,差一丝,加工出来就歪。
做批量生产的话,10万次循环下来,治具的整体磨损量不能超过0.01mm,不然做着做着尺寸就飘了。
还有硬度,正经量产治具的工作部位,热处理硬度必须做到HRC 58-62度,少个三五度,耐磨度直接砍一半。
现在主流就两种材料路线,一种是国产CR12mov,一种是进口SKD11。
CR12mov便宜,一顿差出小一万,韧性差,大冲击力下容易崩口,适合小批量生产。SKD11耐磨抗造,韧性好,就是价格贵,适合百万次级的量产线。
说实话,行业内通常不说但实际在做的妥协,太常见了。比如你签合同要SKD11,很多小厂家就给你工作面镶一小块SKD11,底座整个换成CR12mov甚至45号钢,不切开检测根本看不出来。还有的,只给工作面做热处理,其他地方偷工不做,硬度差一大截,你用俩月就晃。
不同行业要的,根本不是一种治具
我碰过太多客户,拿着A行业的要求找治具厂家做B行业的活,最后不伦不类。
就说3C电子的测试治具,我去年给深圳一家代工厂做配套,人家要求每2小时换一次产品型号,治具换型时间不能超过10分钟,定位块要耐插拔10万次以上。
一开始找的小厂家,做出来的治具是整体的,换型号就要拆整个底座,换三次就松了,插拔不到3万次定位就偏了。后来换了东莞一家专门做3C治具的厂家,人把定位块做成可更换镶件,坏了抽出来换个新的就行,整个治具框架能用三四年,现在快两年了,没出过一次偏差。
再就是新能源汽车的焊接治具,去年给宁德时代的一家配套厂做方案,人家要的是电池托盘焊接,整个治具台面快3米长,要求整个台面的平面度不能超过0.05mm,因为焊接本身就有变形,治具再歪,整个托盘就废了。
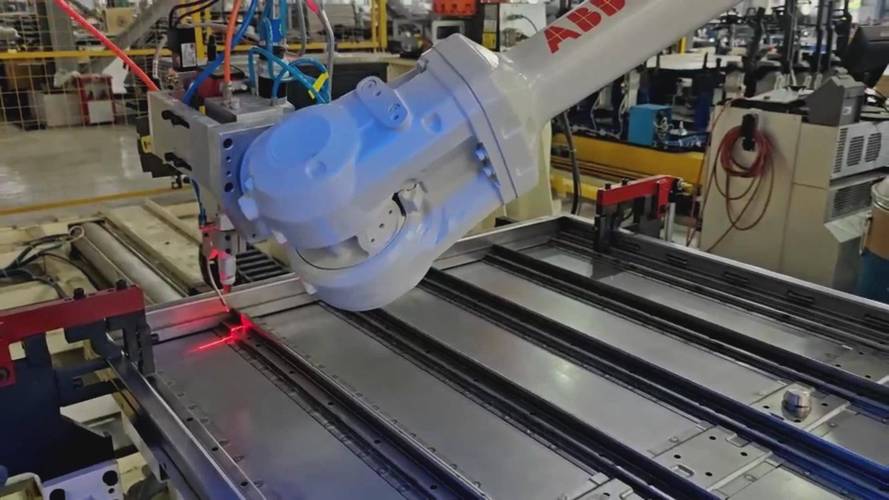
一开始找浙江一家小厂,报价比别人低三分之一,做出来平面度0.2mm,焊完10个废8个,赔了不少钱。后来换了无锡一家做大尺寸治具的厂家,人用龙门铣走了三次刀,做完之后放车间自然应力释放72小时再精磨一遍,出货检测平面度0.03mm,焊完合格率直接干到99.7%。
说白了,专门做某个行业治具的厂家,和什么活都接的厂家,出来的东西真不是一个档次。
新风口下,藏着没人愿意说的暗礁
这两年进口替代火,原来很多高端治具都找日本台湾厂家做,现在国内好点的治具厂家精度已经上来了,价格只有人家的三分之一,很多厂都转回来了,这是好事。
还有绿色制造,现在很多厂家都开始做模块化治具,哪坏换哪,不用整个治具报废,省材料也省成本,这个方向没错。
不过话说回来,有个行业内不愿公开的难题,一直没人提。
治具到现在都没有统一的国家强制标准,全靠买卖双方约定。你说你要高精度,没写清楚公差多少硬度多少,厂家就给你降标准,你说你要耐磨,没说清楚多少次循环,人家就给你用便宜料,真出了纠纷,连个说理的依据都没有。
还有现在智能制造要求治具带定位传感器,要连工厂的MES系统,很多小治具厂家只会做铁疙瘩,根本不会做机械电气集成,接了活就转包出去,层层加价不说,精度对接根本没人负责,出了问题互相推。
现在好多终端厂搞招标,只拼最低价,谁便宜给谁做,最后算下来,废的零件都比买治具省的钱多,真的不值当。
我今天翻那个废治具的时候还在想,干了20年,总结出来一句话。
便宜治具费零件,贵价治具省工钱。
你们车间换治具的时候,是先砍价格还是先看材料?有没有碰到过治具厂家偷工减料的糟心事?不妨出来唠两句。
