上个月刚结了个烂摊子。
客户发过来的一批高速钢铣刀,出厂检测硬度全合格,发到用户手里没干三个活,崩了二十四把。
赔了八万多。老板脸绿得跟淬火泡完水的轴承圈似的。
拆回炉里测温场,吓一跳。加热区差了快十度。
拆开加热室看,原来换炉的时候,图便宜找了个小真空炉厂家,标称1.2mm厚的钼加热带,实际给换了0.8mm的。
用了一年半,烧得局部变形,温场直接歪了。
你说这玩意,买的时候谁能拆开看?真空炉这东西,平时安安静静蹲在车间角落,没存在感,一出事就是砸钱的大事。
真空炉厂家藏的门道,外行根本摸不清
很多人觉得真空炉不就是抽了真空加热吗?能有什么花活。
这里的深浅,能差出几十万的利润,也能差出十个百分点的报废率。
合格的真空炉厂家,温场均匀度能控在±3℃以内,差的厂家能给你干到±10℃。别小看这几度,淬出来的硬度能差HRC1到2度,刚好卡在合格线边缘。
现在主流两种加热路线,石墨加热和金属钼加热。
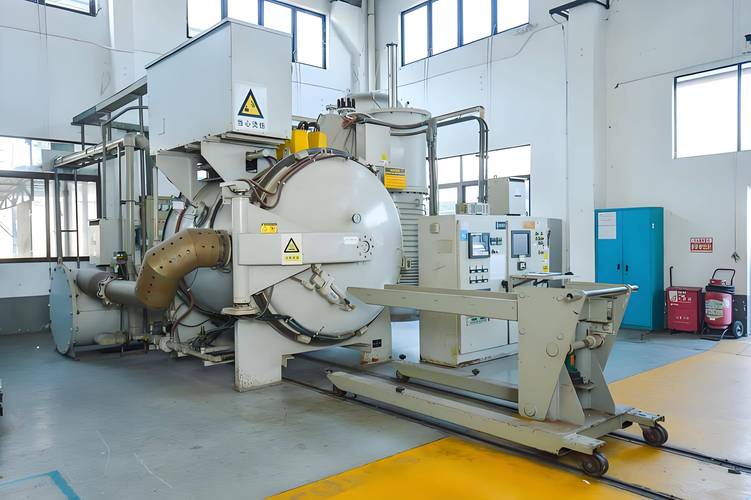
石墨加热便宜,升温快,成本能比钼加热低一半,好多小厂家主推这个。
但石墨容易掉粉,高温下还会挥发,沾在工件表面就是细小麻点,做高端模具或者航空件根本没法用。
钼加热干净,不会污染工件,适合做精密产品,就是造价高。
行业内通常不说但实际在做的妥协是什么?
就是减料。要么把钼带厚度从标称的1.2mm减到0.8mm,要么把炉壳钢板从要求的12mm减到8mm,刷上厚漆盖住,你拿尺子量外观根本量不出来,不切开谁也不知道。
只要不炸炉,就能一直用,出问题的时候早就过了保修期了。
选型也有讲究,做100kg以下的小批量模具,买单室炉足够,省钱。要是批量到500kg以上,一定要选双室炉,不然工件进炉的时候带的氧气很容易氧化表面,成品率直接掉。
不同行业要的真空炉,根本不是一个东西
去年给东莞一家做硬质合金铣刀的厂子改炉。
他们图便宜找了个小厂家做的油淬真空炉,标称极限真空度10^-3Pa,实际装的是淘汰的旧泵,只能到10^-2Pa。
做出来的刀具钎焊部位总有微小气孔,掉刃率达到12%,每个月要废十几万的料。
后来找正规厂家换了符合规格的真空泵,掉刃率直接降到0.3%,不到半年就把换炉的钱赚回来了。
这就是刀具行业对真空炉的要求:真空度够,温场稳,不能有杂质污染刃口。
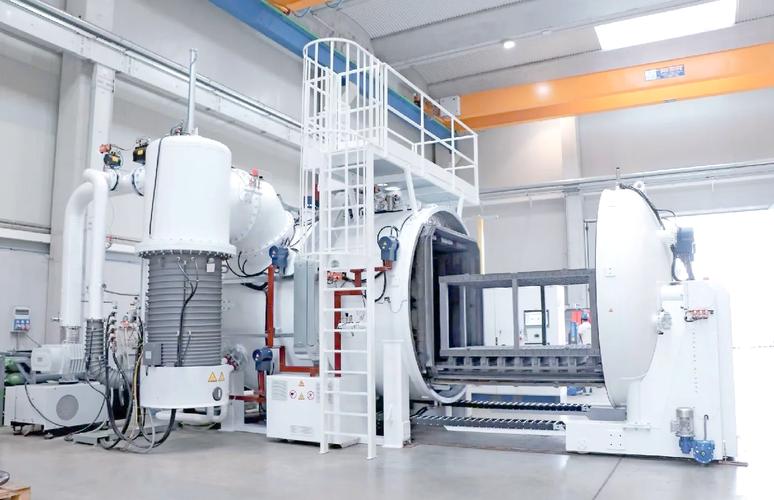
另一个场景完全不一样,就是航发的高温合金叶片热处理。
前年给西安一家配套厂做维保,他们原来买的进口炉坏了,想换国产的,找了好几家小厂家都做不到要求。
要求是什么?炉内杂质总含量不能超过10ppm,氩气纯度要到99.999%,差一点,叶片的高温疲劳性能就达不到要求,飞上天要出大事。
最后找国内头部的真空炉厂家,重新改了真空气路,换了超高纯供气系统,才达标,价格还不到进口炉的三分之一。
你看,同样是真空炉,给刀具厂用的和给航发做的,要求差了十万八千里,找不对厂家,多少钱都打水漂。
现在的新趋势,藏着没人说的暗坑
这几年进口替代火,原来高端真空炉全是德国瑞士的,现在好的国内真空炉厂家,性能能做到进口的九成以上,价格只有三分之一,很多厂子都换了,没错。
还有绿色制造,现在大厂家都做余热回收,把淬火油带出来的热量回收预热新进炉的工件,能省15%左右的电费,一年下来大炉子能省十几万,也是真优惠。
但有个行业内不愿公开的难题,就是标准滞后。
现行的真空炉国家标准还是十多年前出的,只测额定功率和外观、极限真空度,根本不要求检测加热丝厚度、炉壳钢板厚度这些看不见的参数。
也就是说,小厂家就算偷减了一半材料,只要能抽到标称真空,就算符合国家标准,出了问题你维权都没依据。
这就是最大的风险,好多新手厂子不知道,光看报价和证书,踩坑的一抓一大把。
我干热处理二十年,天天跟真空炉打交道,总结出来一句土话:
选真空炉厂家,别光看报价摸外板,得拆开看内脏。
别嫌麻烦,订合同的时候一定要把加热丝厚度、炉壳材质这些看不见的参数写进去,留好复检的余地,不然真出问题,哭都来不及。
干热处理的老哥们,你们遇见过真空炉厂家哪些暗戳戳的减配?说来给后辈提个醒。
