2026-10-11 14:14:53 分类:商机
去年春天我们接了一批给重卡配套的弹簧钢订单,按工艺要求做完中温回火,全检合格发出去。
三个月后客户拉着半车废件堵在厂门口。
说一半弹簧弹性衰减,跑高速断了三根,差点出人命。
厂长脸都绿了,拉着我们技术组连查半个月。
最后追到根上,就是回火炉的问题。
那台炉是前两年贪便宜找小厂做的,保温层偷工减料,炉腔上下温差差了22度。
你说,这能不出事?
说实话,干了20多年热处理,回火炉厂家的存在感,平时看不见,出事就是灭顶之灾。
别光盯着报价,内核藏在看不见的地方
很多老板买炉,只看吨位、大小,比报价,谁便宜买谁。
哪里知道,回火这活儿,差一点都不行。
中温回火处理弹簧钢,保温温差必须控制在±5℃以内,超过这个范围,工件硬度差能到HRC3度以上,出来就是废的。
网带式连续回火炉,网带走速误差不能超过0.2m/min,走快了保温不够,走慢了过回火,性能直接降一档。
就算是燃烧系统,蓄热式燃气炉的空燃比必须稳定在10:1到11:1之间,偏一点要么烧不完浪费燃气,要么温度上不去,整炉废掉。
现在主流路线就是两种,电加热和燃气加热。
电加热控温准,维护简单,但是大功率炉一小时七八十度电,做批量生产,成本比燃气高30%还多。
燃气加热运行成本低,但是控温难,对厂家的燃烧系统设计要求极高。
不过话说回来,这里有个行业内通常不说但实际在做的妥协。
很多小厂家接燃气炉的单,满口答应控温精度做到±3℃,转头就把热电偶装在离加热源十公分的地方,测出来的温度当然准。
实际工件堆在炉腔里,温差能拉到15℃,你不拆开看测温点位置,根本发现不了。
坑的就是不懂行的买家。
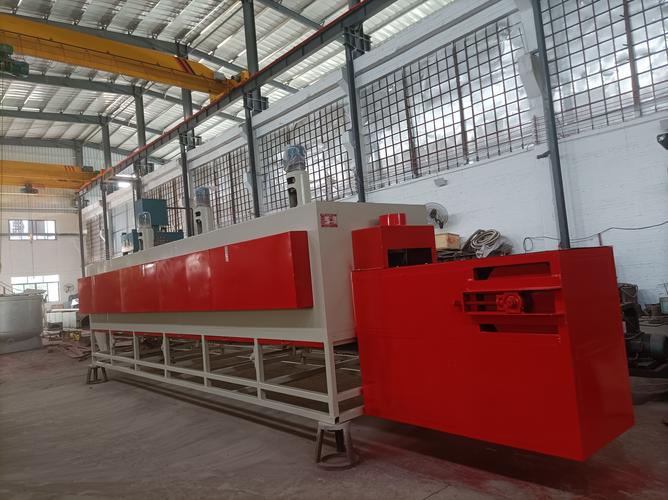 机械车间网带式回火炉生产实拍
不同行业用炉,要求差着十万八千里
我见过做汽车零件的,拿小厂家的连续回火炉做大件,整批报废。
也见过做五金工具的,买了台车式回火炉做小刀片,产量上不去,亏得要死。
去年有个做重型卡车转向节的客户找过来。
他们的转向节单根长1.1米,要求整体回火后芯部硬度差不超过HRC2度。
之前找的回火炉厂家做的台车炉,有效加热区只标了800*600,实际工件放进去,两端伸到有效加热区外,温度差25度,出来一端合格一端不合格,每月亏十几万。
最后找正规厂家重新做了台车炉,把有效加热区放大到1200*900,重新铺了保温棉,问题一下子解决了。
本地还有个做美工刀片的小厂子,老板之前图便宜买了个二手小网带炉。
他们每天要出10吨刀片,那炉的网带承重只有15kg/m,每天最多出3吨,赶不上订单,网带还三个月断一次,每次修停炉十几个小时。
后来找靠谱厂家换了加重型网带,承重提到40kg/m,产量直接翻三倍多,用了四年了,网带就换过一次。
不同行业的需求,差得真不是一点半点,找不对厂家,钱全扔水里。
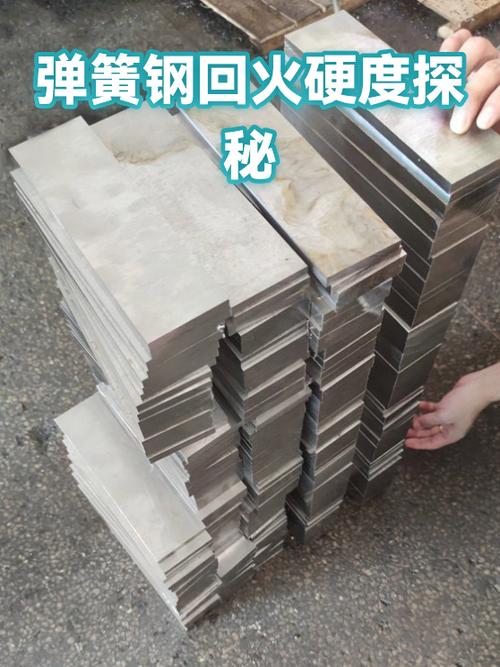 回火后弹簧钢工件硬度检测实拍
新风口下,藏着没人愿意说的暗礁
 新风口下,藏着没人愿意说的暗礁
这两年都讲进口替代,原来高端回火炉都是德国日本的,现在国内好的回火炉厂家做的,精度控温不比进口差,价格只有进口的三分之一,很多厂子都换国产了。
还有智能制造,好多厂家都加了在线测温,自动调温,手机就能看数据,确实比以前方便多了。
但是有个行业内不愿公开的难题,没人敢说。
现在咱们国家回火炉的质量标准,还是十年前定的,检测保温均匀性,只要求空载检测,不要求带载检测。
什么意思?就是空炉测温差,合格就能出厂。
但是你实际生产的时候,炉里堆满工件,热量被工件挡住,实际温差比空载大好多,有的能差十好几度。
但是按国家标准,它就是合格的,你出了问题,都没地方说理去。
这就是标准滞后带来的风险,多少厂子吃了这个亏,都没处说。
我现在每天巡炉,都习惯摸一下炉壁的不同位置,手一摸就大概知道温差大不大。
干了这么多年,总结出来一句土话:买炉不试料,等于买瞎票。
什么参数都不如你拿自己的工件,真真正正烧一炉,测完硬度算数。
别听厂家吹得天花乱坠,试完料再给钱,错不了。
对了,你们买回火炉的时候,遇过那种报价差一半,最后踩大坑的事儿吗?不妨留个言聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:资深热处理工程师聊:靠谱回火炉厂家到底该怎么选
文章链接:https://www.yxqcspc.com/17700/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
