2026-10-12 16:39:56 分类:商机
上周整理旧资料,翻出十年前那份客户投诉函。
纸质都泛黄了,字里行间还能看出对方的火气。
我们给某科研所做的一根1.2米长精密研磨丝杠,出厂检测变形量0.005mm,刚好卡着合格线走。
对方用了四个月,复测变形量已经到0.03mm,直接超差报废。
当时车间主任拍着桌子问,谁偷工减料了?
工艺员低头嘟囔,时效按流程做了啊,放了半个月呢。
我当时站边上,没说话,心里门清。
半个月顶个屁用。
藏在公差里的应力消消乐
说白了,时效处理就是给金属消气。
焊接、冷加工、淬火之后,金属内部就攒了一堆残余应力,就像你憋气憋半小时,一松劲肯定变形。
时效就是帮它把这口气顺出来,提前变完形,免得用户用的时候再变。
很多人觉得不就是放着吗?有啥技术含量?
这里的门道深着呢。
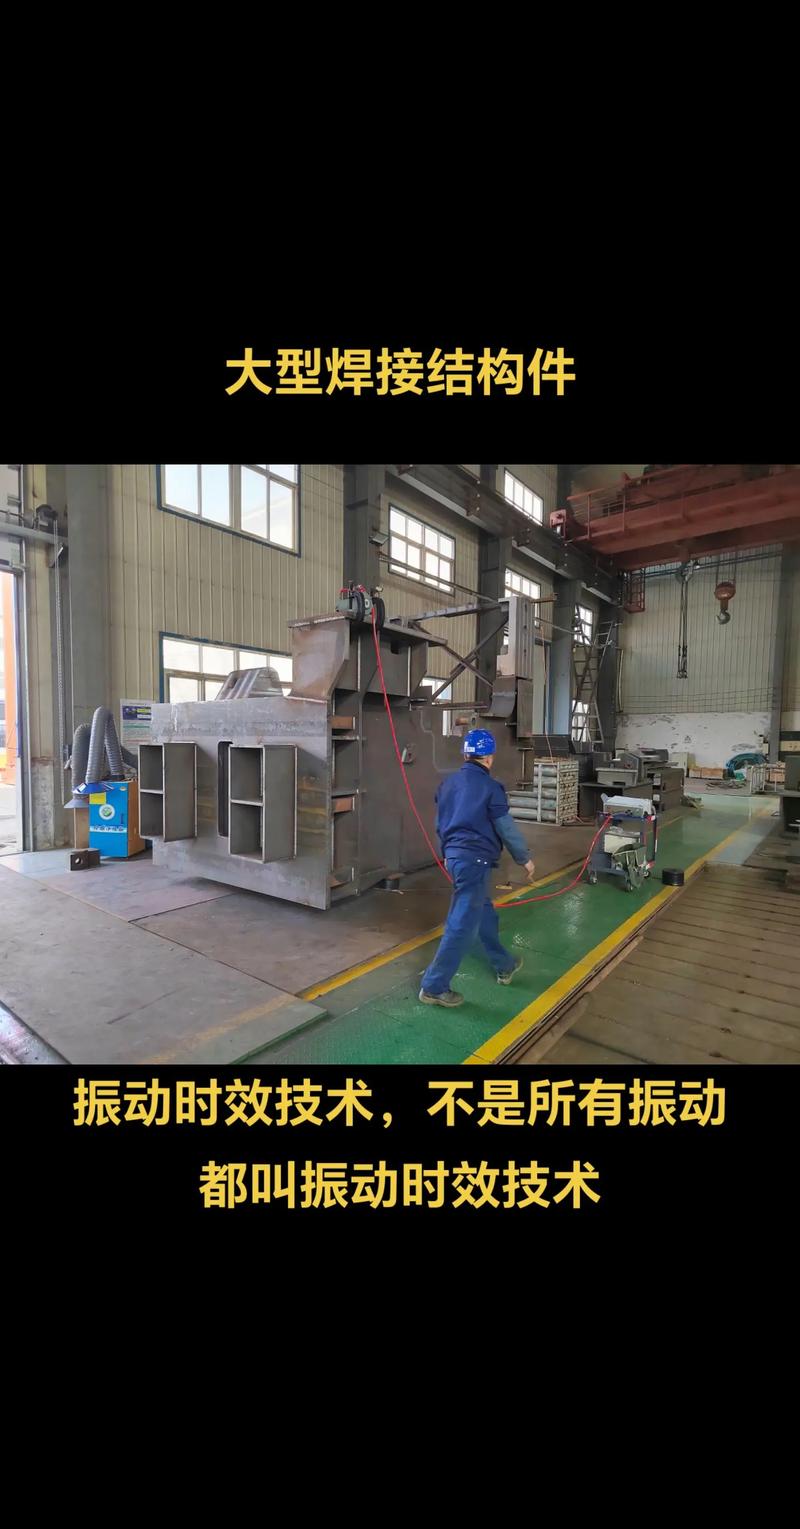 机械车间振动时效处理焊接床身现场
就说三条干货,三个数字,都是我摸了二十年出来的。
自然时效,要让应力自然释放,最少得放满6个月,短了没用,最多消个20%出头。
振动时效,常规工件震15到30分钟,就能消掉30%到50%的应力,快是快,但是不均匀。
铝合金精密件的低温时效,温度得卡在170℃±10℃,保温最少2小时,慢冷速率不能超过每小时10℃,差一点变形量就差出去好几倍。
现在主流就两条路线,一条自然+振动,一条热时效。
很多人问哪个好?
说实话,各有优劣。自然时效消应力最彻底,变形稳定性最好,但是占场地,拖周期,资金压得死。
振动时效快,便宜,不占地方,但是厚大件、焊接件的深层应力消不掉。
行业内通常不说但实际在做的妥协是什么?
绝大多数厂,说自己给产品做了三个月自然时效,其实就是放了七八天,赶出货,把风险留给客户。
大订单赶交货期的时候,老板拍板砍时效时间,工艺员连屁都不敢放一个,对吧?
不同行当的不同要求
就说两个我亲身碰过的场景,你就明白差异化在哪了。
第一个是重型龙门机床的焊接床身。
去年江苏一个老板找过来,自己开机床厂,原来找别人做床身,加工完放了一个月,导轨面凹了12丝,整台机床废了。
他要求十年变形量不超0.02mm,那怎么弄?
普通的一次振动时效肯定不行,我们给他做的是“先振动,粗加工后再热时效,最后再振一次”的二次时效工艺,光时效就花了12天。
最后成品放了三个月,变形量不到0.008mm,人家满意得很。
另一个是消费级无人机的铝合金机翼主梁。
壁厚只有1.2mm,要轻量化,还要扛得住反复起降的应力,不能变形。
一开始加工厂按常规工艺来,200℃保温2小时出来,直接翘得像油条,合格率不到20%。
找我过去看,我改了参数,降到160℃,保温拉长到8小时,炉冷速率降到每小时5℃,合格率直接干到95%以上。
为啥?薄壁件散热快,温度高了本身就容易变形,慢冷才能让应力慢慢释放,急不得。
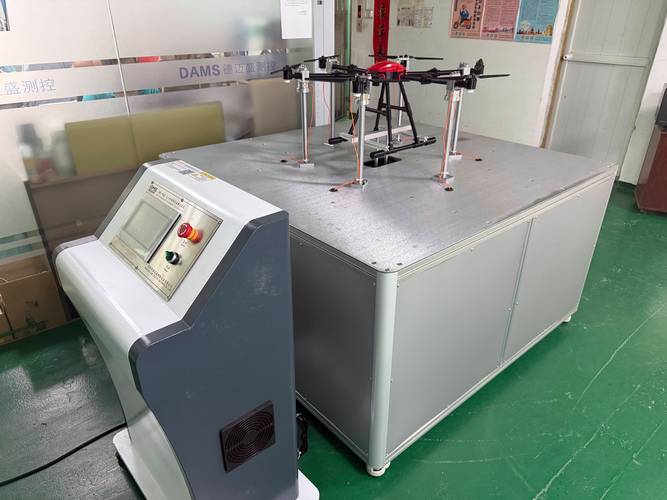 铝合金无人机薄壁结构件时效后变形检测
新风口下的老暗礁
 新风口下的老暗礁
现在国产替代火,很多原来找国外做的大型精密构件都转回国内做了。
对时效的要求也越来越高。
还有绿色制造,原来那种烧煤的井式炉热时效,很多地方不让用了,现在都改成电加热,还有超声波时效什么的新技术,出来不少。
但是有个行业内不愿公开的难题,我说出来,同行都懂。
现在咱们国家的时效处理标准,还是十几年前订的,只要求你做了这个工序,不要求你最终残余应力降到多少。
也就是说,只要你走了一遍时效流程,哪怕只消了10%的应力,也算你合格。
出了问题,谁都不用担责任,最后全推给“使用环境不当”。
这风险多大?你想想,大型风电主轴、盾构机的刀盘,时效不合格,用个三五年变形断裂,那是要出大事的。
不过话说回来,现在也有好的变化,不少高端客户已经开始要求做残余应力检测,把指标写进合同里了,这是好事。
逼得工厂真刀真枪下功夫,不能再混日子。
我干了二十年,天天跟这些铁疙瘩打交道,总结出来一句土话:
“时效不够,公差乱跑”。
你加工精度再高,刀具再好,时效这一步省了偷了,最后全白搭。
别等客户找上门投诉了,才拍大腿后悔。
对了,问同行一句,你们厂里赶订单的时候,真的会按工艺要求放够时效时间吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老师傅聊机械制造:被忽略的时效处理到底有多重要
文章链接:https://www.yxqcspc.com/17780/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
