2026-10-12 22:43:01 分类:商机
上周去广州给一家汽配厂救场。
调度主任攥着我的工作服袖子,脸都绿了。
半个月,127套汽车座椅骨架,冲孔全偏了0.2毫米,客户整批退回来了。
换了三个进口电磁阀,换了新气缸,问题还是没解决。
没人想到,根子在气动波动上。
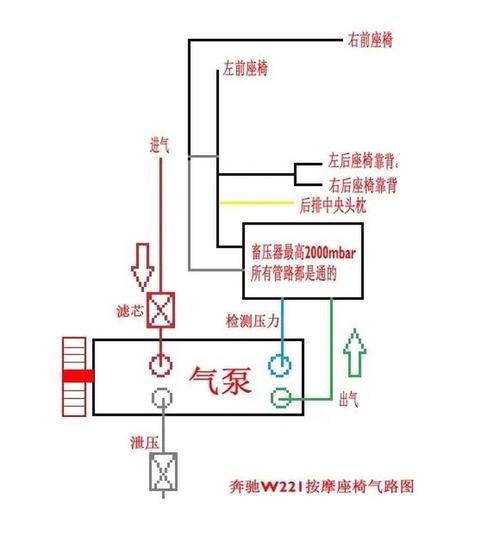 汽车座椅骨架冲孔工位气动系统布局图
没人愿意写在书上的技术内核
很多新手觉得,气动不就是压缩空气推活塞吗?
压力够不就行了?哪来那么多讲究。
说实话,这里的门道,没踩过坑的人根本摸不到。
我给你报三个实数字,你就懂了。
一般工厂气源标称压力都是0.5-0.7MPa,可实际支管里的动态波动,能到±0.12MPa,这个误差够把大多数精密冲孔干废。
普通双作用气缸的活塞运动速度,受波动影响,误差能到15%,碰到节拍要求严的工位,差一点就跟不上。
就连同一批次的电磁阀,响应时间差都能到10ms,就这三个误差攒一块,偏个0.2毫米太正常了。
现在业内主流就两条路线。
一种是传统的「大稳压罐+机械调压阀」,一种是「电气比例阀闭环控压」。
传统路线便宜,一套千八百块就能搞定,稳定性不差,但是精度最多到±0.05MPa,对付一般的冲孔折弯够用。比例阀精度能到±0.01MPa,就是贵,一套下来快五千,还得接PLC编程,麻烦得很。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
百分之八十的中小厂,哪怕图纸标了超高精度,最后还是装传统稳压阀。
宁愿悄悄放大0.2-0.3毫米的公差,把废件率控制在3%以内,总成本比改系统低多了。
这事写进标书不好看,大家心照不宣就是了。
不同行当的不同要求
我碰到过最夸张的是食品包装行业。
去年山东一家做速冻水饺的厂找我,说切袋老是歪,封边漏,整箱水饺进冷库就返潮,赔了不少钱。
一开始他们换了送料电机,换了切刀,问题还是没解决。
我去了一查,就是气动切刀的压力波动闹的。冬天车间没暖气,气管凝水,波动从要求的±0.02MPa涨到了±0.08MPa,切刀下去力度忽大忽小,位置自然就歪了。
人家要求切袋误差不超过0.5毫米,这点波动直接就超标了。
另一个极端是半导体封装行业。
前年帮国内一家封装厂调12寸晶圆搬运线,吸起来的晶圆经常碎,半年碎了三十多片,一片小四千,损失十万出去了。
找了半年原因,最后发现是真空发生器的供气波动超过了0.02MPa,吸嘴吸力忽大忽小,吸力大了碎晶圆,吸力小了掉地上,怎么都不对。
这里对波动的要求,比机械加工严十倍都不止。
 半导体晶圆搬运气动吸嘴压力波动测试图
新趋势里藏着的暗礁
这两年进口替代火,国产的比例阀、气动传感器都起来了。
好多厂换成国产,能省一半钱,精度也不比进口差,确实是好事。
但是有个行业内不愿公开的难题,我憋了好久想说。
现在国内的气动元件国家标准,还是快10年前的老版本。
标准里只要求测静态标称压力,根本没要求厂家标注动态波动范围。
你去翻任何一个品牌的产品手册,找得到波动指标吗?找不到。
很多刚毕业的年轻设计师,按标称压力选件,到现场装机一堆问题,查半个月都找不到原因,这不怪设计师,怪标准没跟上。
这个风险没人提,因为改标准就要提高生产成本,小厂扛不住,大厂也不想多事,就一直拖到现在。
我今早绕车间逛,碰到新徒弟调工位,眼睛直勾勾盯着数显压力表不放。
我过去踹了他一脚,伸手搭在气管上,问他摸到什么了?
他说微微抖。我说对了,这就是波动。
我干了20年,总结出来的土话就是:气动稳不稳,摸管胜过看表。
数显表显示的是半分钟的平均值,波动是瞬时的,老手一摸就知道不对,比什么高精度传感器都快。
你们车间碰到过气动波动搞出来的邪门故障不?不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被忽略的气动波动:车间20年老 engineer的实操干货
文章链接:https://www.yxqcspc.com/17796/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
