拆减速箱拆出来的大问题
上周刚跟徒弟拆完客户退回来的160型减速箱。
轴承抱轴,轴都磨出蓝印了。徒弟蹲在地上骂,说装配工又打错键了。
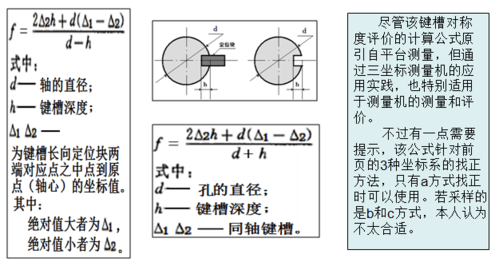
我拿卡尺量了半天键槽,一句话没说,架上千分表打对称度。偏差0.12,比要求差了快六倍。
徒弟直接愣了,说这也能出厂?前道检验员家里有事,临时顶班的小伙子,看键宽对就签字了,谁能想到偏这么多。
藏在公差表里的门道
说实话,很多干了三五年的机加工,都没把键槽对称度当回事。
不就是开个槽吗?能把键塞进去不就行了?其实这里头的说道大了去了。
轴上装键,要跟齿轮联轴器同步转。对称度偏了,键一边受力大一边受力小,转起来偏心力甩得整个机器抖,用不了多久键就滚了,轴就磨废了。
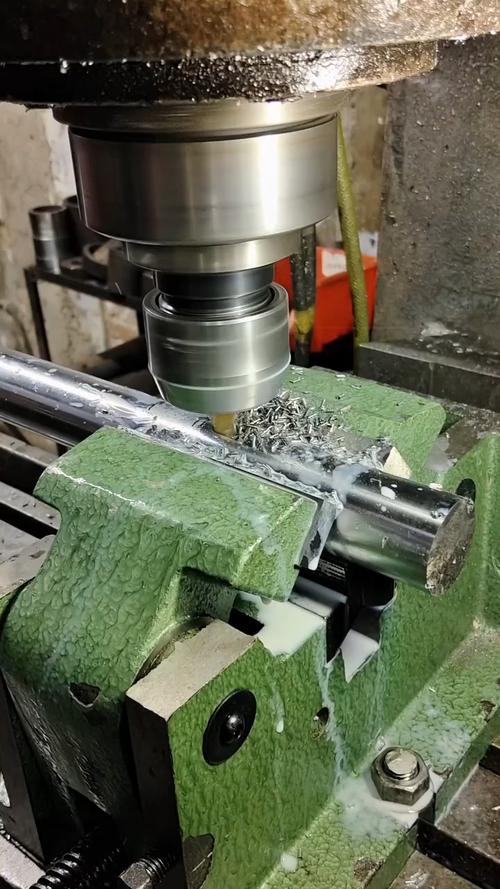
现在主流的两种加工路子,一种是普铣找正,一种是数控线切割。
普铣快,一块轴料开个槽也就两三分钟,一把铣刀能用大半年,成本低。但全靠师傅找正的手艺,普通师傅干出来的偏差大多在0.05mm以上,手潮点的能偏到0.1开外。
线切割呢,编程找好中心,稳稳定定能做到0.02mm以内,不用师傅盯。但是速度慢,开一个槽就要十几分钟,成本比普铣高快一倍,还占设备。
不过话说回来,行业内有个通常不说但实际在做的妥协。
但凡批量做普通低转速传动件,客户没说要三坐标全检出报告的,十有八九都会把公差放宽到0.08mm。只要键能敲进去,装配不卡,就当合格出了。
说出来不好听,但确实是降本的法子,只要不是高转速高负载的活儿,其实也能用个三五年,就是没人愿意放到台面上说。
不同行当,要求差出天壤
就说风电主轴的联轴器键槽吧,要求一般都是0.02mm,半丝都不能差。
去年内蒙那边一个风场出事故,找我们过来会诊。就是外协厂加工的时候,偷偷把线切割改成普铣,按放宽后的0.08mm做的,差了四倍。结果八个月,联轴器窜动,主轴磨出沟,整台风机吊下来,光吊装费就四十多万,加维修总共损失一百多万。
风电场那地方,人上去一次都费劲,出这种事,全怪当初省了那几十块钱的加工费。
再说说新能源汽车的驱动电机轴。那玩意儿转速动不动就一万二转以上,对称度要求0.015mm,比风电还严。
我之前认识一个老板,开小加工厂给新势力供件,为了抢订单压价格,把线切割改成普铣,对称度放宽到0.05mm。一开始装车没毛病,跑了几千公里,电机开始抖,高速上抖得方向盘握不住,最后召回一万多台,老板直接把厂卖了还债。
说白了,不同的地方用,对对称度的容忍度完全不一样,你拿低要求的活儿往高要求的地方塞,不出事才怪。
最近这些年,智能制造搞在线检测,加工完机床直接就能测出对称度,不用卸下来送质检,省了好多事,也少了很多漏检的。
进口替代也起来了,以前高精度的键槽加工设备都买进口的,现在国产加工中心也能稳稳定在0.02mm以内,价格便宜一半。
但有个行业不愿公开说的难题,现在的国家标准还是十几年前更新的,公差只按键槽的基本尺寸给,根本没考虑转速和负载的影响。
现在很多高转速的新设备,要求比标准严两三个等级,你按国标做,出来就是不合格,客户要扣钱,你不做别人抢着做,小厂根本没办法。很多出事的,都是严格按国标做的,你说找谁说理去?
我干机加工快二十五年了,一直记着老师傅传下来的一句话:键槽偏半丝,机器少活三年。
别小看这一点小小的偏差,真出了事,十个八个订单的利润都填不上坑。
你们干车间的,碰到客户没要求全检,会偷偷放宽公差吗?
