2026-10-13 02:11:51 分类:商机
从差点赔穿的那批活说起
去年夏天,华东的一个主机厂直接退了整批40根曲轴回来。
货拉进车间那天,生产部长脸黑得像掉进油槽。
对方说,同轴度超差0.03mm,整批拒收,还要赔工期违约金。
我们车间那台三坐标放角落,我打了十次,次次都在公差范围内。
吵了三天,对方把计量院证书拍过来,我才反应过来。
我们车间那片的空调坏了半个月,角落温度比计量室高了整整4度。
曲轴热胀,误差累积下来,刚好踩了红线。
真坑人。
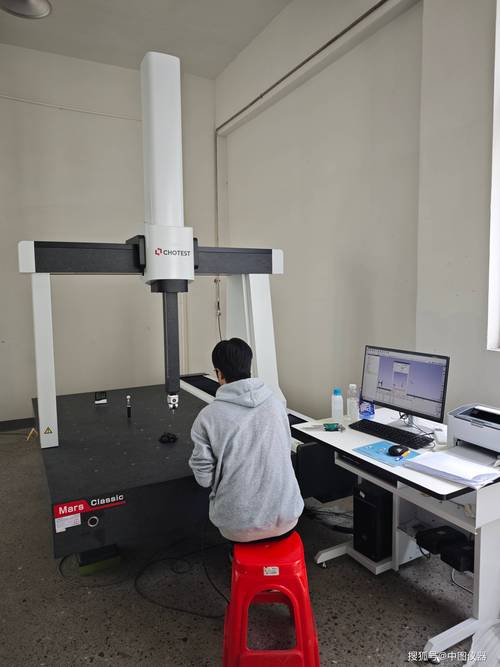 机械加工车间桥式三坐标测量仪现场工作图
就那一次,我才明白,三坐标不是摆着看的招投标道具。
你不把它当回事,它就能给你捅个天大的窟窿。
参数表里看不到的门道
很多新人上来就问,三坐标到底是怎么测准的?
说穿了很简单,就是通过X/Y/Z三个轴的光栅尺,把被测点的三维坐标读出来,再把所有点拼起来,算你要的尺寸、形位公差。
别扯那些玄乎的。
玩三坐标,三个数字记死了。
普通车间用的量产型三坐标,精度标准一般是2.8+L/200 μm,L是被测长度,意思就是测1米的工件,误差不会超过3.3微米,够九成工厂用。
计量室级的能做到0.3+L/1000 μm,那精度是高,价格也翻三倍,不是军工航天根本没必要。
还有一个,车间环境温度波动不能超过±2℃,差一度,1米长的铝件就能差0.023mm,刚好就是我们那次踩的坑。
现在主流就两条路线,接触式测头和非接触式光学扫描。
接触式准,不管你表面是黑是亮,只要能碰到就能测准,缺点慢,测个复杂曲面要等半小时,测头碰重了还能压弯薄工件。
非接触式快,扫一个模具十分钟就出点云,缺点就是碰到反光的铝面或者涂黑的铸件,误差能翻十倍,还容易丢点。
说实话,行业内有个不说的妥协。
批量生产的厂子,大多是关键尺寸拿接触式一个个打,非关键的轮廓公差拿非接触扫,出报告的时候只放接触式的数据,对外说全尺寸全检测,其实就是凑效率降成本。
没人会把这事写在宣传册上,大家都这么干。
不同场子,不一样的用法
航空发动机叶片厂,我去帮过半个月忙。
他们的叶片前缘R角,公差要求0.005mm,薄得像指甲盖。
之前用样板靠,全靠师傅手感,合格率一直卡在六成左右,浪费好多料。
上了带微力测头的三坐标,每个叶片打三百多个点,R角的误差看得明明白白,调机床一次就准,合格率直接拉到九成多。
他们对三坐标的要求,就是环境必须控温,测头压力不能超过0.1N,不然轻轻一碰,叶片就变形,测出来全错。
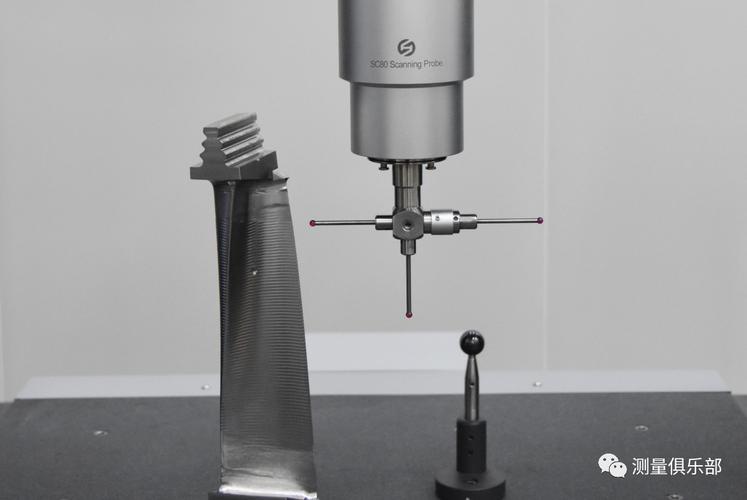 航空发动机叶片三坐标检测实拍图
新能源汽车厂的电池托盘就完全不一样。
我前年给一家新势力做过配套,电池托盘长1.2米宽0.8米,要求整个平面平面度不超过0.1mm,之前用百分表拉,一个工人测一个要四十分钟,还总是漏点,有时候中间凹了一块根本测不到。
换了大行程龙门三坐标,光学扫描十分钟搞定,直接出偏差云图,哪高哪低一眼就能看见,合格率一下就提上来了。
他们对三坐标的要求就是行程够大,速度够快,至于精度嘛,0.01mm够用就行,根本没必要追求计量级的那点精度,纯浪费钱。
热闹背后的坑
这两年国产三坐标起来了,以前蔡司海克斯康占了国内高端市场九成,现在国产厂做出来的,精度能做到3微米以内,价格差不多是进口的一半,服务还随叫随到。
不过话说回来,有个事行业里没人愿意公开说。
就是温度补偿的标准,现在还停留在几十年前,默认检测环境是20℃恒温,所有热膨胀系数只给了钢材的标准值。
现在新材料多了去了,铝合金、碳纤维、复合材料,热膨胀系数差好几倍,不同批次的材料还不一样,没有统一的标准算法。
很多设备自带的温度补偿,就是按钢材算的,测铝合金工件,误差能差出一倍多。
出了质量纠纷,两边拿着三坐标的报告吵,一个说合格一个说不合格,根本说不清楚,这就是标准滞后埋的雷。
哪天炸了,就是一批活打水漂。
我干了二十年机加工,总结出来一句土话:买三坐标看参数,用三坐标看扫卫生。
啥意思?三坐标的精度,全靠光栅尺干净,你每天擦擦导轨,擦擦尺身,比放一年拿去校一次精度有用多了。
铁屑沾一点,油雾积一层,精度直接掉一半,多少钱的设备都白搭。
对了,你们车间那台三坐标,上次拆了护罩擦光栅尺,是哪天?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间20年经验聊三坐标测量:书上没写的那些实话
文章链接:https://www.yxqcspc.com/17807/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
