去年开春刚开工那阵,车间里那台用了六年的16型走心机,突然在后半夜的批次生产里连废了17根304不锈钢棒料。
每根都是走到32毫米的固定位置就崩刀。
查了快四个小时,换了三把刀片、重新对了三次刀补,还是一样的问题。
最后把机台的防护罩全拆了,顺着棒料的进料通道摸过去,才发现送料机的夹头跳了0.08毫米。
当时负责设备的小年轻急得满头汗,给三年前买送料机的那个厂家打售后电话。
打了三天。
终于接通了,对方说技术人员要排单,最快一周能上门。
车间主任当时就把电话拍桌上了:”我去年给你们付尾款的时候,你说随叫随到,现在我找你比找玉帝还难?”
最后还是隔壁做精密轴的老周给介绍了个本地的送料机厂家,两个师傅骑个电动车,带了个百分表和备用夹头,四十分钟就到了车间。
换了个带阻尼的夹头,重新把送料通道的同心度打了表,当天下午三点,机台就恢复正常生产了。
那些藏在送料机参数里的“潜规则”
说实话,我干了20多年机加工,从来不信厂家给的宣传册上的纸面参数。
就拿同心度来说,几乎所有送料机厂家都会在彩页上标空载同心度≤0.02毫米。
这个数怎么测的?
把送料机空着,装上标准测试棒,百分表打在夹头位置,慢慢推动丝杠,测出来的跳动值。
我之前特意拆过某大牌送料机的测试过程,空载打表的时候,甚至会特意把测试棒的温度降到室温,就为了让数好看。
真等你把机器拉回车间,连续跑个4小时,导轨和丝杠的温度升到40多度,热胀差带来的同心度偏差能飙到0.06毫米。
这个数,没有哪个厂家会主动写在说明书里。
现在市面上的送料机主要分两条技术路线:气动送料和伺服送料。
气动的便宜,同规格的15型送料机,大概一万二就能拿下,结构简单,坏了随便找个机修工就能修,适合公差要求在±0.2毫米以上的粗加工场景。
缺点也明显,送料力度全靠车间的压缩空气撑着,要是空压机压力掉个0.2兆帕,送料长度的误差能差出去0.1毫米。
伺服的就贵多了,同样规格的要三万八起步,送料精度靠丝杠闭环控制,气压波动根本不影响,适合精密加工。
行业里心照不宣的妥协是什么?
很多厂家为了压成本,导轨用的是普通冷轧钢,不是淬火处理的高碳导轨,标称的时候只说“高刚性直线导轨”,根本不提表面硬度。
这种导轨跑个一年,就会在经常接触夹头的位置磨出个0.1毫米深的凹槽,送料的时候棒料就会顺着凹槽晃,精度直接掉一半。
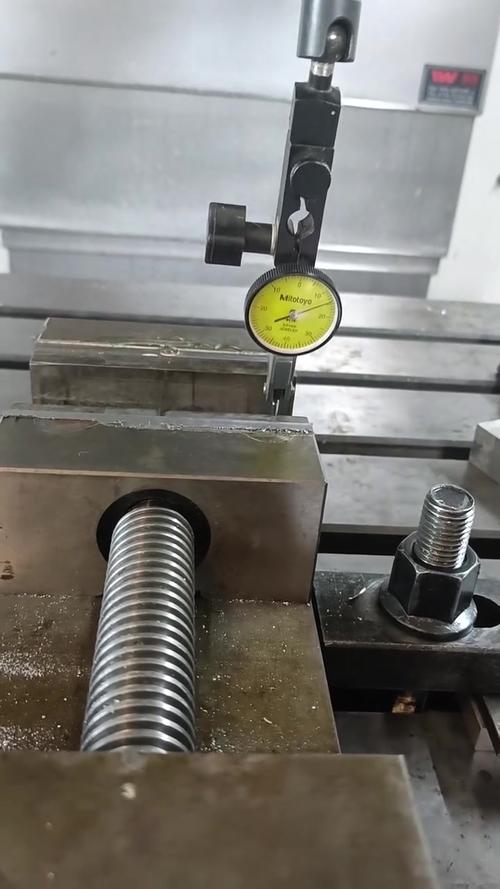
我之前帮客户验收过一台标称精度0.01毫米的进口替代送料机,空载打表确实是0.012毫米,连续带料跑了8小时,再测同心度,直接到0.078毫米。
找厂家问怎么回事,对方支支吾吾半天,说导轨的热胀系数没做补偿。
合着我花了两倍的钱,买了个只能冷机的时候用的摆设?
对吧。
不同行业的送料机,根本不能通用
很多采购买送料机的时候,总觉得“不就是个送料的机器吗,能夹棒料就行”。
真用起来就知道,不同行业的加工要求,能把通用送料机的毛病全暴露出来。
之前接触过一个做汽车刹车活塞的客户,他们用的是45号钢棒料,每根长1.2米,加工出来的零件公差要求是±0.01毫米,送料的时候不能有任何停顿。
最开始图便宜,买了台通用型的气动送料机,结果每生产100个零件,就有3个因为送料的时候气压波动导致的停顿,在零件表面留下一道0.02毫米深的刀痕。
一个月算下来,光废的棒料就快两万块。
后来找专门做汽配行业配套的送料机厂家,定制了带双阻尼缓冲的送料通道,把通道的摩擦力调到和棒料重量刚好平衡的程度,停顿的概率直接从3%降到了0.1%以下。
还有个做3C手机中框的客户,他们用的是经过预氧化处理的6061铝棒,表面不能有任何刮痕,不然做出来的中框会有明显的色差。
最开始图省事,直接拿之前做钢件的送料机送铝棒,结果每根棒料进机的时候,钢质的通道衬套就会在铝棒表面刮出一道白印,整批零件的良率只有72%。
后来换了专用的3C配套送料机,通道里贴了一层0.5毫米厚的聚四氟乙烯软衬套,夹头的压力能精准调到0.2兆帕,不会把铝棒夹出压痕。
换完之后,良率直接冲到98%。
不过话说回来,也不是说所有定制的都贵,关键是你要把自己的加工场景说清楚,别上来就问“你们家送料机多少钱”。
你要是说不清楚自己的棒料材质、加工精度、节拍要求,厂家自然就给你报个最便宜的通用款,等出了问题再找你加钱改。
现在的送料机厂家,一半在往前跑,一半在钻空子
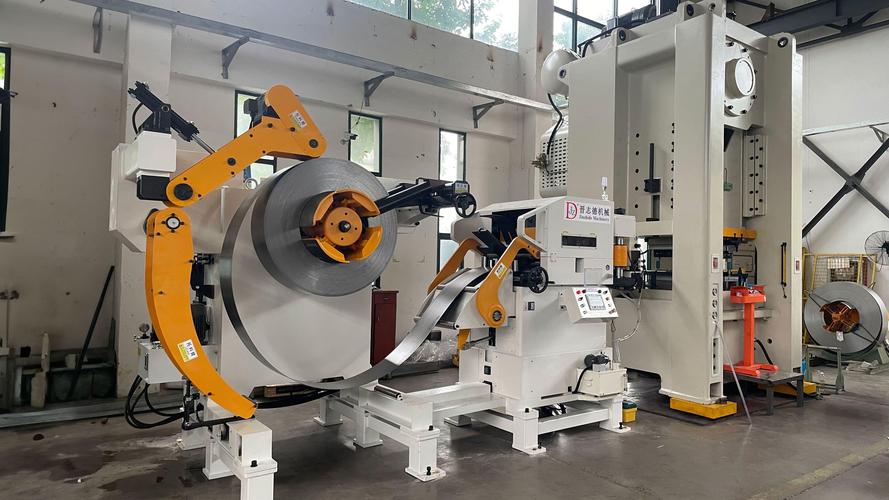
这两年跑的厂家多了,能明显感觉到变化。
之前的送料机全是傻大黑粗,除了送料啥功能没有,现在不少靠谱的厂家,都在做带联网功能的型号,能把送料的精度、累计运行时间、故障代码直接传到车间的MES系统里。
比如上次去东莞看的那个厂家,他们做的送料机能自动记录每一次的送料长度偏差,要是偏差超过0.03毫米,就自动给操作屏发预警,不用等零件废了才发现问题。
这种功能,我们厂之前老款的送料机想都不敢想,现在装了之后,一个月能少废小几千块的料。
还有全封闭的液压站,之前的老款送料机,液压站的密封件差,一年要漏个两三次油,擦地面都要擦半天,现在新的全封闭结构,正常用一年都渗不了一滴油,确实省事儿。
但是行业里藏着的那些不愿公开的难题,真的挺闹心。
现在的送料机精度检测标准,还是12年前定的,只要求测空载状态下的精度,根本没要求测热态连续运行的精度,也没要求测带负载的送料误差。
很多厂家就钻这个空子,把空载测出来的漂亮数印在宣传册上,客户买回去,连续跑几个小时精度就掉一半,但是因为标准没要求,你找他维权都找不到依据。
还有不少厂家吹自己是“进口替代”,说自己的精度和某一线进口品牌一样,价格只要三分之一。
真拆开机盖一看,核心的滚珠丝杠、伺服电机还是用的进口的,只是外壳和机架是自己焊的,要是核心部件坏了,还是得等半个月的进口配件,根本谈不上真正的替代。
更有甚者,为了压成本,把原本应该用氟橡胶的密封件,换成普通的丁腈橡胶,跑个两年就开始渗油,卖的时候啥也不说,等客户发现的时候,早就过了一年的质保期。
前阵子跟车间的老班长聊天,他说干机加工这么多年,就认一个理:
“送料机这东西,从来不是买的时候看参数有多漂亮,是你用了三年之后,还能一键开机就干活,不用天天蹲在旁边调同心度、擦漏油、换密封件。”
真的。
毕竟车间里的设备,是要天天扛着干活的,不是摆着给参观的。
对了,你们车间现在用的送料机,最长的一台用了几年?有没有遇到过那种标称参数和实际差一大截的坑?
