去年深秋赶那批出口的汽车转向节急单。
三号线的卧加突然停了。
主轴转得好好的,分度盘每次转完90度,打表测出来的定位偏差都在0.02毫米上下晃。检出来的件全是孔位偏心的废品,堆在机床脚边装了半周转箱。
当时采购的小姑娘急得满头汗,说这盘是三个月前找的那家便宜30%的分度盘厂家供的,装的时候测过精度,跟当时报的参数一模一样。
谁懂啊。
省下来的那两万块钱,最后赔的废品、耽误的交期,算下来够买俩全新的正经盘。我在车间摸了20年机床,见过的分度盘没有一百也有八十,最清楚这里面的水有多深。
别光盯着参数表,藏在公差里的猫腻没人主动说
好多人选分度盘,上来就问重复定位精度多少,最大承重多少,好像把参数表上的数字比一遍,就能选出靠谱的货。
真不是那么回事。
现在市面上主流的分度盘就两条技术路线:一种是传统蜗轮蜗杆结构,空载标称精度能做到±0.01mm,扭矩大、成本低,就是用久了容易出回程间隙;另一种是端面齿盘结构,重复定位精度能稳在±0.003mm,没有磨损间隙,就是转位角度调整灵活性差一点。
这里有个行业内从来不会写在宣传册上的妥协——所有厂家给的标称精度,全是在20℃恒温、空载、无任何振动的实验室里测出来的。真把盘装到生产线上,带80%额定载荷、车间温度飘到30℃以上、带着主轴切削的振动,实际精度通常只有标称值的60%。你不问,销售就当没这回事。
还有个容易被忽略的细节:正经厂家的新盘,装配完要连续跑合72小时以上,循环冲油把摩擦面的微观凸起磨平,再重新调整预紧力才能发货——这个跑合时长是最容易被偷工减料的环节。那些小厂的盘,装完了空转2小时,测个空载精度合格,直接打包拉走。这种盘装上去,头三个月可能精度还稳,跑个五六千小时,旷量直接就出来了。
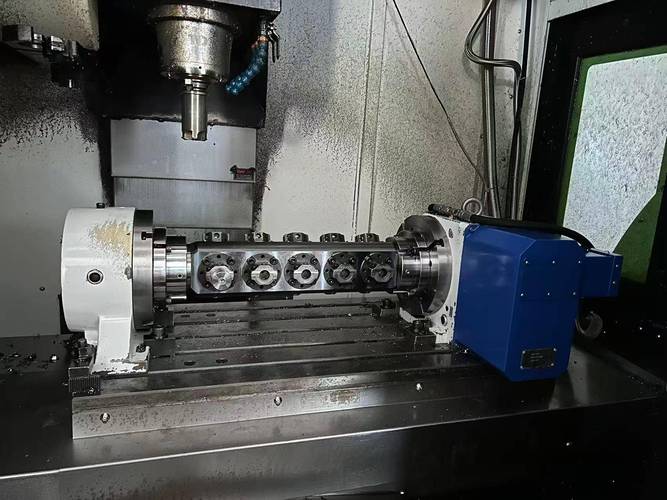
之前有个开配件厂的老兄弟跟我吐槽,说他买的盘标称最大承重1000公斤,真装个800公斤的夹具,转起来盘芯晃得跟筛糠似的。找厂家理论,人家翻出参数表指给他看:我们标的是静载,动载只有静载的60%,这是行业惯例。
啥惯例啊,说白了就是故意把参数写得好看,让你觉得划算,真用起来就露馅。
从来没有通用的分度盘,不同场景的要求差着十万八千里
好多人觉得,分度盘不就是转角度的吗?啥场景都能用同一个盘。真这么想,迟早要踩大坑。
就拿3C消费电子行业来说,做手机金属中框的产线,对分度盘的要求就跟普通机加工完全不一样。他们要的是转位快——180度转位时间必须压到0.3秒以内,还要重复定位精度稳在±0.005mm,毕竟手机中壳上的摄像头孔位差半丝,模组就装不上。
之前苏州相城的一个代工厂找过来,说他们之前合作的那家分度盘厂家,盘的转位时间确实快,标称0.28秒,价格还比我们便宜20%。结果连续跑了3个月,重复精度就飘到0.012mm,整条线的良率从98%掉到89%,光废品损失就花了四十多万。后来换了我们供的预紧式凸轮滚子盘,18个月连轴转,精度还稳定在0.004mm以内,连一次因为分度偏差导致的废品都没出过。
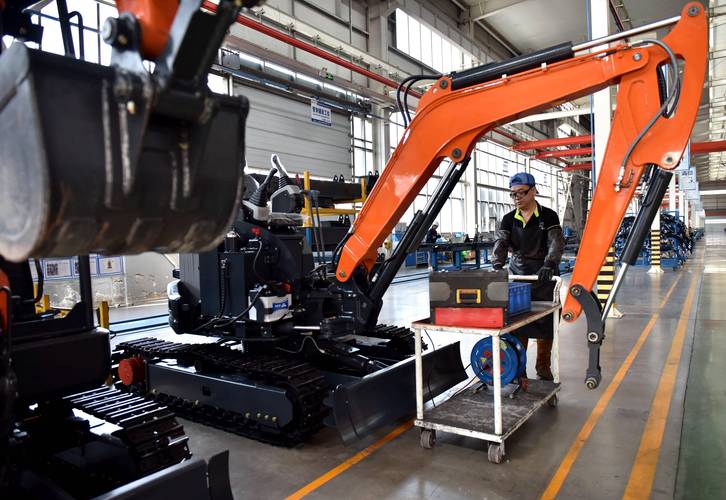
再换个场景,重型工程机械制造,做挖掘机斗齿的产线,要求就完全反过来。这里的吃刀量能到3mm,单齿切削力超过500公斤,你要是拿3C产线那种轻载高精度的盘过来,转不了几天就得被切削力打坏。
济宁的一个配件厂老板,一开始图便宜,买了个标称2吨静载的分度盘,装上去铣斗齿的安装面,才7天,凸轮滚道就压出了深度0.2mm的凹痕,转起来哐当响。后来换了我们给重载场景定制的盘,滚道表面渗碳层厚度做到2.5mm厚,预紧力比标准款高40%,现在跑了快3年,打表测的旷量还不到0.002mm。
吹进口替代的厂家那么多,跨不过的坎没人愿意提
这两年去展会转,十个分度盘厂家有八个在喊进口替代,说自己的盘精度跟德国、日本的同型号没差,价格只有人家的三分之一。
听着确实心动。
但这里有个行业内不愿公开的难题:精度保持性。不是说新盘装上去测出来的精度够就行,是你跑了1万小时、5万小时之后,精度还能剩多少?
我之前拆过几个不同厂家的旧盘,进口的同型号跑了5万小时,拆开来蜗杆和蜗轮的接触面还能有70%的贴合度,磨损量不到0.01mm。国产的某品牌新盘,刚装上去测的精度比进口的还高半微米,结果跑了1万小时,拆开来接触面只剩30%,磨得全是深浅不一的犁沟,精度掉了快40%。
差在哪?说白了就是热处理的一致性不行,装配的时候的手工修配功夫不到位。批量生产的时候,零件的公差带飘得厉害,攒出来的盘短期精度够,长期磨损起来就hold不住了。
还有个容易被忽略的风险:现在现行的分度盘精度检测标准,还是2014年修订的,里面的寿命计算是按每天8小时、年工作250天的传统机加工场景定的,根本没考虑现在黑灯工厂24小时连续生产、高频转位的要求。好多厂家标称的10年使用寿命,真放到黑灯产线上,可能3年就到磨损极限了。这事儿在投标的时候,没人会主动跟你提。
昨天我跟车间的小徒弟在机床边换油,他擦着分度盘的外壳问我,师傅,选分度盘厂家最该看啥?
我跟他说了我们车间传了几十年的土规矩:“买盘别瞅新的亮,得看旧的硬”。
啥意思?就是你别光听销售吹新盘的精度有多高,你得追着他要他卖出去3年以上的旧盘,拆了端盖看里面的蜗轮、凸轮的磨损面。要是接触面还能保持70%以上的贴合度,没有明显的犁沟、压痕,那这厂家的货就值得买;要是拆下来的旧盘,接触面磨得只剩薄薄一层,全是沟,那哪怕他把参数贴你脸上,也别碰。
对了,你们车间用的分度盘,跑了多久开始出现旷量?碰到过最离谱的厂家是什么操作?
