上个月铣那批45号钢的垫板,我特意把吃刀量开了12mm,本来想着赶完这批货能提前半小时下班,结果刚走了30公分的行程,就听见台面上“哐当”一声闷响,半吨重的工件直接从吸盘上滑下来,在铸铁台面上蹭出一道半米长的亮印子,崩飞的硬质合金刀头直接嵌到了旁边的防火板上。
我当时后背一凉。
真的吓出冷汗。
刀头离我站的位置不到两米,要是再偏半尺,直接就砸肩膀上了。
车间主任当时从办公室冲出来,手上还拿着半块吃了一半的包子,看见台面上那道半米长的蹭痕,脸直接绿了,说这要是工件飞出去砸到人,别说这个月的奖金,全年的绩效扣完都不够赔的。
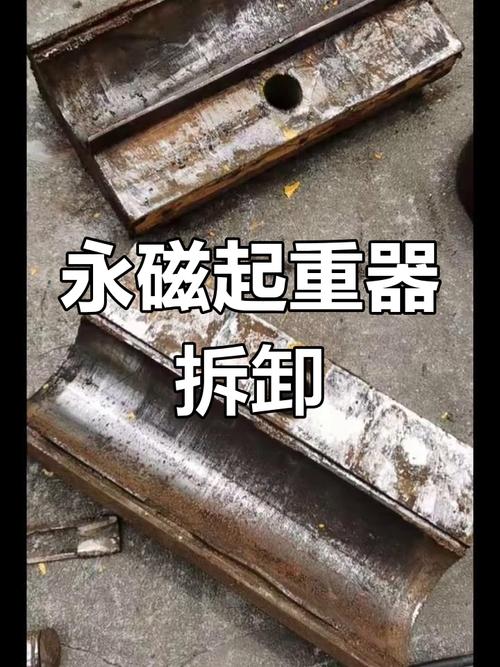
拆了吸盘端盖才发现,里面的磁钢块用的是回收的退磁料,标称60N/cm²的吸力,实际测下来才28。找供货的厂家过来扯皮,人家还振振有词,说我们静态测试是合格的,是你们吃刀量开太大了。
扯淡。
参数都是纸面的,拆开看才知道有没有猫腻
说真的,我这20年在车间,见过的永磁吸盘没有一百也有八十,什么牛鬼蛇神的厂家都碰到过。别光看宣传册上印的吸力值,那东西十有八九是实验室里测出来的理想数,跟你车间实际用的工况根本不是一回事。
正经做了十几年的老厂家,几个硬参数是不会打折扣的:静态吸力均匀度要控制在±15%以内,用的烧结钕铁硼磁钢剩磁得稳定在1.4T以上,重切削场景的吸盘面板厚度不能低于8mm。这三个数要是不达标,说破大天也别买。
现在市面上主流的结构就两种,各有各的毛病。一种是大尺寸整体磁钢块拼接的,初始吸力大,长期衰减小,就是边角位置容易出吸力盲区,要是工件偏一点,就容易滑。另一种是细磁条密排的,吸力分布均匀,边角没有盲区,但是漏磁多,磁路损耗大,一般用个三四年,吸力就得掉30%以上。
这里有个行业内从来不会明说的妥协——很多小厂家为了把出厂检测的吸力数值做高,故意把磁钢的安装角度倾斜3到5度,刚装完测,吸力能比垂直安装高20%,看着特别漂亮。但是磁路的长期稳定性差得离谱,用个12个月左右,磁钢自然衰减加上倾斜角度带来的磁阻增大,吸力直接掉到标称值的一半不到。验收的时候你测,全是合格的,等你用了一年出问题,人家早就过了质保期了。
不同行业用的吸盘,根本不是同一个东西
别听那些厂家说什么“我们的吸盘通吃所有场景”,纯纯的忽悠。不同行业对吸盘的要求,差得能有十万八千里。
就说模具行业,去年给东莞长安那家做汽车覆盖件模具的厂配过设备。他们加工的是镜面P20模架,对表面质量要求极高,之前贪便宜买了个杂牌吸盘,面板没做匀磁处理,加工出来的模架表面全是顺着磁路的划痕,光钳工抛磨就多花了3天时间,耽误了交期赔了小两万。
后来换了我们长期合作的老厂家,专门给他们做的定制款:面板磨了三遍,表面粗糙度到Ra0.8,还在面板和磁钢之间加了一层1mm厚的工业纯铁匀磁板,磁路的漏磁全给挡住。装上去试加工,出来的模架拿棉布一擦就能直接上抛光机,一点印子都没有,人家老板当场就给介绍了两个同行。
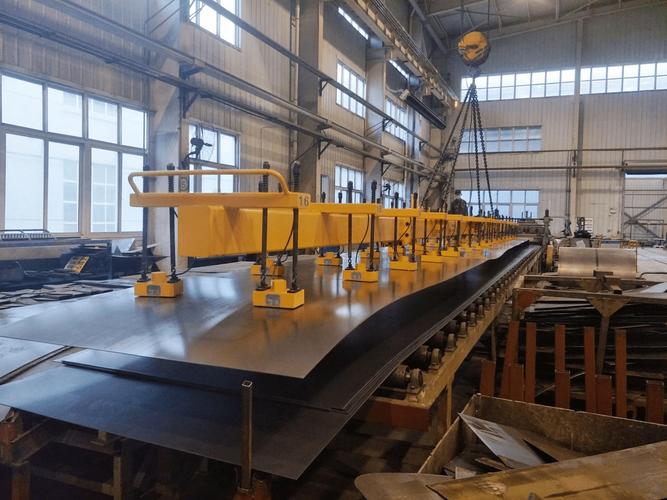
再说到重型结构件加工的场景,徐州那家做挖掘机斗杆的厂,之前买的密排细磁条吸盘,铣连接板的时候,开15mm的吃刀量,机床振动一大,细磁条直接松脱,吸力瞬间掉了一半,工件跳了0.2mm,三块厚钢板全报废,损失了小两万。
后来给他们换的是整体铸钢基座的大磁路款,面板直接焊死,磁钢用的是整块的N52料,静态吸力做到70N/cm²,就算开18mm的吃刀量,工件连晃都不晃。
现在喊着国产替代的厂家,藏了不少没说的坑
这两年确实能看到不少变化,以前我们买进口的1米*2米的永磁吸盘,一个要十几万,现在同尺寸的国产货才两万多,价格差了快十倍。不少厂家还做了带数显的智能款,内置压力传感器,能实时显示当前的实际吸力,还能跟机床的控制系统联动,要是吸力低于安全值,直接锁主轴防飞工件。说实在的,这个功能真的解决了我们一线的大问题——以前全靠老师傅凭手感拧那个转换手柄,有时候干了一天活累了,拧不到位,一开机就容易出事故。
但是坑也真的不少。
最离谱的就是现在的行业标准还是2009年出的,里面的吸力测试方法是纯静态的,就是把工件平放在吸盘上,不开机床不振动,测一下吸力值就算合格。根本没有要求测动态切削工况下的吸力衰减。去年有个厂家拿了盖了章的检测报告,说静态吸力60N/cm²,我们装到铣床上,开着主轴空转10分钟,测动态吸力直接掉到32,连静态的一半都不到,找他们理论,人家说我们完全符合标准,是你们测试方法不对。
还有那些吹“10年零磁损”的厂家,我去年拆了一个用了5年的国产吸盘,里面的磁钢剩磁只剩新的62%,什么零磁损,纯纯的广告话术。说穿了,现在很多厂家的产品,静态测着跟进口的参数差不多,实际用个三五年,吸力掉得比进口的快一倍,进口的用15年还能保持初始吸力的70%,国产的很多货用5年就剩50%不到,算上停机换吸盘耽误的工期,其实根本没省多少钱。
我干了这么多年,有个不成文的土规矩:不管厂家吹得有多好,你买之前别光看他给的检测报告,直接把吸盘端盖拆了,拿个高斯计在面板上随便戳10个点,哪个点读数差太多,直接扭头就走。别听他扯什么“我们出厂全检”,全检个屁,去年就碰到个厂家,在边角位置少塞了两块磁钢,测的时候专门在中间位置测,吸力够得很,装上去一加工,每次都从边角滑下来,折腾了快半个月才把那批残次品退回去。
对了,你们车间有没有碰到过那种,刚买的时候吸力够得很,用个一两年就开始时不时滑工件的破吸盘?都是哪些厂家的货,评论区敞开了说。
