车间的轴流风扇吹出来的风裹着橡胶的硫磺味,烫得人脸疼。
那台跑了3年的EPDM胶条挤出线,突然停了。
出来的胶条表面全是针尖大的麻点,跟人脸上的青春痘似的。
采购小周的脸比那胶条还白。
客户的质检主管站在旁边,举着样品拍照片,说这批货赶不上新势力车企的车规配套交付,要罚12万。
我蹲在出料口摸了摸机筒壁,217度。
比设定值高了整整19度。
拆开机头一看,螺杆上粘了一层焦料——之前贪便宜换的那家橡胶挤出机厂家,标称的18:1长径比,实际才14:1,温控探头离机筒内壁差了8厘米,能准才怪。
当时为了省那4万块的采购差价,现在倒好,罚的钱够买两台新的。
藏在螺杆里的猫腻,橡胶挤出机厂家不会主动说
很多人选设备,上来就问多少钱。
根本不盯着核心部件抠细节。
现在主流的螺杆就两个路线,一个是18:1的短螺杆,一个是25:1的长螺杆。
我实测过同一种70度硬度的EPDM胶料,18:1的螺杆吃料快,换色清机20分钟就能搞定,出料速度能到12米/分钟,但是炭黑填充量一旦超过60份,混炼就不均,表面粗糙度直接飙到Ra6.3,根本过不了车规的全检要求。
25:1的长螺杆呢,剪切力强,混出来的胶料致密,同样的胶料,粗糙度能稳在Ra1.6,但是出料速度最多8米/分钟,生热大,温控没跟上的话,胶料在机筒里就提前半硫化,出来的料硬邦邦的,切都切不动。
这里有个行业内心照不宣的妥协——厂家标称的螺杆长径比,是把喂料段那截光杆都算进去的,实际真正参与混炼的压缩段、计量段长度,比标称值少30%都不止。
还有的厂家把退下来的旧螺杆重新磨一遍,镀上一层硬铬,看着跟新的一样,实际螺纹导程都偏了,你买回去连续跑3个月,磨损量就到0.2毫米,出料开始忽粗忽细,调都调不过来。
对了,还有那个标称的温控精度,说能做到±1度,那是空载加热测的数。
很多厂家卖设备的时候,根本不跟你提跑合的事,你拉回去自己装完就开,温度根本稳不住。
等你喂上胶料,连续跑8小时,实际温差能到±5度,这都是默认操作。
你要是真较真要他带料测试,他就开始跟你谈条件,要加钱换进口温控模块,不然就说你要求太高,别家都能接受。
不过话说回来,也不是所有橡胶挤出机厂家都玩这套。
我合作了快10年的一家无锡老厂,做了30年挤出设备,每次出机,都把螺杆的实际有效混炼长度刻在机筒的铭牌上,根本不跟你玩数字游戏。
价格比小厂贵20%,但是人家的设备,跑10年都不用换螺杆。
不同行业的要求差得离谱,找橡胶挤出机厂家别拿通用款凑
别觉得都是挤橡胶的,能出胶就行。
行业不一样,要求能差出去十万八千里。
去年帮一个做新能源高压接插件的客户选设备,人家要做硅橡胶密封塞,要求125度下跑1000小时不裂,压缩永久变形小于15%,装在车的高压接插件上,遇水不能漏。
一开始客户找了个做通用管材的橡胶挤出机厂家来试机,跑出来的密封塞,切开来内部全是小气泡,测出来的压缩永久变形28%,直接被车企打回来。
为啥?人家做管材的设备,根本没配双阶真空排气,胶料里的挥发分抽不出去,藏在料里的气泡,装到车上就是安全隐患。
后来换了专门做硅橡胶挤出的厂家,机筒上开了两个排气口,真空度抽到-0.09MPa,跑出来的料切开来一点气孔都没有,压缩永久变形测出来12%,一次就过了客户的审核。
前年还有个做医用引流管的客户,之前找的厂家图便宜,料筒用的普通304不锈钢,螺杆轴头用的黄铜件,试机的时候做溶出试验,铜离子含量是医用标准限值的3倍,直接被药监打回来,耽误了3个月的产品注册周期。
后来换的厂家,所有跟胶料接触的部分,全用316L医用级不锈钢,密封件用的是无析出的硅橡胶,溶出试验一次过,去年人家的引流管都进了全国20多家三甲医院的耗材目录。
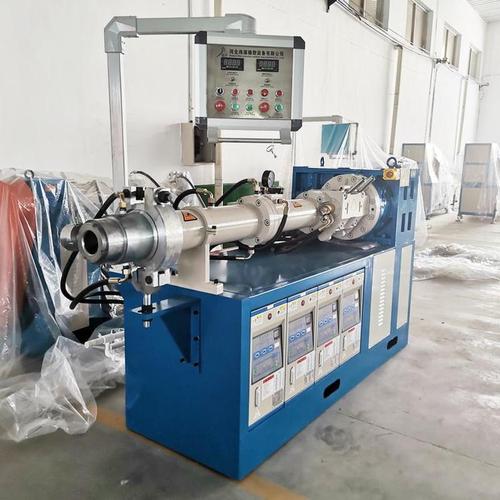
现在的新风口里,藏着没人愿意说的暗礁
这两年大家都在吹智能制造、进口替代、绿色制造,听着都挺玄乎。
我见过好几个厂家,来车间推所谓的智能无人挤出线,说能靠在线测径仪自动调螺杆转速,省掉两个看机的工人,一年能省十几万的人工成本。
吹得天花乱坠。
我让他连续跑24小时试试。
结果呢?所谓的在线测径仪,测湿的胶料根本不准——胶料表面有脱模剂,光线打上去反射率忽高忽低,测出来的直径误差能到±0.2毫米,真拿这个信号自动调机,出来的产品尺寸波动能到±0.5毫米,根本过不了精密件的公差要求。
现在所有推这个功能的厂家,都是把测径仪当摆设,实际还是靠老师傅站在旁边,拿卡尺量,凭经验调参数。
还有吹绿色节能的,说比老设备省30%的电。
实际呢?为了降空载能耗,把机筒的保温层做薄了,空载的时候数是好看,等连续生产的时候,机筒的热量散得快,温控系统就得反复加热,算下来实际能耗跟老设备差不了多少,甚至因为温度波动大,次品率高,反而更费钱。
更有意思的是吹进口替代的,说自己的螺杆精度能跟德国进口的比,实际德国螺杆的螺纹面粗糙度能到Ra0.4,我们国内大部分厂家的螺杆磨完了也就Ra1.6,跑半年就磨损,出料不稳。你要是跟他要检测报告,他就拿个别家的报告凑数,根本不是自己生产的东西。
干了22年车间,老主任传下来一句土话。
“设备好不好,不看铭牌看料头。”
啥意思?不管橡胶挤出机厂家的销售吹得有多好,给的检测报告有多漂亮,你就让他开机器,挤出第一根料,切开头看看内部有没有气孔,摸摸表面有没有麻点,连续跑半小时,量量尺寸稳不稳,这比啥天花乱坠的宣传都靠谱。
毕竟车间里的活,骗不了人。
你们选橡胶挤出机厂家的时候,踩过最离谱的坑是啥?
是螺杆偷工减料,还是温控不准,或是那些花里胡哨的功能根本不好用?
