去年11月的凌晨三点。
我裹着军大衣在车间门口烤炉子,手里的搪瓷缸子还冒热气。
电话突然炸响。
是鄂尔多斯的王矿,嗓门震得我耳膜疼:“李工!上个月发的那台PEV1215颚破,干了370小时就抱轴了!现在整个矿都停了!”
我当时手里的茶缸“哐当”就砸在地上。
谁都知道,矿山停一天,损失就是六位数。
我们连夜拆了备用轴,开着皮卡拉着零件往鄂尔多斯赶,零下20度的天,风刮得脸疼。
到了现场拆开主轴一看,果不其然,淬硬层磨穿了,轴瓦和轴直接粘在了一起。
说起来就气。
这批轴是外协厂做的,我们本来跟人拍胸脯说要8mm的淬硬层,结果人家偷偷降到2.8mm,还跟我们说绝对达标。
后来我们把那批外协的货全退了,赔了王矿两套轴,还在现场蹲了三天,看着设备跑合到正常才走。
很多人觉得,矿山机械厂家不就是焊个铁架子,装个电机,拧几个螺丝?
真不是。
这里面的坑,没在车间摸过20年机床的人,根本摸不透。
你以为焊个铁架子就是矿山机械厂家?
我见过太多小厂家,拉个电焊机,找两个焊工,就敢接百万级的破碎站订单。
机架用回收的废钢焊,焊缝连个探伤都不做。
主轴随便找个车床车出来,连热处理都不做。
然后出厂的时候喷个亮闪闪的蓝漆,就敢跟客户说“质保三年”。
你猜怎么着?
用个半年,机架裂了,轴弯了,客户打电话过去,人家直接换个手机号,找不到人了。
我们车间现在有个死规矩。
只要是发出去的主轴,必须做三次探伤。
第一次是热处理完了,测淬硬层。
第二次是精车完了,测硬度。
第三次是装配完了,测径向跳动。
淬硬层深度我们要求8mm起步,比国标的最低要求4mm翻了一倍。
偏心轴装配后的径向跳动我们控制在0.02mm以内,比行业常规的0.05mm严了两倍多。
你说费不费钱?
费。
光热处理的电费,一根轴就要多花800块。
但是你要是在几百米深的矿井里,遇到主轴断裂的事,那是要出人命的。
对吧?
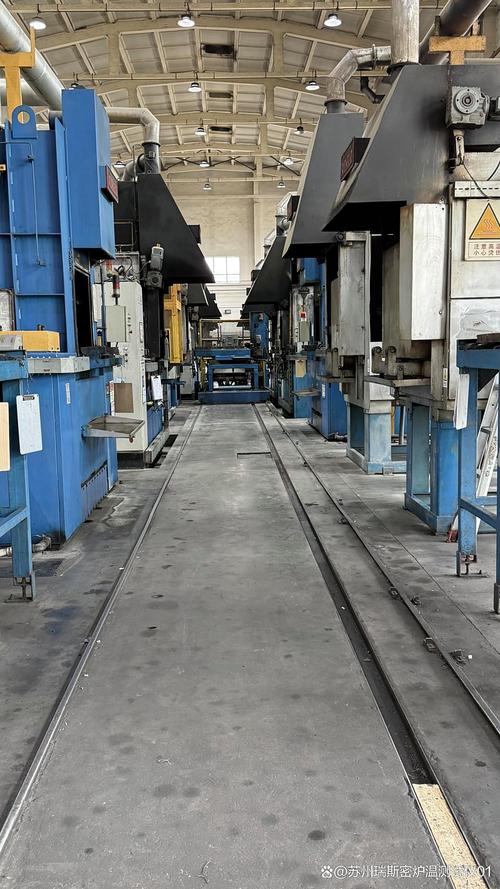
同样的零件,为啥有的能扛10年,有的干300小时就废?
就说颚板吧。
现在行业里主流的两种材质,一种是普通高锰钢ZGMn13,一种是高铬铸铁复合颚板。
普通高锰钢的好处是韧性好,遇到大矿石砸的时候,不容易裂。
但是硬度低,硬度大概在HB220左右,磨得快,一般3个月就要换一次。
高铬复合的就不一样了。
我们做的高铬复合颚板,是把高铬铸铁浇在高锰钢的基体上,既有韧性,又耐磨。
硬度能到HB600,比普通高锰钢硬了快两倍。
正常用的话,10个月不用换。
那为啥还有很多厂家用普通高锰钢?
便宜啊。
一副普通高锰钢颚板,成本才3000块。
高铬复合的,要8000块。
不过话说回来,这里面有个行业内没人愿意说的妥协。
很多小厂家做高铬复合颚板的时候,为了省成本,会把高铬里的镍含量从2%降到0.5%,然后加废铬铁。
成本直接降一半。
但是这种颚板,平时磨点软矿石没事,要是遇到f=18的硬铁矿,砸个三五次,直接就掉块。
出厂的时候测试,人家用小矿石砸,根本测不出来。
等客户用了半个月,发现颚板裂了,人家早就找借口推了。
我之前遇到过一个河北的客户,买了别家的高铬颚板,用了12天就裂成了三块,找人家售后,人家说“你用的矿石太硬,不属于质保范围”。
你说气不气?
去年我们给平朔的露天煤矿做了一套半移动破碎站。
人家的工况跟普通铁矿不一样。
露天矿,风沙大,昼夜温差能到30℃。
还有煤泥,容易挂在颚板的齿缝里,堵料。
我们特意把颚板的齿形改成了浅齿,不容易挂煤泥。
轴承座的密封等级升到了IP67,风沙进不去。
那台设备现在已经干了12000小时了,除了换过两次颚板,没出过别的问题。
平朔的王主任上次来我们车间,还带了两袋他们矿上的小米,香得很。
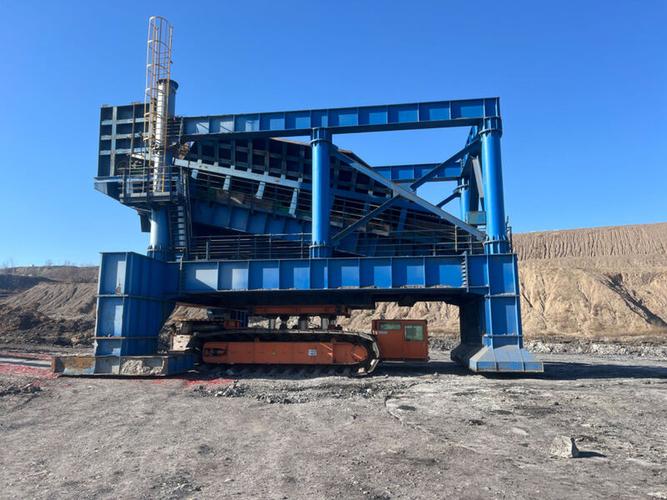
还有个浙江遂昌的萤石矿。
地下矿,巷道窄,只有1.8米宽。
之前他们买过别家的小型颚破,设备宽1.9米,根本进不去。
在井口拆了装,装了拆,折腾了半个月,还是用不了。
我们去现场量了尺寸,把设备的侧板切窄了15cm,还把所有外露的螺栓都做了达克罗处理。
毕竟萤石矿的水含氟,腐蚀性强,普通螺栓用半年就锈死了。
设备拉过去那天,直接就开进了巷道,连拆都没拆。
矿上的老板当时就给我们开车的师傅塞了两盒中华,说之前折腾那半个月,光人工费就花了两万多。
吹得神乎其神的智能矿山,到底藏了多少水分?
这几年大家都在说进口替代,智能制造,绿色制造。
说实在的,进口替代我们是真的在做。
之前我们用的圆锥破破碎壁,都是买美卓的,一片12万,能用18个月。
现在我们自己做的高铬复合破碎壁,一片2万,能用14个月。
虽然寿命短了点,但是价格只有人家的六分之一,客户算算账,都愿意换我们的。
但是智能制造这块,我真的想吐槽。
很多厂家吹自己的设备是“数字孪生”“预测性维护”。
实际上呢?
就是在设备上装了个温度传感器,连个物联网卡,能远程读个温度电流,就敢吹上天。
真要问他能不能预判轴承磨损,能不能提前报警,他就支支吾吾说不上来了。
还有个行业内不愿公开的难题。
现在的矿石越来越硬了。
之前我们设计设备的时候,都是按矿石硬度f=12做的。
现在很多铁矿的硬度都到f=18了,但是我们的设备设计还是老一套。
改设计吧,成本要涨20%,客户嫌贵。
不改吧,故障率上去了,客户又骂我们质量差。
两头为难。
还有标准滞后的事。
现在的矿山机械噪音标准,还是1990年的,要求≤85分贝。
但是我们现在做的大型破碎站,噪音都到95分贝了。
工人戴个耳塞就上了,时间长了,好多老工人都有耳鸣的毛病。
没人管。
昨天下午我还在车间跟小徒弟磨偏心轴的端面。
他问我,现在都流行智能系统了,咱们费这么大劲磨轴,有啥用?
我跟他说。
咱干矿山机械的,别信那些PPT里的花活。
轴磨得亮不亮,焊缝焊得实不实,淬硬层够不够厚,比啥智能系统都管用。
干了20年,我就信一个理。
你给客户的东西够实在,客户才会给你介绍生意。
那些偷工减料的,吹得再厉害,迟早要翻车。
最后问一句。
你们在矿山一线,遇到过最离谱的设备故障是啥?
