上个月中班,三号密炼机突然跳停。
我刚端起茶杯,就听见车间里的报警声扯得老高。
拆开机座端盖的时候,我当时脑壳都大了。
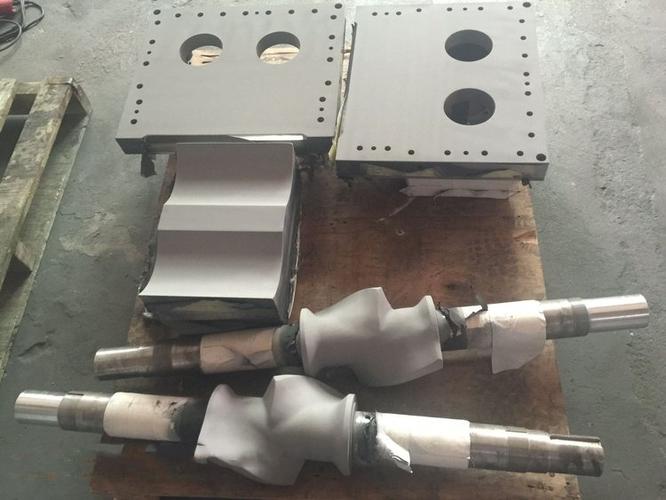
转子的密封环磨穿了,混好的高硬度减震胶顺着轴缝漏得满底座都是,这批料是给本地新能源车企供的底盘配件,交期卡得比车间里的钢板还硬。
车间主任在旁边跳脚,打原设备厂家的售后电话,对方说最近订单排到了两周后,师傅最快也要三天才能上门。
我当时就靠在机座上想,当初选设备的时候,要是多花半小时问问本地有没有常驻售后点,何至于现在蹲在车间擦三个小时的漏料?
那些写在合同里的参数,藏了多少行业里的“小心思”
好多人觉得橡胶机械厂家不就是焊个铁架子,装个电机就能开门做生意?真不是。
我干了22年,从最早的老式开炼机改造到现在的全自动密炼生产线,见过太多参数写得花里胡哨,实际拉到车间跑三个月就毛病不断的设备。
就说现在主流的两种密炼机传动方案:一种是全硬齿面齿轮直联传动,一种是软齿面齿轮加弹性联轴节传动。
前者的传动效率能到96%,转子端面间隙能稳定控制在0.12mm以内,连续混炼8000小时的磨损量不超0.02mm,但是对安装基础的水平度要求极高,每米的误差不能超过0.02mm,差一点就会出现打齿、异响的问题。
后者的容错率高,基础就算差个0.1mm也能正常跑,安装成本能省30%,但是传动效率要低3个百分点,混炼一吨胶料多耗2度电,长期算下来电费差得真不是小数。
这里说个行业里从来不会印在宣传册上的妥协:好多厂家给客户报的全硬齿面齿轮,实际生产的时候会把齿面的淬火深度从设计要求的2.5mm降到1.8mm。
头两年用着根本没区别,等跑够5000小时,齿面的磨损速度直接翻三倍,客户到时候要换整个齿轮箱,成本是当初购机价的40%。
不同行业的客户,对设备的要求根本是两码事
别觉得所有橡胶机械厂家做的设备都能通用,真不是。
前两年给河北一家做汽车车门密封条的厂家做技术诊断,他们之前图便宜找本地小厂做的开炼机,辊筒的圆柱度误差做到了0.08mm,混出来的胶料门尼粘度差能到±8,压出来的密封条装到合资品牌的车上,下雨淋1小时就漏,前前后后赔了十几万的货款。
后来换了广东一家专门做密封件专用设备的厂家,对方把辊筒的圆柱度控制在0.02mm以内,混出来的胶料门尼粘度差压到±2,再也没接到过漏雨的投诉。
还有做食品级硅胶制品的客户,要求更是苛刻。
去年浙江一家做婴儿硅胶吸管的厂家找过来,说他们之前买的通用型密炼机,接触胶料的转子是镀硬铬的,混出来的硅胶送SGS检测,铬析出量超了国标0.3mg/kg的限值,整批20万的货直接被退了。
专门做食品级设备的橡胶机械厂家,会把接触胶料的部件全部换成整体316L不锈钢,密封盘根用无石棉的食品级材质,连机座的边角都做圆角过渡,根本不会留藏胶的死角,送检测的时候一次就过。
现在好多厂家都在吹智能制造、绿色制造,说自己的设备能上云,能远程诊断,能省20%的电。
我上次陪客户去看某头部国产厂家的新生产线,销售拉着我们看大屏幕上跳动的实时能耗曲线,说他们的设备是行业里能耗最低的标杆机型。
我绕到设备后面蹲下来摸了一下地脚螺栓,发现连防松垫圈都没装。
就这还远程诊断?等设备跑起来地脚螺栓松了,大屏幕上能跳出预警才怪。
说个行业里没人愿意公开的难题:现在执行的橡胶机械行业标准还是2015年修订的,里面对设备的剪切力、接触物料的析出物限值根本没有强制要求。
现在的胶料早就不是十年前的配方了,全钢胎用的高分散白炭黑胶料,对设备的剪切力要求比老配方高40%,但是好多厂家拿着老标准的合格证,卖新设备,客户买回去才发现混出来的胶料分散度不达标,找厂家理论,人家说我是按国标做的,你自己胶料有问题。
扯皮扯到最后,吃亏的还是买设备的生产厂家。
还有进口替代的事,之前德国进口的同规格密炼机要卖2000万一台,现在国内厂家做的同参数设备,卖600万都有得赚。
但是真比寿命的话,德国设备跑10年转子都不用大修,国内的设备跑3年就要补焊转子的堆焊层,差在哪?
就是堆焊硬质合金的工艺,好多厂家为了降本,把合金层的厚度从3mm降到1.5mm,这个事从来不会写在参数表里。
昨天我在车间擦设备的时候,干了30年的老班长蹲在旁边抽烟,说选橡胶机械厂家啊,别听销售在会议室吹得天花乱坠,你就扎到人家的装配车间蹲三天,看焊工焊转子的时候焊道有没有夹渣,齿轮淬火的时候有没有记温度台账,比看一百份盖着红章的检测报告都管用。
我当时听着觉得真在理。
毕竟机器是要在车间里跑十年的,不是摆在展厅里当展品的。
对了,你们选橡胶机械厂家的时候,遇到过哪些糟心的事?是被虚标参数坑过,还是售后电话打三天都没人接?
