客户上午刚打过来电话,说我们上周发的那批硬质合金冲模,内孔椭圆度超了0.003mm,要不是他们验线的时候全检,差点把整条锂电池极片生产线的精度带崩。
我走过去伸手捏了捏导轮的轴承。
旷量快0.02mm了。
他还嘴硬,说程序是照着之前的参数导的,没动过。按说明书写的,导轮2000小时换一次,这才跑了1200小时,哪用得着换?
我当时没跟他争。真等导轮旷到肉眼能看出来晃的时候,切出来的工件早不知道废了多少。
别上来就背原理,先摸透你手里机台的脾气
好多刚入行的小孩,张嘴就能背“电火花线切割是靠脉冲放电的高温蚀除金属,没有切削力”,背得比专业课老师还溜。真站到机台边上,连钼丝张力拧多大都摸不准。
说几个我们攒了十几年的实打实数:快走丝常用的钼丝直径选0.18mm,脉冲宽度开12μs,电流给2.5A的时候,切40mm厚的Cr12MoV模具钢,表面粗糙度能稳在Ra1.6,切缝宽度刚好0.02mm,既不浪费材料,排屑还顺畅。
别信手册上印的理想参数。每台机的走丝速度、导轮磨损程度、工作液浓度都不一样,参数差一点,加工质量能差出十万八千里。
好多人拿快走丝和慢走丝比。说穿了,慢走丝确实香——切出来的工件公差能稳在±0.002mm,表面粗糙度能到Ra0.2,切硬质合金的时候也不容易出断丝的问题。就是贵。一根一次性的黄铜丝3块多,切一套中等复杂度的精密模具,光耗材成本就快200块,比快走丝整台机一小时的加工费还高。
行业里心照不宣的妥协是什么?
根本没有哪个厂接了高精度订单,会全程用慢走丝跑。都是前面开粗全用快走丝吃大走刀,留0.15mm的余量,最后两刀精修才上慢走丝,算下来加工成本能压60%,精度还能卡着客户的验收线达标。这事没人会印在宣传册上,毕竟大家对外都吹自己是全流程进口慢走丝加工。
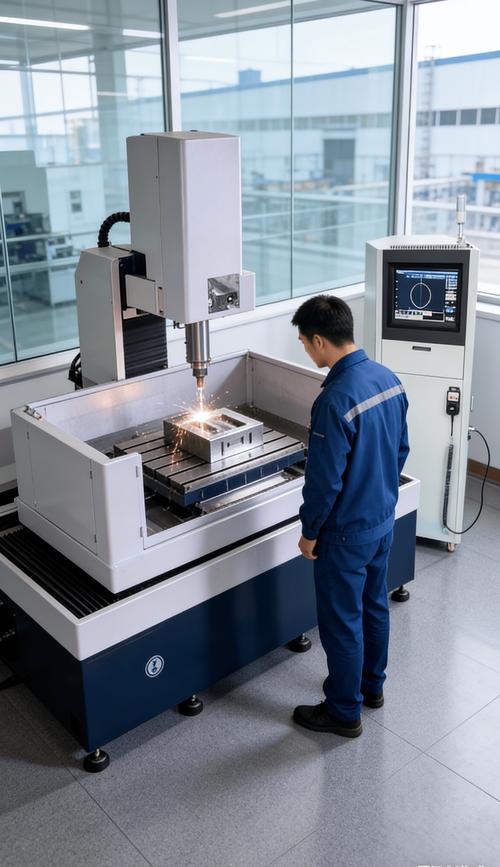
别听人吹什么线切割是“无切削力加工”。纯扯。放电点的局部温度能冲到10000℃以上,熔下来的金属屑要是排不出去,直接在切缝里拉弧,轻则把工件表面烧出麻点,重则钼丝“啪”一下就断。上次有个徒弟切硬质合金块,切到一半卡屑,没停机就拿气枪去吹。
好家伙。
崩断的钼丝直接抽到他手腕上,现在还留个浅疤。
两个最吃线切割精度的行业,差一点都不行
干了这么多年,见过最多的线切割加工,除了普通模具,就是两个行业的活——差一点,都可能出大问题。
第一个是锂电池极片的冲裁模。前几年给宁德时代的供应链做过一套冲模,模芯是硬质合金的,要求刃口的直线度误差不能超0.002mm,刃口上不能有任何微观裂纹。不然冲个几万次,刃口崩个小缺口,直接刮伤极片,搞不好就是电芯内短路的大隐患。
当时做这套模芯的时候,我们根本不敢用快走丝。切完每一刀,都要拿到200倍的显微镜下看刃口。有个徒弟当时留的最后一刀修切量是0.03mm,切出来的刃口上有层细细的放电白层,我们直接把那块料扔了重切,前后耽误了3天。要是怕麻烦省了这步,等客户装到机台上出了问题,赔的钱够我们切一百套模芯。
第二个是航空航天配套的高温合金薄壁零件。之前做过一个GH4169材质的燃料喷嘴支撑环,壁厚只有0.3mm,材料硬得离谱,普通铣刀根本下不去。切的时候稍微有点应力变形,整个环的圆度就超差。
之前有个同行接了同款活,图省事用普通快走丝切,切完一测,圆度差了0.015mm,整批零件全废,亏了快20万。我们当时做这个的时候,专门把机台挪到恒温车间里,切的时候分三次进刀,每次切0.1mm,中间停20分钟让工件应力释放,最后测出来的圆度刚好卡在0.003mm以内。客户来验厂的时候,拿着千分表围着零件转了三个小时,最后没说话,直接签了验收单。
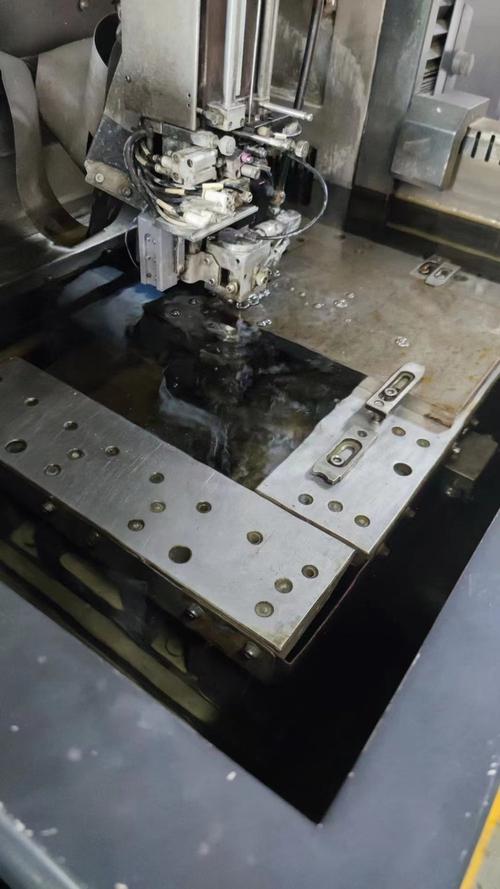
这行的新热闹下面,藏着没人愿意揭的暗礁
这两年跑展会,听的最多的就是“智能线切割”“无人化加工”“国产替代”。屏幕上跳着实时加工参数,机台连在MES系统上,看起来高级得不行。
说实话,真钻到车间里看,那些吹得神乎其神的无人值守机台,十个里有八个会在半夜因为断丝停机。没人及时发现的话,第二天早上一来,整批工件全被拉弧烧得坑坑洼洼,连救都救不回来。
国产替代确实是好事。现在国产慢走丝的价格比进口的便宜了快一半,好多厂都换了。但是实际用久了就知道,进口的导丝器能稳定跑800小时,国产的跑300小时就开始晃,切出来的工件精度波动能到0.01mm。这些细节,采购合同里根本不会写。
还有个全行业都在装看不见的难题——线切割加工后的放电白层问题。
就是你切硬质合金、高温合金的时候,表面那层因为高温快速熔凝形成的硬脆层,厚度大概在0.01mm到0.03mm之间。看起来工件尺寸是对的,粗糙度也达标,但是这层硬脆层的结合力特别差,后续使用的时候很容易剥落。要是用在航空、锂电池这种高可靠性的零件上,就是随时会炸的隐患。
现在的国标里,对线切割的表面质量要求,只提了粗糙度的指标,根本没说白层的厚度允许范围。好多厂为了省时间,根本不做后续的研磨去除白层的工序,客户不问,就直接把货发出去。真等零件装到设备上出了问题,各方互相扯皮,最后吃亏的还是终端用户。
我刚进厂的时候,师傅跟我说过一句土话:“线切割的精度,一半靠机器,一半靠你勤伸手摸。”
什么意思?
就是别天天盯着屏幕上跳的参数当圣旨。隔两个小时就去摸摸导轮晃不晃,听听走丝的声音顺不顺,看看工作液是不是脏得发黑了。比你背一百页理论手册都有用。好多质量问题,根本不是参数错了,就是导轮旷了、排屑堵了、工作液浓度不对了,你懒得多走两步去检查,最后返工的时间,够你查十次设备。
干了这么多年,我现在每次开机前,还是会伸手转一下导轮,听听走丝的声音顺不顺。
对了,你们平时切硬质合金、高温合金的时候,都是怎么处理那个放电白层的?有没有什么既省时间又靠谱的巧办法?
