别听销售吹,这三个硬指标才是筛厂的标尺
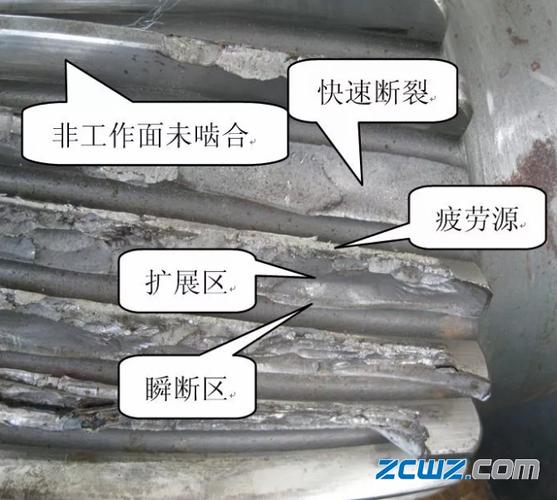
说实话,我见过太多采购选厂,就比谁的报价低,谁的销售说话好听,最后踩了坑才反应过来,喷丸强化这活,看着就是拿钢丸往零件上打,实则差一点参数,零件的疲劳寿命能差好几倍。 最先要卡死的,是检测数据的真实性。别拿销售嘴里的“我们精度很高”当回事,直接要**近6个月内同材质零件的喷丸阿尔men试块检测报告**,而且必须带CMA第三方计量章的,那种自己打印个表格盖个厂章的,看都不用看。更绝的判断方法是,你带着自己提前校准好的标准阿尔men试块去现场,要求他当场用日常生产的参数打一块,当场测弧高值、覆盖率,敢接这个要求的厂,基本差不了——我见过太多小厂,专门拿最好的钢丸、调最稳的参数做几块“样板试块”给客户看,真到生产的时候,钢丸用碎的,参数调松的,成本能降一半,打出来的零件根本达不到设计要求。 再往下查,是车间的真实运行状态。别被展厅里摆的几台全新进口喷丸机忽悠,你直接进生产区,先闻闻有没有呛人的钢丸粉尘,看操作工位的除尘系统是不是真的在满负荷运行,再看操作工人戴的防护面罩是不是正压送风的。很多小厂为了省电费,白天接客户的时候把除尘开最大,客户走了就把除尘关一半,喷嘴堵了也不及时通,钢丸流量忽大忽小,打出来的零件表面残余应力层深浅不一,装上去跑不了多久就出疲劳裂纹。 还有个容易被忽略的判断维度,是工装的定制能力。如果你要加工的是形状复杂的零件——比如带内腔的齿轮、带榫齿的叶片,别信那种说“我们人工就能打”的厂,你直接问他能不能根据你的零件轮廓做专用的定位工装,能不能实现喷枪的多角度联动。全靠工人手举喷枪晃的话,零件的内孔、转角这些难打到的位置,覆盖率可能连30%都不到,根本达不到喷丸强化的效果。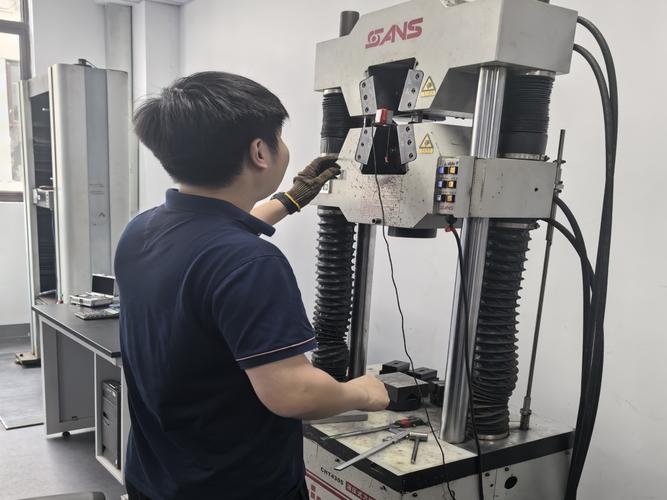
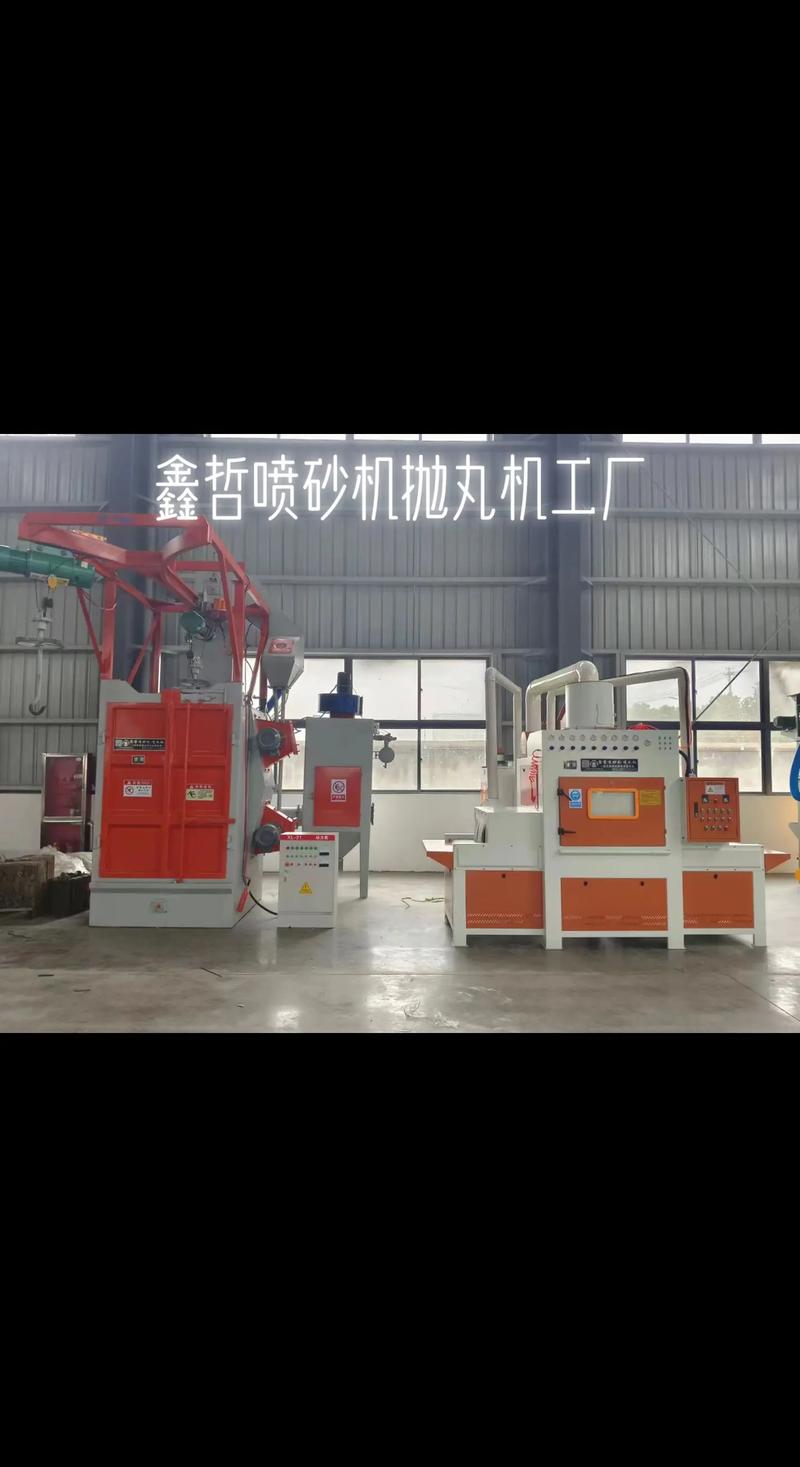
真正靠谱的喷丸厂,其实长这个样子
不同采购规模下,别踩的签约雷区