七月的车间,42度。
油污混着铁锈味往鼻子里钻。
张工的工装后背湿得能拧出水,手里攥着个断成两截的销轴,客户王总拍着操作台的桌子,嗓门震得头顶的风扇都晃:“上个月送过来的3000根销子,装到拖拉机上跑了不到300小时,全断在地里!农时耽误了,你赔得起?”
我蹲在地上捡断茬,断面亮得晃眼——硬得离谱,还脆。
这事儿怪谁?
怪我们俩月前贪便宜,换了个报价比市场价低30%的高频淬火机厂家。
别听参数表吹,实际输出才是爹
很多销售过来谈,张嘴就是“我们120kW高频,淬硬层深度3-5mm,公差±0.1mm”。
扯。
我去年拆过三个不同厂家的机子,打开柜子一看,标称120kW的,里面IGBT模块是两个60kW的凑的,谐振电容的容量比标称的少27%,实际满功率输出最多80kW,连续跑俩小时就过热降频。
现在主流的技术路线就俩:老派的电子管高频,和新的IGBT固态高频。
电子管的升温快,淬出来的层硬度均匀,但是能耗是固态的2.3倍,还容易烧管子,换一个管子小两千,一年光耗材就得花几万。
固态的省电,故障率低,但是很多小厂家为了压成本,用翻新的IGBT模块——行业里不说的妥协就在这:你买的时候测,空载功率是够的,带载连续跑3小时,功率直接掉30%,没人跟你提这茬。
我上次碰到个更绝的,厂家给的机子标称淬硬层公差±0.15mm,我们连续测了100根销子,公差飘到±0.8mm,找售后,人家说“你车间电压不稳,我们的机子没问题”。
合着我们车间的电压飘了20%?
不同行业的要求,差得能有十万八千里
就说开头那批断的销轴,是给山东的农机厂做的。
人家的工况是什么?拖拉机拉着犁在地里跑,销轴要承受径向的冲击,还得沾泥沙,要求淬硬层深度2.5-3mm,表面硬度HRC52-56,芯部还得有韧性,不能太脆。
之前我们用老机子做,淬硬层公差能控制在±0.15mm,销子装上去能跑1800小时不换。
换了那个便宜厂家的机子,给我们配的是200kHz的高频,这个频率适合淬1-2mm的浅表层,结果淬出来的层只有1.2mm,还因为功率不稳,局部硬度过了HRC60,脆得像玻璃,一砸就断。
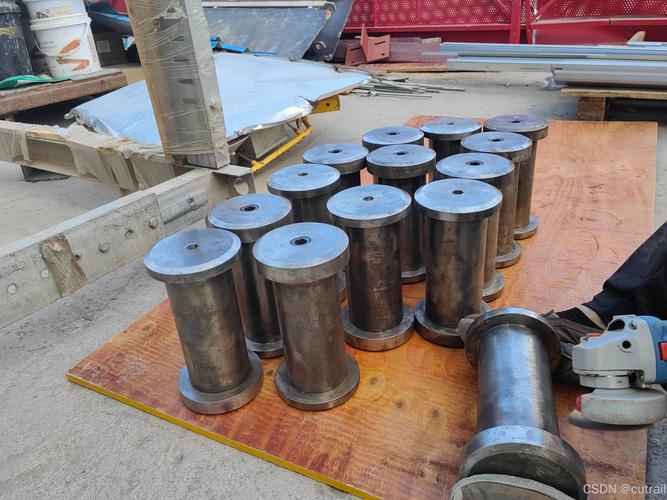
还有去年给山西煤机厂做的液压支柱活塞杆,人家的要求更刁。
活塞杆要插进密封缸里,表面淬火后不能有变形,不然密封件压不住,漏液压油,井下出事儿是要担责任的。
之前找的厂家,机子没装伺服进给,活塞杆走的时候晃,淬火后轴的圆度公差到了0.3mm,后续校直每根要花20分钟,还容易把表面拉荒。
后来换的厂家,加了随动红外测温,淬火的时候实时调功率,圆度直接控制在0.05mm以内,省下来的校直工序,一年能多赚十几万。
现在吹得天花乱坠的“智能”,大多是噱头
现在好多高频淬火机厂家来谈,张嘴就是“我们的机子带工业互联网,能连MES,能远程诊断,符合绿色制造标准”。
我问过三个厂家,所谓的远程诊断,就是加了个几十块钱的4G模块,能传个开机时间,连淬火过程中的功率波动、温度曲线都导不出来,算什么智能?
还有进口替代的事儿,之前我们用的德国的机子,一台顶国产三台的价,现在国产的固态机子性能确实追上来了,但是有个没人愿意说的难题:
淬硬层的检测,全靠事后破坏性取样。
你淬火的时候,到底淬进去多深?全靠操作工盯着火花的颜色猜。
火花亮黄就是温度够,暗红就是温度低,谁也说不准。
现在的行业标准还是2010年的JB/T 3936,里面的功率测试方法是空载测,根本不考虑连续带载的衰减,好多厂家标称的100kW,按老标准测是达标的,实际连续生产8小时,功率掉20%,淬硬层浅了1mm,出了质量问题,标准里根本没说这是厂家的责任,全是用户自己背锅。
我在车间待了22年,老班长当年跟我说的话,现在还记着。
“淬火机好不好,别听销售吹得天花乱坠,拿个废钢筋往感应器下面怼三秒,看火花匀不匀,摸一摸淬完的地方烫不烫手,就知道个八九不离十。”
真的。
那些参数表,那些智能噱头,都不如你在车间里跑一周,测测连续生产的功率稳不稳,淬硬层的公差飘不飘来得实在。
对了,你们现在用的高频淬火机,连续跑8小时,功率能掉多少?
