2026-10-18 11:07:05 分类:商机
上个月周三夜班,车间里出了个不大不小的事故。
铣床上那根跑批量的Φ8整体合金钻头,刚钻到第127件铝件,“咔”的一声尖就崩了。崩下来的硬质合金碎块顺着旋转的刀杆甩出去,刮花了夹具上固定的3块6061铝毛坯,连带着旁边的定位销都打歪了。
刚入职3个月的小徒弟蹲在机床边,脸都白了。怕扣绩效是其次,关键是这单货要得急,耽误了交付是要挨批的。
工段长翻出来这根钻头的采购单,才发现是上周刚换的一家小钻头厂家的货,报价比之前合作的那家便宜快3成,连个正规的材质检测报告都没附。拿千分表一测刃口跳动,好家伙,比合格值大了0.02毫米。
真坑。
那天夜班的风都带着凉意,小徒弟蹲在地上捡合金碎块的时候,手都在抖。
别光看报价单,钻头的硬本事全在看不见的地方
说实话,干机加工的人都懂,钻头是个最不显眼但最影响效率的耗材。好多人觉得这东西不就是根带尖的硬金属杆,随便找个厂家做都能用,真错了。
我在车间摸了20年钻头,正经做批量供货的钻头厂家,几个核心参数是卡得死严的:刃口的径向跳动必须控制在0.003毫米以内,差半丝都会颤刀;钻芯厚度要做到钻头直径的15%,太薄了容易断,太厚了排屑费劲;排屑槽的螺旋角要根据加工材料动态调整,加工普通钢材是30度,加工易粘刀的铝件是40度。
现在市面上的钻头主要走两条技术路线。一种是整体硬质合金的,刚性好,寿命长,价格是高速钢钻头的4到5倍,适合自动化批量生产线;另一种是高速钢基体镶硬质合金齿的,便宜,刃口磨坏了还能修,适合零散的小批量加工场景。
这里有个行业内很少对外说的妥协——
好多中小厂家为了压成本,会把本来应该用的UF15超细颗粒合金棒料,换成UF20的粗颗粒料。表面上测硬度,数值差不了多少,但是抗冲击性能差30%,钻稍硬的铸铁件,打个二三十件就崩尖。可这种钻头的报价能比正经料低20%,采购端的返点还高,大家心照不宣,谁也不戳破这层窗户纸。
我之前碰到过一个厂家的销售,酒桌上喝多了说漏嘴,说现在正经做超细颗粒料的厂家,利润薄得像纸,哪有换粗料赚得多。
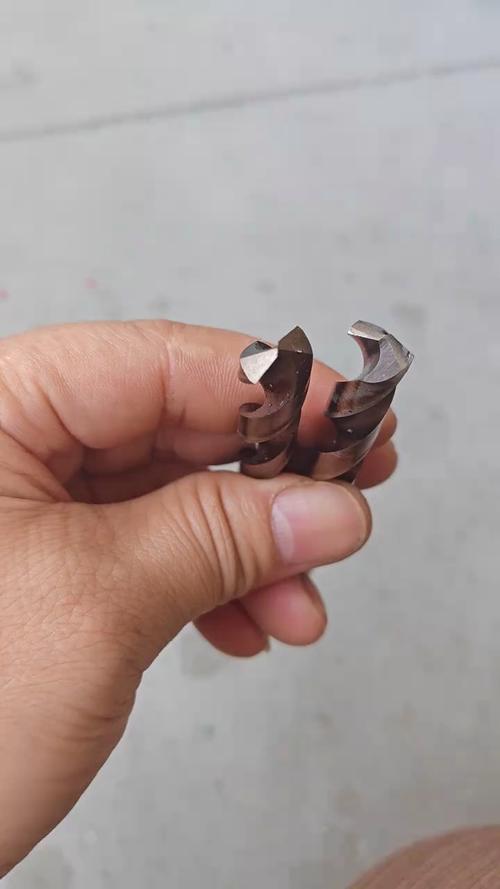 机加工车间磨损的硬质合金钻头刃口特写
你问我怎么辨?很简单,把新钻头对着光看,刃口上的合金如果是发暗的粗颗粒,十有八九是偷换了料的。要是刃口泛着细腻的银灰色,摸上去没有明显的颗粒感,基本是正经超细颗粒料做的。
不同行业的需求差得离谱,找对厂家比找贵的管用
别以为所有钻头厂家的产品都是通用的。我接触过这么多厂子,差得最多的就是对不同场景的适配能力。
去年帮本地一家新能源电机壳加工厂做过配套选型。人家的要求很明确:加工ADC12铝合金,连续钻4000个Φ6.5的安装孔,孔壁粗糙度必须达到Ra1.6,不能有拉痕,不然后续装轴承的时候会卡滞。
之前他们找的那家钻头厂家,做的钻头排屑槽开得太浅,钻到1200件的时候,细铝屑卡在槽里排不出去,直接在孔壁上拉出一道深沟。整批800个电机壳全要返工,前前后后赔了快12万。
后来换的那家浙江的厂家,是专门给新能源汽车配套做切削刀具的。人家给钻头做了TiAlN涂层,刃口做了0.02毫米的小倒棱,排屑槽特意做了抛光处理,最后连续跑了4200件才到换刀阈值,测出来的孔壁粗糙度刚好卡在要求线上,单支钻头的成本比之前那家还便宜5块钱。
还有个更偏的场景,是给农村打水井的钻机配的金刚石钻头。去年我帮老家的亲戚问过,那种钻头要打中风化的花岗岩,要求胎体硬度不能太高,不然磨不动硬岩;也不能太低,不然打个几十米就磨偏了。
之前他们图便宜找的本地小厂做的钻头,胎体硬度做到HRC35,打了30米就磨得不对称了,钻杆直接卡在地层里,光捞钻杆就花了2000多。后来找的湖南那家专门做地质勘探钻头的厂家,给把胎体硬度调到HRC28,前面焊的金刚石粒度从30目换成40目,一口气打了120米才换钻头,效率比之前高了两倍还多。
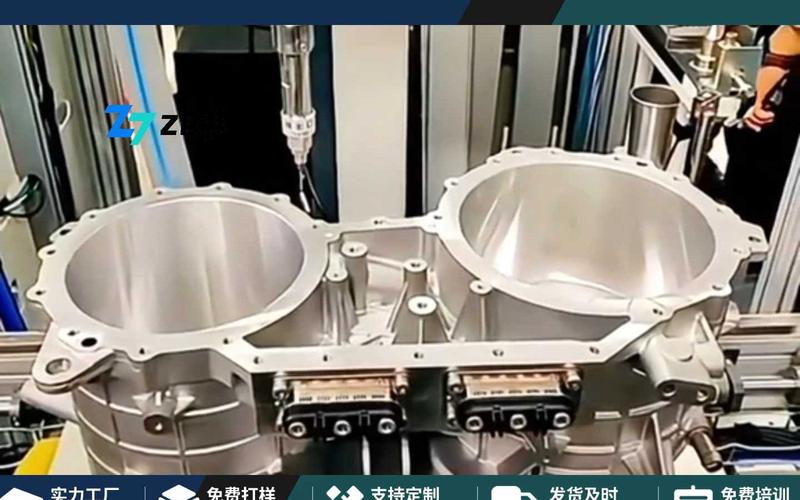 新能源汽车电机壳钻孔加工现场
你看,没有最好的钻头,只有最适配场景的钻头。找不对厂家,花再多钱都是白搭。
现在喊着进口替代的厂家,好多还在交学费
这两年接触的钻头厂家,十有八九的销售一上来就说自己的产品能替代山特维克、肯纳的进口钻头,价格能低60%。
我们车间去年试过一批号称平替进口的国产钻头,刚开始连续跑的时候,加工45号钢的寿命能到进口钻头的80%,当时大家都觉得捡到宝了。结果连续用了一个月才发现问题——不同批次的钻头,合金棒料的硬度差了快HRC2,有的批次钻100件就崩尖,有的能跑500件,根本没法给自动化线定固定的换刀周期。
这其实是好多厂家没说透的难题:现在国内的钻头生产标准,还是2007年修订的版本,里面根本没提超细颗粒合金的性能要求、涂层的耐磨检测标准。好多厂家拿个盖了章的合格报告,实际生产的时候偷偷换原料,用户根本没法每根钻头都拆下来做金相分析。
还有现在喊得响的绿色制造,好多厂家嘴上说自己的涂层是环保无重金属的,实际加工的时候,飘在空气里的涂层细粉尘,工人戴普通的KN95口罩都挡不住。换真正的环保涂层,单支钻头的成本要涨15%,谁先换谁就丢订单,大家都揣着明白装糊涂。
在车间待久了,老班长常说一句土话:“钻头好不好,别听销售吹,往夹头上一装跑50件,摸下钻柄的温度、看排出来的屑型,底细就全露了。”
那些吹得天花乱坠的参数,不如实际跑半小时来得实在。
对了,你们车间现在常合作的钻头厂家,平均单支钻头能跑多少件?有没有碰到过那种刚开始用着特别好,用俩月就偷偷换料掉链子的厂家?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间机加工,我见过的靠谱钻头厂家都藏着这些没说透的门道
文章链接:https://www.yxqcspc.com/18157/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
