去年深秋,我蹲在苏州吴中某新能源车间的水泥地上,陪做壳体加工的老周拆一套刚用了3天的夹具。
孔位偏了0.08mm。
整批1200件6系铝壳体,全部要返铣。算上报废的料、耽误的交期、客户的索赔,前后亏了22万。
那套夹具是老周贪便宜找的厂家做的,报价比市场价低30%,当时他还跟我显摆,说自己砍价能力强。拆到最后才发现,人家的定位销安装基准面根本没上磨床,粗铣完焊上去就完事,连个平面度检测报告都拿不出来。
真的惨。
那天老周蹲在地上抽了半包烟,给我打了快一小时电话骂街,说早知道当初不省那3万块的夹具钱,现在亏的都够买三套顶配的了。
别光扒报价表,这几个细节抠不出来的厂家直接pass
很多人选厂家的逻辑特别简单,三家比价,选报价最低的。
错。
夹具定位这东西,不是买个标准件回来拧螺丝就行,精度差0.02mm,你后面的铣削、钻孔全是白干。我现在选厂家,根本不听销售扯什么“我们精度能到0.01mm”,就抠三个实打实的细节:
第一,直接要近3个月同类型夹具定位的全尺寸检测报告,注意,是每一套交付产品的,不是那种攒了五六年、挑最好的数据凑出来的样件报告。怎么辨真假?你就跟销售说,我下周去你厂里考察,麻烦把报告对应的那套夹具留着,我现场拿三坐标打一遍。90%拿不出真实台账的,报告全是P的。别信销售吹的什么“我们精度达到微米级”,你就让他现场拿三坐标打给你看,打不出来的全是骗子。
第二,看他们的定位元件装配区有没有恒温控制。很多小厂根本没这个意识,车间冬天零下两三度,夏天三十七八度,装夹具的时候温度差个七八度,等搬到你车间里,热胀冷缩直接让定位基准偏个0.03mm,你调机调一下午都找不回来。
第三,翻他们的自主设计专利,重点找有没有针对夹具定位长期磨损补偿结构的相关设计。那种抄了十年前老图纸、连个磨损自补偿结构都没有的厂,做出来的夹具用个半年,定位销磨得晃荡,每次换产要花俩小时重新找正,算下来的时间成本,比你当初省的那点报价贵多了。
真的。
我见过太多这种厂了,连个定位销的耐磨处理都舍不得做,卖出去的夹具全靠售后跑断腿补窟窿。
真正靠谱的厂家,根本不会追着你打价格战
我接触过不下40家做夹具定位的厂家,真正能长期做出口碑的,全是那种“轴”得很的老板。
比如常州那家开了16年的老厂,老板以前是主机厂工艺部出来的,根本不会在你刚咨询的时候就把报价单发你。第一次通电话,他追着你问三个问题:你加工的零件材质是什么?年批量是多少?车间常年的温度波动有多大?甚至会主动劝你,如果你是做软铝件的铣削加工,别选那种硬塑料的定位块,磨两个月就废,换成本太高。
上次陪客户去他厂里考察,他当着我们的面,把货架上一套做废的夹具定位块拽下来,直接扔到旁边的废料堆里,说“这东西要是流到客户那,我开了十几年的招牌就砸了”。我上次问他,为啥不接那种要赶交期、压价格的急单,他说“那种单接了,要偷工减料才能做,我干了一辈子工艺,丢不起那个人”。
这种厂家的报价,一般比市场上那种皮包公司高15%-20%。很多客户刚开始嫌贵,等真的用了才发现,人家的夹具装上去,调机时间比之前省了70%,用个两三年,定位精度的波动从来没超过0.02mm,光省下来的返工、调机、交期延误的钱,都够买两套新夹具了。
反过来那种追着你打价格战的厂家,你一砍价他马上就同意,连你要做什么零件都没问清楚,就拍胸脯说“我们什么都能做,价格给你最低”。这种厂90%都是皮包公司,接了你的单,转头就找周边的小作坊代加工,出了问题连人都找不到。
不同采购规模,别拿同套方案硬谈
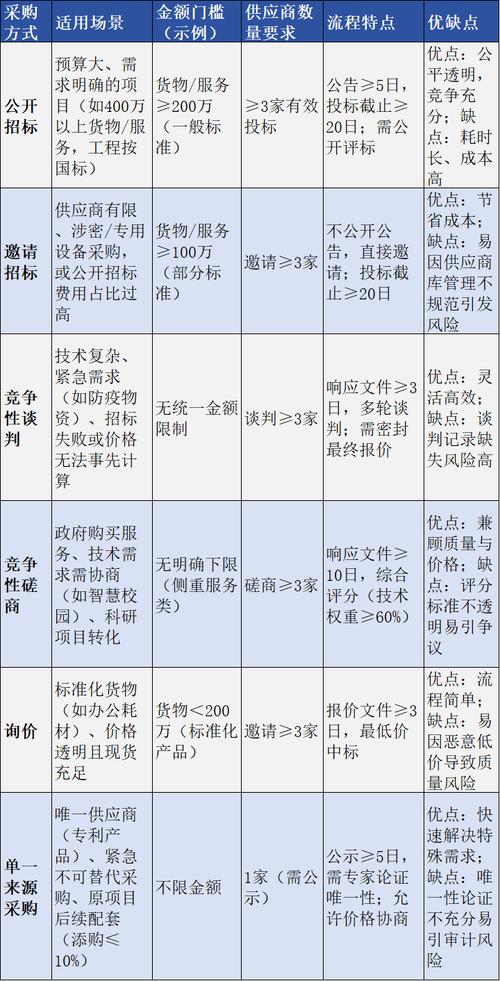
选厂家从来没有通用的标准答案,你有多少预算、多大的采购规模,直接决定了你该对接什么样的厂,合同里该埋什么保护条款。
如果你是小批量采购,总预算在10万以下,就想定制个三四套夹具做零散加工,别找那种规模几十上百人的大型上市厂家,人家的流程长,光审资质、走审批就要半个月,报价还比小厂贵一倍。就找那种10-20人规模,专门做中小批量夹具定位的专精小厂就行。签约的时候别写什么“保证高精度”的空话,一定要把条款写死:夹具交付后免费上门调试3次,连续30天内定位精度波动超过0.03mm,全额退款。
避坑提个醒:很多小厂会在合同里玩文字游戏,说什么“定位精度以出厂检测值为准”,根本不考虑你车间的实际使用场景。你要是不提前把车间的温湿度、零件材质的热膨胀系数写进技术要求,等装上去用了俩月出问题,人家直接拿合同堵你,说“我们出厂的时候是达标的,是你车间环境不对”。别觉得谈合同的时候不好意思提这些要求,你现在不好意思写的条款,后面出了问题,全是你自己要填的坑。
如果你的采购额在50万以上,是整线配套的夹具定位项目,别着急签合同。一定要要求厂家提供3个同行业同规模的已落地客户联系方式,不是销售给你发的那种站在车间里拍个合影的“案例”,是要你能直接打过去,问对方两个核心问题:这个厂家的售后响应速度怎么样?用了一年以上,定位结构有没有出现过批量的精度偏移问题。
我见过最离谱的一个坑,之前有个厂家给客户做的整线夹具,定位销的配合间隙留了0.1mm,客户装上去一插工件,哐当就掉下来。厂家还振振有词,说“我们留间隙是为了方便装夹”。方便个屁,间隙留这么大,定位还有个屁用。
反正我现在选夹具定位厂家,第一反应不是看报价,是先摸清楚他们有没有自己的磨床、有没有恒温装配区、老板是不是真的懂工艺。毕竟这东西选不对,亏的全是自己口袋里的钱。
