上个月老张蹲在车间消防通道抽了半包烟。
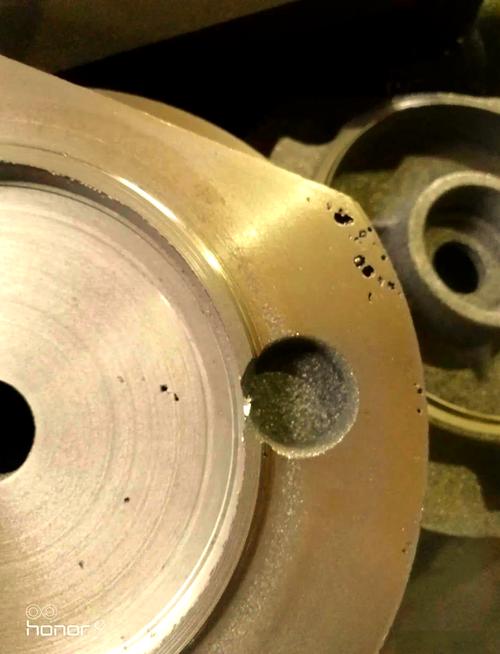
就因为选了家报价比行情低8%的小厂。给工程机械客户供的那批HT250床身,机加工镗孔的时候翻出密密麻麻的针尖状气孔,靠近浇道的位置甚至藏了一窝缩松,连补焊的余地都没有——毕竟床身件要扛高频振动,补焊过的位置用半年就得裂。客户直接扣了30%尾款,连谈了俩月的年框合作直接黄了。
说实话,做机械加工这行,谁没被铸铁件气孔坑过个万八千的?
当时对方拍着胸脯说自己做树脂砂工艺12年,气孔率稳在千分之三以内,连盖好章的质保报告都提前塞给老张了,谁知道进厂一铣,缺陷全露出来。事后找对方掰扯,人家说这是国标允许的微小气孔,不影响使用。合着我们要的是精密传动位置的床身,你拿国标最低要求来糊弄人?
别光对着报价表砍价,这几个细节一查就露馅
很多人选厂第一反应是比报价,谁便宜选谁。真的踩过气孔的坑才知道,省下来的那点差价,连赔客户的零头都不够。
别信口头吹的气孔控制能力,先查三样东西。
第一,要对方拿出最近3个月同牌号铸件的逐炉次气孔缺陷溯源台账。不是那种随便打印出来、连浇注温度、砂型含水率都填得一模一样的假台账,是真的有具体缺陷位置、产生原因、整改措施的记录。我之前碰到过一个厂,台账上写的气孔率千分之一,结果看他的原始记录,每炉的浇注温度都比工艺要求低20度,连记录都是同一个人用同一种笔一次性写完的,这种厂你敢合作?
第二,别只看收拾得一尘不染的成品仓库,直接拐去砂处理工段看有没有在线含水率监测设备。80%的铸铁件气孔,根源都是砂型水分超标,浇注的时候高温分解出大量气体,排不出去就憋在铸件里形成气孔。要是对方的砂处理工段连个实时监测的探头都没有,全靠老工人抓一把砂捏一捏判断湿度,那气孔率根本稳不住——碰到梅雨季,空气湿度大,砂里的水多一点,出来的件就批量出问题。
第三,看对方有没有针对气孔缺陷的闭环返工流程。别信什么“我们从来不会把有气孔的件发出去”的鬼话,真做铸造的哪能一点缺陷都没有?关键是出了缺陷之后,是随便磨一下喷个漆当合格品发走,还是真的把缺陷件挑出来,追溯到具体是哪个环节的问题,整改之后再重新生产。之前有个合作过的厂,我们去考察的时候,正好看到他们把一批带气孔的箱体堆在废料区,工艺师蹲在旁边记缺陷位置,说这批是因为排气槽开窄了,下一批要把槽宽加2毫米。就这股较真的劲,比十份漂亮的宣传册都管用。
能把铸铁件气孔控住的厂,其实长一个样
我们前前后后换过十多家供应商,现在长期固定合作的三家,说出来你可能觉得都差不多。
规模不大。年产能大概在5000吨上下,既不是那种几十亩地、几百个工人的超大型铸造厂——你下20万的单,业务员都懒得跟你对接,排产排到俩月之后,工艺师根本没空管你那点特殊要求;也不是那种租个几百平厂房、连个固定检验室都没有的小作坊,老板是倒买倒卖的贸易出身,连浇注温度多少都不知道。
这三家厂的老板,全是干了15年以上铸造工艺出身的。不是那种坐在办公室谈业务的老板,是会直接穿着劳保鞋去车间转的,看到砂处理的水分不对,当场就喊操作工调参数的。上次我们要做一批QT450的减速箱体,之前找的大厂说要45天交期,还不保证气孔率,其中一家厂的工艺师直接跟着我们去车间,对着我们的装配图看了半小时,说之前给同行业供过一模一样的件,之前在箱盖位置留了三个排气槽,气孔率能压在千分之二以内,交期28天,还主动提出来,如果因为气孔问题导致我们机加工报废,按报废件的双倍价格赔。
说实话,跟这种厂打交道就特别省心。他不会跟你扯什么行业数字化转型、绿色铸造的宏大概念,就盯着你最在意的气孔问题,把每个环节的控制点给你讲得明明白白,甚至会主动提醒你,哪个位置的壁厚差太大容易积气,要我们在设计的时候留个工艺孔排气。不会等你出了问题再来跟你掰扯,是你设计的问题,还是他铸造的问题。
不过话说回来,这种厂也有缺点。就是脾气直,你要是上来就砍价砍到成本线以下,他直接就不接你的单,不会跟你绕弯子。
签合同前把这几条写进去,能省80%的麻烦
选对了厂也不能掉以轻心,签约的时候把细节谈清楚,真碰到问题的时候才不会扯皮。
如果你是第一次合作,单次采购额在10万以内,别上来就打全款。先付30%的预付款,等对方做首件的时候,你派个检验员过去,跟着看首件的机加工过程,要是首件的气孔率在你能接受的范围内,再付40%的进度款,发货前再做一次终检,留30%的质保金,等你的客户那边机加工完,确认没有气孔问题了,再把质保金打过去。
要是你是长期合作,年采购额在百万级以上,别光跟采购对接,一定要直接找对方的工艺负责人,把你们之前碰到过的气孔缺陷案例都给他看,让他在工艺设计阶段就把排气位置留好,别等开了模才发现积气,再改就麻烦了。
避坑的几个点,我踩过的坑你们就别再踩了。
第一,碰到拍胸脯说“我们能做到零气孔”的厂,直接扭头就走。真能做到零气孔的铸件,报价至少比行情高30%,而且都是那种航空航天级别的特殊要求,普通工业铸铁件根本没必要花那个钱。说零气孔的,大概率是骗你下单的,等你付了款,出来的件有气孔,他就找各种理由推脱。
第二,别在对方赶生产旺季的时候塞急单。很多厂旺季的时候订单排满了,砂处理的参数顾不上调,浇注温度也靠操作工凭感觉来,出来的件十有八九有气孔。急单宁可加10%的加急费,找能排开产能的厂做,也别把单塞到排满货的厂里凑数——最后出来的件因为气孔报废,耽误的工期比省那点加急费亏多了。
第三,合同里一定要写清楚气孔的判定标准。之前老张踩的那个坑,就是因为合同里只写了“符合国标要求”,但是我们的件是用在精密传动位置的,国标允许的微小气孔,在这个位置根本满足不了使用要求。后来我们再签合同,都会把具体的气孔大小、位置、允许的数量写得明明白白,连气孔不能出现在哪个加工面都标清楚,再也没出现过扯皮的事。
对吧?做实业哪有什么捷径。被坑多了,自然就知道什么样的厂靠谱。
