2026-10-19 02:25:15 分类:商机
上周三凌晨两点,电话直接把我从被窝薅起来。
压铸班的小李在那头声音都劈了:“张工,那批给重机厂的320吨减速机壳体,水压测试全炸了!”
我套上工作服往车间冲的时候,脑壳里就一个念头——又是这该死的铸件缩松。
到现场一看,台面上摆着17个壳体,每个的出水侧壁上都渗着细细的水线,跟人脸上的红血丝似的。
你说你要是个大裂纹,咱也好查,就那针尖大的小窟窿,密密麻麻凑成一片,水压打到1.2MPa直接崩,查探伤报告?当时拍的射线片上,那些小黑点淡得跟撒了把芝麻似的,谁能想到藏着雷。
客户那边采购的王总下午过来,脸拉得比驴长:“你们这要是装到掘进机上,在地下三百米塌了,谁负责?”
我啥也没说,蹲在地上摸了摸那个漏得最凶的壳体的壁,手感就不对——表面看着光溜溜,指节敲上去声音发闷,根本不是致密铸铁该有的脆响。
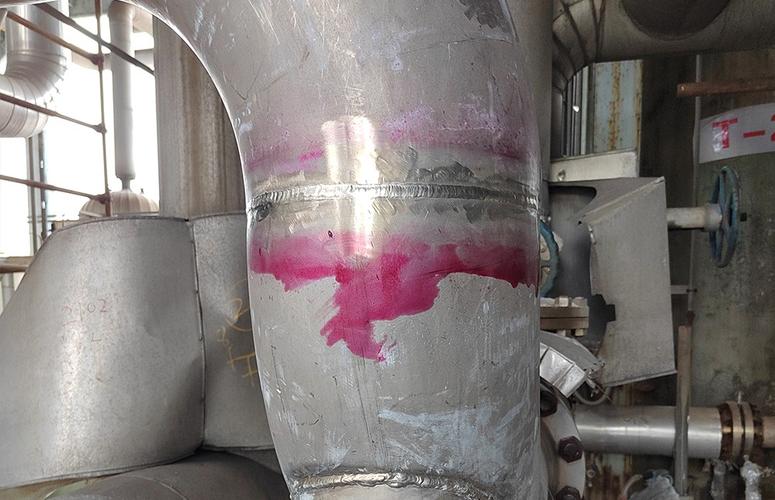 车间水压测试铸件渗漏现场实拍
对,所有跟缩松打过交道的老铸造工,都对这种闷沉沉的敲击声有PTSD。
别翻教材,我给你说缩松到底是个啥
别听那些教材扯什么“金属液凝固过程中补缩不足形成的微小孔隙”,说白了就是铁水从液态变固态的时候,体积要缩个3%-6%对吧?
如果最后凝固的那个地方,没有新的铁水补进去,就会在晶界之间留下一堆微米级的小窟窿,单个窟窿可能比头发丝还细,凑一块儿就是缩松。
现在行业里对付缩松,就两条路。
一条是冒口补缩路线,就是在铸件厚壁的地方加个大冒口,让铁水先往铸件型腔里流,最后冒口凝固,把缩松全留在冒口里,最后把冒口割掉就行。
另一条是冷铁激冷路线,就是在厚壁的地方贴个铸铁冷铁,让那个地方跟薄壁的地方同时凝固,从根上不让厚壁处因为最后凝固留窟窿。
说实话,这俩路线哪个好?没人敢拍胸脯。
冒口路线的优点是靠谱,只要冒口的补缩距离够120mm——这是普通灰铸铁的有效补缩距离,超过这个数,你就算冒口做的跟人头一样大,也补不到铸件心部。
但缺点太要命:冒口的工艺出品率能低到55%。也就是说你投100公斤铁水,最后只有55公斤是能用的铸件,剩下45公斤全是冒口,割下来回炉,光烧损、加工成本,每吨铸件的成本能高出800多块。
冷铁路线呢?工艺出品率能冲到85%以上,看着划算对吧?但冷铁贴的位置偏个2毫米,或者冷铁表面沾了点型砂没擦干净,激冷效果打个折,那缩松就直接藏在铸件内部,探伤都查不出来。
行业内通常不说但实际在做的妥协是什么?就是但凡客户没要求做100%射线探伤的件,我们全是冷铁加小冒口凑合用,没人真按手册上的,给每个厚壁处配够补缩距离的大冒口。
别觉得这是偷工减料,去年有个同行,真按手册要求给每个厚壁处配了足额的大冒口,结果报价比我们高32%,客户转头就把订单给我们了,你说他是坚持原则,还是不懂变通?
哦对,还有个坑,很多新人以为缩松就是越小越好,根本不是。缩松的大小、分布位置,直接决定了件能不能用。比如同样是直径10微米的缩松,在铸件的非受力区,用十年都不会坏;在受力最大的拉应力区,交变载荷打个几万次,直接就顺着缩松的位置裂了。
上次那批减速机壳体,就是冷铁贴在了出水侧的背面,本来应该是出水侧壁的位置最后凝固,结果没冷铁激冷,心部全是缩松,水压一打直接漏。
 铸铁件厚壁处冷铁安装位置实拍
不同行业的缩松要求,根本不是一套标准
先说给矿山机械做的减速机壳体。
这玩意儿的要求是啥?只要内部的缩松孔隙率不超过1%,就算合格。为啥?因为壳体本身是承压的,但是工作的时候载荷是平稳的,没有高频交变冲击,就算有点小缩松,只要不连通,水压能打住1.5MPa不渗,就没问题。
之前给某矿机厂供的掘进机减速机壳,我们当时为了赶交期,冷铁只贴了关键的三个厚壁位置,剩下的位置就靠自然冷却,出来的件探伤的时候发现局部有直径不超20微米的缩松,孔隙率算下来0.7%,客户那边直接收了,用了快5年,从来没漏过。
第二个场景,是给汽车行业做的新能源汽车电机壳体。
哦哟,这个要求就苛刻了。之前给某新势力车企供的800V电机壳体,要求是啥?任何位置的缩松直径不能超过5微米,孔隙率不能超0.3%。为啥?因为这玩意儿要套在水冷套里面,通的是压力1.8MPa的冷却防冻液,而且汽车开个15年,十几万次的热胀冷缩,要是有个稍大的缩松,用个三五年直接被防冻液蚀穿,漏到电机里,那就是几万块的电机总成报废。
当时我们为了过这个要求,把之前的冷铁路线全换了,每个厚壁位置都加了小的保温冒口,工艺出品率直接从之前的82%掉到63%,光这一个件的成本,就比之前给燃油车做的同尺寸壳体高了42块钱。客户那边根本不管你成本高不高,只要你出的件有一个缩松超了5微米,整批货直接退回,还要算延误罚款。
你说同样是铸件缩松,在矿机厂那边是“只要不渗就没问题”,在汽车厂那边是“超5微米就判废”,哪有什么统一的标准?都是跟着使用场景的命门走的。
现在搞智能制造,缩松这事儿反而藏了更多暗礁
这两年厂里上了数字化的铸造仿真系统,输入材料成分、浇注温度、冷铁位置,就能提前模拟出来哪里会出缩松,本来以为这下能把缩松的问题全解决了。
刚开始用的时候确实爽,之前要试三四炉才能摸准的冷铁位置,现在仿真一下,两个小时就能出结果,缩松的报废率从之前的8%降到了3%。
但问题来了。
仿真模型里的缩松判定标准,全是按国标来的,就是只要缩松的评级不超过2级,就算合格。可国标里的评级,是按铸件的壁厚50mm的标准块定的,实际生产中我们做的壳体,壁厚差能从12mm到80mm,同一个缩松,在80mm的厚壁处可能评级是2级,合格;在12mm的薄壁处,同样大小的缩松,评级直接是4级,早就超了。
行业里现在没人愿意公开说的难题就是:现在所有的数字化仿真软件,对薄壁件上的缩松预测误差能到30%。也就是说软件算出来你这个位置没有缩松,实际浇出来可能全是;软件算出来这个位置缩松评级2级,实际可能因为壁厚太薄,直接就穿了。
之前给某车企供的电机端盖,软件模拟的时候说安装止口的位置缩松评级1级,完全合格,结果第一批浇出来,止口位置的缩松在机加工的时候直接露出来,密封面压不住密封圈,整批1200件全废,损失了快20万。找软件厂商的技术人员过来,人家说模型的参数是按标准试块校准的,你这个件的壁厚变化太大,模型没覆盖到。
还有个更扯的,现在喊绿色制造,要求把废钢的回炉比例从之前的30%提到60%,说要降碳排放。可废钢里的杂质多,铁水的凝固温度区间会拉宽20℃,原来的工艺参数下,缩松的倾向直接涨了40%。没人敢公开说,回炉料加多了,缩松的报废率根本压不住,只能靠加更多的冒口补,结果铁水用量反而涨了,碳排放根本没降下来。
昨天在车间跟干了30年的老周蹲在抽烟,他拿个烧红的铁条点着烟,说:“啥缩松不缩松的,就是铁水‘吃不住劲’,你把浇注温度降个20度,冷铁擦干净,比啥仿真软件都管用。”
这话真没说错。我这22年见过太多花几百万上的系统,最后还不如老铸造工拿着个小锤子,敲两下铸件听声音,就能判断哪里藏着缩松。
干铸造这行,从来没有什么百分百靠谱的理论。你就算把所有参数都算得明明白白,到了现场,型砂的湿度差个2%,铁水的温度差个10度,冷铁上沾了点没擦干净的油污,那缩松说不准就钻出来给你一闷棍。
对了,你们厂里现在对付缩松,是靠仿真软件算,还是靠老工人凭经验摸?有没有遇到过那种探伤全过,装机三个月就因为缩松漏液回来找售后的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铸件缩松:在铸造车间泡了22年,那些没写进工艺手册的实诚话
文章链接:https://www.yxqcspc.com/18197/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
