去年11月的夜班,我正抱着泡满枸杞的保温杯在焊机旁边烤火,外协的张师傅举着个刚割完余温还没散的钢板冲过来,脸白得跟车间墙上的乳胶漆似的。
那批给江苏某风电客户做的3米高塔筒底座,焊完搁了3天,初检平面度0.8mm,本来等着打包装车。结果客户带来的三坐标测头刚扫完第一面,屏幕上跳出来的数直接让在场的人都静了——整体平面度歪了12mm。
客户的质检当场把安全帽往地上一放,说你们这底座装上去,风机转三年就得晃得掉螺栓。
我当时心里咯噔一下,知道这趟返工是跑不掉了。
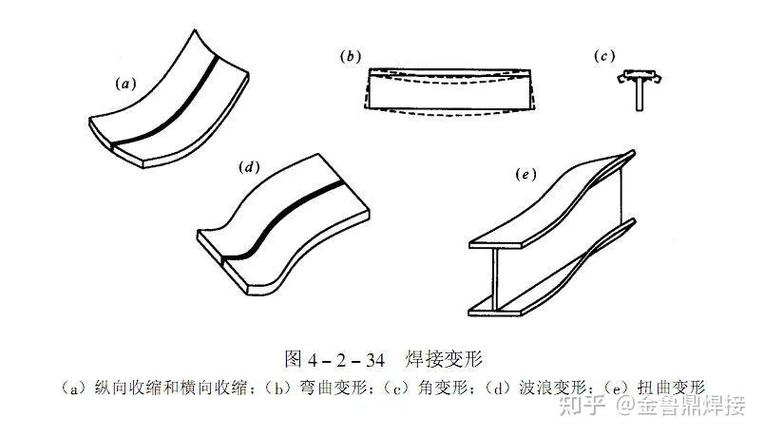
焊完的钢板为啥会“自己扭起来”
很多新人总觉得焊接变形是焊工手不稳,焊枪歪了才导致的。
真不是。
焊接的时候,电弧中心温度能到6000℃,焊缝位置的金属从室温瞬间升到熔化状态,再在空气里快速冷却,整个收缩过程根本不是均匀的——离焊缝近的地方收缩大,远的地方收缩小,力攒到一块,钢板自然就扭起来了。
同样10mm厚的Q355钢板,我们车间现在常用两种焊法:一种是二氧化碳气保焊,线能量大概18kJ/cm,焊完每米的角变形量能到3.2mm;另一种是手工电弧焊,线能量压到12kJ/cm,同样的焊缝,每米变形才1.8mm。
差了快一倍。
谁都知道热输入小变形小,但是手工焊的效率只有气保焊的三分之一,赶交期的时候,全车间的人都等着焊完下班,谁愿意慢腾腾拿手工焊耗着?
这就是行业里没人明说的妥协:工艺文件上写的是“严格控制热输入,焊后做时效消应力”,实际车间里能做的,就是焊完发现变形超了,拿火焰烤烤,拿龙门架压一压,只要出厂的时候量着数合格,哪怕内部残留的应力会让钢板半年后慢慢回弹,也没人管。
别不信,我们车间那台六轴焊接机器人,去年刚装的时候,程序里焊2mm厚不锈钢水箱的电流设的220A,走焊速度30cm/min,第一板焊完每个面都鼓了快4mm。后来我们把电流降到160A,焊速提到55cm/min,变形量直接压到0.5mm以内。机器人比人手稳多了吧?热输入没控对,照样扭。
不同行业的变形要求,差的不是一点半点
很多人觉得焊接变形肯定是越小越好,其实根本不是。
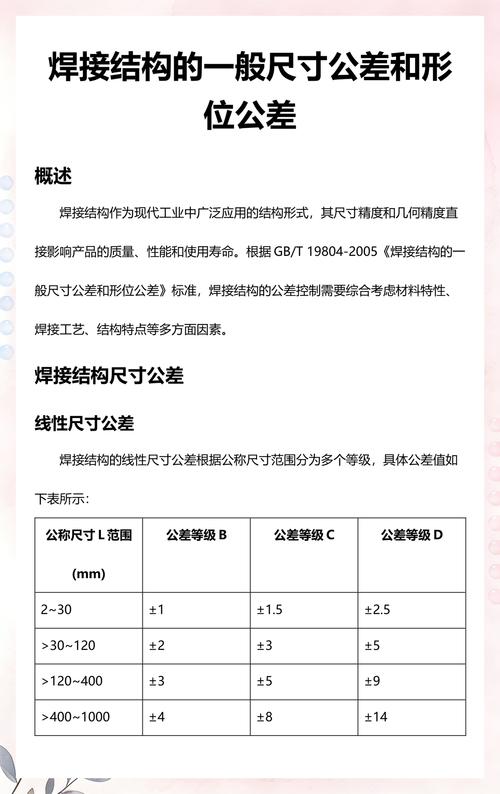
就说我们去年接的那批风电底座,客户要求平面度必须卡在0.8mm以内,为啥?因为底座要扛几十吨的塔筒重量,还要常年扛着风载振动,变形超了1mm,后期安装垫再多斜铁都没用,运行三年螺栓的预紧力就能掉一半,到时候塔筒晃起来,是要出安全事故的。
当时那批12mm变形的底座,我们先拿龙门架压了24小时,再拿火焰烤变形最大的那个角,温度死死控在650℃,超了钢板就回火软了,最后压到平面度0.7mm,客户才勉强签字。光这一批,返工加材料损耗,我们亏了8万多,车间主任追着我骂了三天。
上个月接的本地产业园的钢结构支架订单,客户的要求是每米变形不超过5mm就行。我们当时赶交期,根本没做反变形,直接用气保焊满焊,焊完搁了两天量了下,每米变形4.2mm,直接拉去喷砂刷漆送货,客户连复检都没做,当场就签收了。
同样是焊接变形,一个差1mm就要赔几万,一个差个两三毫米根本没人在意。
说穿了,控变形的成本是实打实的。你要是给钢结构支架也按风电的标准做反变形、做焊后时效,每米的加工成本就要多12块钱,客户根本不会为这个买单,最后赚的那点利润全砸在控变形上,纯纯的冤大头。
现在搞智能制造,反倒被变形坑了一把
这两年车间都在上自动化、上数字孪生,卖系统的销售吹得天花乱坠,说他们的软件能提前预测焊接变形,把精度控制在0.1mm以内。
我当时就笑了。
去年我们花20多万上了一套进口的变形仿真软件,一开始算的是某款挖掘机臂架焊完变形1.2mm,结果实际焊完,变形直接到了3.1mm。为啥?那批Q690的高强钢,压延的时候内应力就没消干净,下料的时候就有隐性的变形,软件的模型是按理想状态的钢板算的,根本测不出来原材料本身带的偏差。
这就是行业里不愿公开的难题:所有的变形预测模型,都是基于理想参数做的,但是实际车间里,钢板的成分偏差、下料的应力残留、甚至冬天车间零下5度夏天35度的温度差,同样的参数焊出来,变形量能差出40%。那些卖系统的从来不会跟你说这些,只会拿实验室里的理想数据忽悠你买设备。
还有个更闹心的事,就是标准跟不上。现在我们用的焊接变形检测标准,还是十几年前定的,里面的允许变形值全是针对Q355钢板算的,根本没考虑Q690这类高强钢的焊接收缩率比Q355高25%。很多企业按旧标准检测,觉得变形合格,结果把臂架装到挖掘机上,跑了半年就因为变形超差,把液压杆磨漏了油管,用户索赔的时候,厂家连个说理的依据都没有——因为你是按标准做的,但是标准本身就没跟上材料的更新。
我们车间的老班长干了快30年,常挂在嘴边的一句土话:“焊前不把变形算,焊完掰到胳膊断”。
啥意思?真正会干活的师傅,根本不会等焊完变形了再去硬掰。焊之前就提前把钢板往变形的反方向掰个2度,预留好收缩量,等焊完冷却收缩回来,刚好是正的尺寸,连校形的工序都省了。那些等焊完拿烤枪、拿压床硬掰的,都是没摸透门道的愣头青。
你们车间现在控焊接变形,是靠焊前留反变形量,还是焊完硬校?有没有遇到过那种标准卡着合格,实际用俩月就变形超差的糟心事?
