上个月给储能客户发的那批水冷板,对方的质量主管拖着一块表面爬着半米长蓝色漏液痕迹的零件冲进车间的时候,我攥着手里刚测完的焊缝强度报告,后颈的汗顺着工服领子往下滴。
那批货我们明明按出厂标准全项检测过,保压、漏率、焊缝外观,没一项不合格。他把零件往检验台一放,声音大到整个车间都能听见:“你们这钎焊的缝是纸糊的?装到我们储能柜里跑了72小时,漏了半柜子冷却液。”
我蹲在地上看了半小时,终于找到问题——焊缝上有个比头发丝还细的微裂纹,检测的时候因为压的时间短,根本没测出来。
那点被人看不起的“缝”,其实卡着整条生产线的脖子
很多刚入行的小孩觉得钎焊不就是拿焊丝把俩零件粘一起,比车铣刨磨简单多了。别扯。
这活的核心根本不是“粘”,是母材从头到尾都不熔化,靠钎料在低于母材熔点的温度下,靠毛细作用钻进零件的配合缝里,等钎料凝固了,俩零件就成了整体。
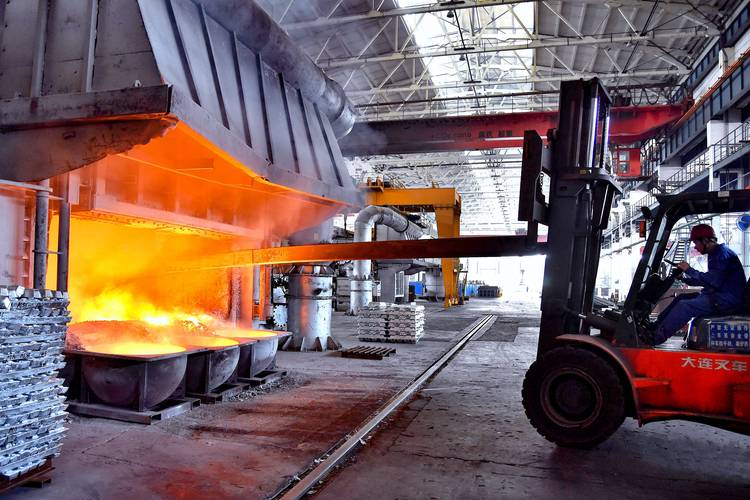
我们车间做铝水冷板用的硬钎焊,炉温卡在602℃,上下偏差不能超过8℃,差个10℃,焊出来的焊缝强度能掉30%。
现在行业里跑的两条主流技术路线,说穿了各有各的坑。一条是真空铝钎焊,一套连续设备大几百万,焊的时候不用加钎剂,没有化学残留,焊缝抗腐蚀能力强,但是对零件的配合间隙要求苛刻——间隙超过0.1mm,钎料根本爬不进去,焊完就是虚接。另一条是氮气保护钎剂炉钎焊,设备只要百来万,刷上含氟钎剂,哪怕间隙大一点也能铺展开,整体成本能比真空炉低30%。
这里说个行业里从来不会写在工艺手册里的妥协:很多中小厂用钎剂炉的时候,根本不按要求做焊后的高压多级漂洗,就拿压缩空气把零件表面的钎剂吹干净就转下道工序。残留在焊缝缝隙里的钎剂,遇到空气中的水汽,半年就能把铝件蚀出针孔,客户用个两三年漏了,还以为是铝材质量差。
我上次碰到个刚毕业的工艺员,上来就给我改参数,说把炉温提20℃,钎料熔化更快,产能能提15%。我当时把他记的工艺手册“啪”就拍他桌上。
你知道602℃和620℃的区别吗?前者焊出来的铝件焊缝强度能到母材的85%,后者直接把铝型材的晶界烧熔了,你看着焊得亮堂堂,装上去一压就裂。真出过这事。
不同行业的要求,差得能让你把之前的经验全推翻
别觉得钎焊的参数是通用的。你拿做空调散热器的经验去做新能源水冷板,铁定赔。
就说新能源汽车的电池包水冷板吧,要求是什么?焊缝在1.2MPa水压下保压10分钟,漏率不能超过1e-9 Pa·m³/s,还要扛住1000次-40℃到85℃的高低温循环,不能裂。去年我们一开始做的时候,把零件配合间隙设成了0.08mm,测漏全过,结果装到电池包里跑了3个月循环,焊缝因为热胀冷缩裂了3微米的缝,漏液把模组泡了,赔了12万。后来把间隙调到0.03mm,夹了0.2mm厚的铝硅钎料片,才过了客户的全项测试。
换个行业,比如航空发动机上的蜂窝封严环,要求就完全反过来。这零件是在600℃的高温燃气环境里转的,根本不能有一点钎剂残留——不然高温下钎剂会变成腐蚀源,把蜂窝壁蚀穿。之前有个合作的航发厂,一开始找了个做民用钎焊的厂供货,焊完的封严环装到发动机上,试车20分钟,蜂窝块直接掉了一块。为啥?那个厂为了提高焊接强度,把钎料的量加了30%,多余的钎料把蜂窝的透气孔全堵了,发动机一热,内部空气排不出去,直接把蜂窝顶脱了。
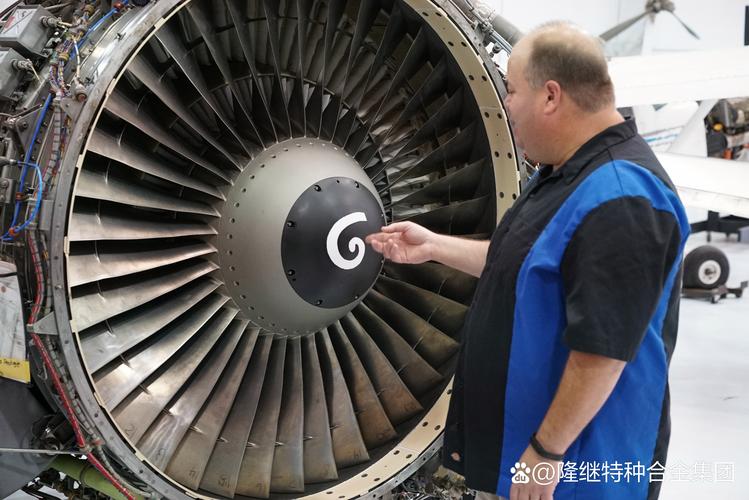
说个更实在的,做航发零件的真空炉,行业标准要求的真空度是1e-5 Pa,但是要抽到这个数,每炉得多花2个小时,电费成本涨一倍。很多厂的设备老化了,根本达不到这个数,就凑合用1e-3 Pa的真空度,只要焊出来的件过了探伤检测就出货,真出了问题,谁也不会查到真空度这一层。
这行现在的新热闹下面,藏着没人愿意说的暗礁
这两年车间里的变化是实打实的。之前我们做钎焊,得靠老师傅盯着炉温,拿千分尺一个个量零件的间隙,现在上了在线视觉检测、全自动测漏台,每一个焊缝的缺陷都能在生产线上揪出来。
材料端的变化更明显。之前我们用的进口铝硅钎料带,一卷要1200块,现在国产的同性能钎料只要400块,焊缝强度差不了5%,我们去年全换了,一年光材料成本就省了30多万。还有现在推的无钎剂铝钎焊工艺,焊完不用水洗,能减少80%的含氟废水排放,环保成本也降了不少。
但是热闹下面的暗礁,真的没人愿意公开说。现在我们手里的铝钎焊工艺标准还是2008年修订的,里面的漏率要求是针对传统家用空调散热器的——那东西用个10年本来就该换了。现在我们做的储能水冷板,要求是在储能柜里待20年不漏,按老标准生产的件,实际寿命可能也就8年,但是谁也没法说你不合规,因为标准没更新。
还有更现实的,现在大家为了抢新能源的订单,把钎焊的成本压到比10年前还低20%。怎么压?把钎料厚度从0.2mm减到0.15mm,把炉里的氮气纯度从99.99%降到99.5%,焊出来的件当时检测全过,用个三五年就出问题,最后锅全算到“钎焊工艺不成熟”头上。
我们车间老主任干了30年钎焊,退休的时候跟我说了句土话:“钎焊这活,参数是死的,缝是活的——你凑上去用手摸一下零件,感觉那缝匀不匀,比你对着电脑调俩小时参数都管用。”
干了这么多年,我真信这话。
对了,你们有没有碰到过那种出厂检测全过,装机跑俩月就漏的钎焊接头?最后揪出来的原因是什么?
