去年冬天在苏州相城那个汽配厂的夜班,凌晨三点电话打过来,小徒弟在那头嗓子都哑了,说师傅你赶紧来,产线停了。我裹着羽绒服开车过去,进车间一股切削液的味道,三台加工中心的报警灯闪得晃眼。
蹲在排屑口一看,我火一下就上来了。
混着铝屑的切削液在排屑器入口堆成了半米高的硬坨,链板转不动,上面的碎铝屑磨到了机床的线性导轨,120件刚铣完的铝合金壳体,导轨上掉下来的铁屑在零件表面刮出了十几道深印。算下来光零件返工加停机损失,快8万。
小徒弟蹲在旁边挠头,说我半小时前还看排屑器转得好好的啊。
我没骂他。这事儿我见太多了。排屑器堵从来不是突然炸出来的故障,是你天天路过的时候嫌它脏,从来没蹲下来多看一眼,等它彻底不动了,损失已经摆在那了。
堵的本质,从来不是铁屑太多
好多人觉得排屑器堵,就是铁屑多,排不过来。真不是。
我们做了这么多年现场调试,摸出来三个死数:链板节距选31.75mm的重载款,允许通过的单块最大铁屑尺寸不能超过节距的70%,也就是22mm,超了就容易卡进链轮缝隙;切削液浓度低于5%的阈值,不管是铝屑还是铸铁屑,表面的润滑膜破了,就会粘在链板上越积越厚;排屑器入口和机床排屑口的高度差,不能超过15mm,差多了铁屑掉在地面上,堆多了就会被链板卷进去卡壳。
现在市面上两种主流的排屑路线,平板链式和刮板式,我两边都用过。
平板链式的好处是承重强,每米能扛300公斤的铁屑,适合大切深的锻件加工,但是链板之间有缝隙,细的铸铁粉、铝屑会从缝里漏下去,积在排屑器的底部壳体内,时间长了结块,把链板垫得转不动。
刮板式的没有缝隙,细粉全给你刮得干干净净,不会漏,但是遇到带棱角的氧化皮,硬邦邦的,刮板和壳体的间隙本来就只有3mm,氧化皮卡进去,直接把刮板顶变形,甚至把链条拉断。
说实话,这里面有个行业内从来不会写在选型手册上的妥协。
很多供应商给客户报方案的时候,明知道客户车间切的是高硬度的锻件氧化皮,还是会给配1.5mm厚的链板,不选2.5mm厚的。为啥?成本差30%啊。客户一开始看报价便宜,觉得捡了便宜,用个半年,链板被氧化皮砸得变形翘曲,缝隙变大,碎渣掉进去堵壳,到时候再找供应商,人家说这是你车间使用环境的问题,要换配件得加钱。
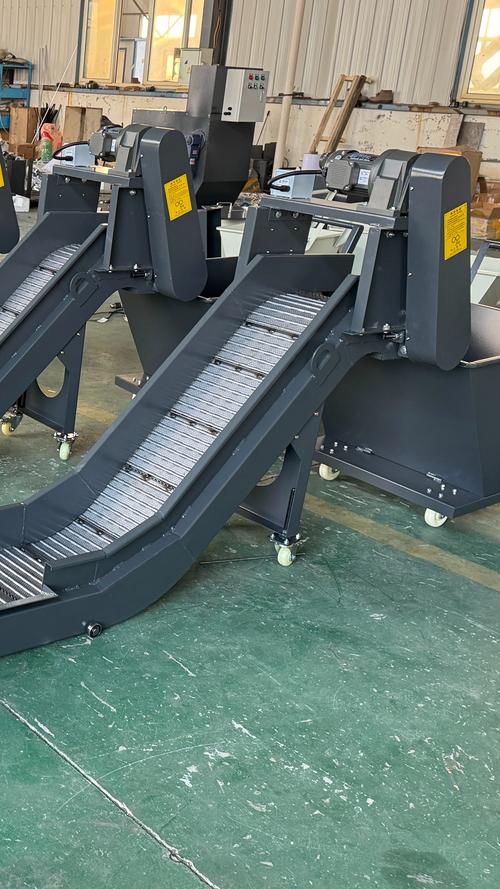
我之前在山东那个重型机械厂,就遇到过这么个事。他们2019年上的那条产线,为了省两万块的差价,选了1.5mm厚链板的排屑器,用了七个月,堵了四次,每次堵都要停机拆三个小时清铁屑,算下来停机损失都够买三台新的排屑器了。
不同行业的堵,根本不是同一个逻辑
别觉得排屑器是通用设备,换个车间,堵的方式都能给你玩出新花样。
第一个场景是汽车铝合金壳体加工。之前给重庆某车企做的产线,他们切ADC12铝合金,吃刀量3mm,出来的本来是卷状的铝屑,顺着排屑口掉下来根本不会堵。结果他们为了提高加工精度,把高压冷却的压力升到了70bar,直接把铝屑冲得碎得像棉絮,混着切削液里的皂化油,在排屑器入口堆成了一块硬邦邦的饼,三天堵一次。
一开始我们以为是链板的问题,换了刮板式的还是堵。后来蹲在现场看了两个小时才发现,高压冲下来的铝屑速度太快,直接砸在排屑器入口的导流板上,反弹回来堆在入口,根本没落到链板上。
后来我们把入口导流板角度从30度改成45度,在入口加了个0.3MPa的压缩空气喷嘴,对着堆屑的位置吹,当天就没再堵过。
第二个场景是高铁车轮锻件加工。这个行业的铁屑跟铝屑完全不是一个东西,是带淬硬层的氧化皮,棱角锋利,单块就能有半斤重。之前有个客户图便宜,选了刮板式的排屑器,装上去才三个月,刮板被氧化皮磨出了10mm的豁口,掉下来的碎渣卡在链轮和壳体的缝隙里,直接把电机烧得抱轴。
后来给他们换成了带耐磨衬板的平板链式排屑器,链板上焊了5mm厚的耐磨钢板,才彻底解决了卡滞的问题。
不过话说回来,这两个场景的堵,其实都是能靠提前设计规避的。最烦的就是那种你根本想不到的堵。比如去年在宁波那个模具厂,他们切的是淬硬的模具钢,出来的铁屑是卷状的,长度能到半米,顺着排屑口掉下来,直接缠在排屑器的链轮轴上,缠得跟个大粽子似的,转不动。一开始我们加了个碎屑刀,把长铁屑切碎,结果碎屑刀磨得快,两周就要换一次,算下来维护成本比排屑器本身还贵。
上了智能产线,堵的问题反而更隐蔽了
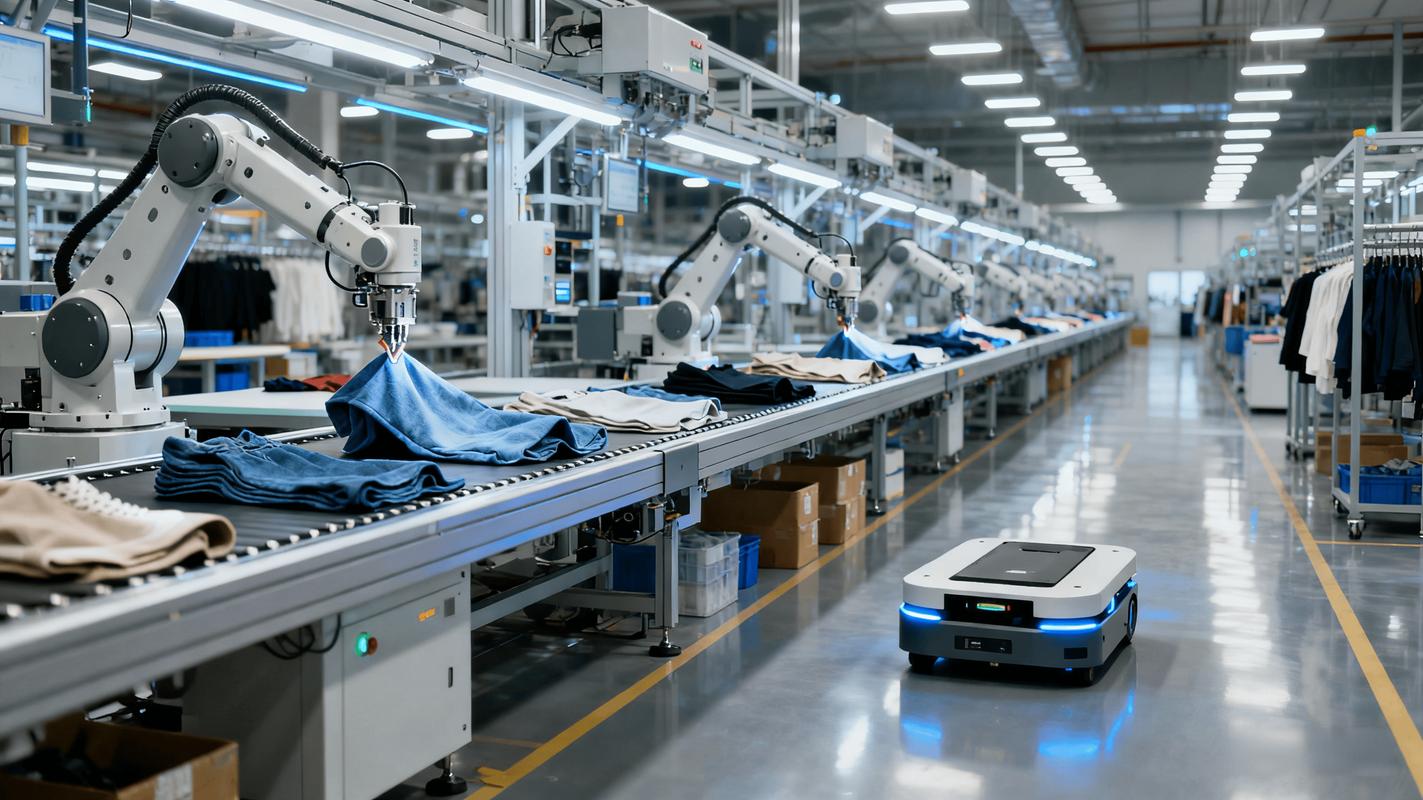
现在好多新上的智能产线,都给排屑器加了电流传感器,说堵了就自动报警,不用人盯着。听着挺高级对吧?
我跟你说个行业内没人愿意公开说的问题。
好多产线的PLC程序里,给排屑器设的报警阈值,是按新设备空载运行的电流定的。比如新的排屑器正常带载运行电流是2A,报警值直接设到5A。啥意思呢?就是当排屑器因为积屑,运行电流升到3.5A的时候,其实已经有三分之一的链板被铁屑卡住了,但是因为没到5A的报警线,系统根本不会停线,甚至不会给操作工发提示。
等电流真的升到5A触发报警的时候,铁屑已经把链板堵得死死的,甚至已经把链条拉得变形了。这时候你再停机清理,至少要花两个小时,损失比早期发现大得多。
还有个更闹心的问题。现在排屑器的国家标准还是2009年修订的,里面根本没提到这些年新出来的工艺,比如高压冷却、MQL微量润滑。就拿MQL来说,没有切削液冲屑,铁屑是干的,直接落在链板上,因为没有润滑,干摩擦着就粘在链板上,越积越厚,但是旧的标准里根本没提这种场景下的排屑器设计要求,好多厂家直接拿原来的排屑器改改就卖,装上去用半年就开始堵。
我见过最夸张的一个MQL产线,排屑器的链板上粘的铁屑厚度能到20mm,转的时候直接蹭到机床的床身,磨下来的铁屑混着润滑油,流得满地都是。
干了20年车间,我总结出来一句土话。
排屑器从来不是装完就可以当甩手掌柜的设备。你每天开班的时候,蹲在排屑口看一眼,伸手摸一下链板的温度,比你装十个传感器都管用。
别信那些说”排屑器免维护”的鬼话。你天天跟铁屑、切削液打交道的东西,哪有免维护的道理?
对了,你们车间的排屑器,上次堵的时候是啥情况,最后是怎么解决的?
