2001年我进车间跟着师傅磨主轴,到现在22年,见过的因为温升出的故障,比我磨过的主轴数量还多。
去年三伏天,车间里温度计飙到39度,给某新能源车企供的32台伺服主轴,装到客户的龙门加工中心上跑了不到72小时,就有两台出现转速掉档、异响的问题。客户的设备主管带着检测报告冲进来的时候,工装裤上还沾着没擦干净的切削液,指着我们的出厂检验报告问,你们这上面写的连续运行8小时温升值6度,怎么我这跑了3天,轴承座温度快摸到烫手的程度了?
拆下来测。
问题出在润滑脂上。当时为了赶交期,我们把原定的高温复合锂基脂,换成了便宜的通用锂基脂,车间本来就热,主轴连续满负荷跑,轴承腔的温度直接冲到87度,润滑脂碳化,滚珠和滚道干磨。
直接抱轴。
没人当回事的温升,真能把几十万的设备搞废。
藏在轴承腔里的温升账
很多人对温升的认知,还停留在“温度高了就加个散热片”的层面。真不是。
我给你算三个实打实的数:高速电主轴的热伸长量,每升高1度,轴向就飘1.2微米;我们做的高精度磨床主轴,要求连续运行8小时的温升值不能超过8度;同预压等级的角接触轴承,润滑脂填充量从腔室的1/3升到2/3,温升值直接高7度。
现在行业里做主轴,基本就两条技术路线控温升。一条是油气润滑,把少量的润滑油混在压缩空气里,持续吹到轴承滚道上,摩擦产生的热量顺着气流就带出去了,同转速下比干润滑的温升值低15度都不止。另一条是强制水冷套,在主轴的外壳里走循环水,把外壳的热量带走,结构简单,成本比油气润滑低60%。
说到这就得提一句行业里没人明说的妥协。
投标的时候,大家都写自己用的是恒温油气润滑系统,到了批量生产,好多厂就换成填充式的普通润滑脂,水冷套接的是车间的普通循环水——夏天水温能到32度,也不装恒温机。反正出厂测试是在25度的空调房里跑2小时,温升值达标就签字发货,客户拉到南方的高温车间连续满负荷跑,温升超个十几度,谁来管?
我之前拆过一台某知名品牌的国产主轴,外壳上的温度显示42度,用红外测温枪对着轴承位的金属壁测,实际温度已经68度了,差了26度。轴承腔内部的实际温度,才是决定寿命的核心,光靠外壳上的传感器凑数,有什么用?
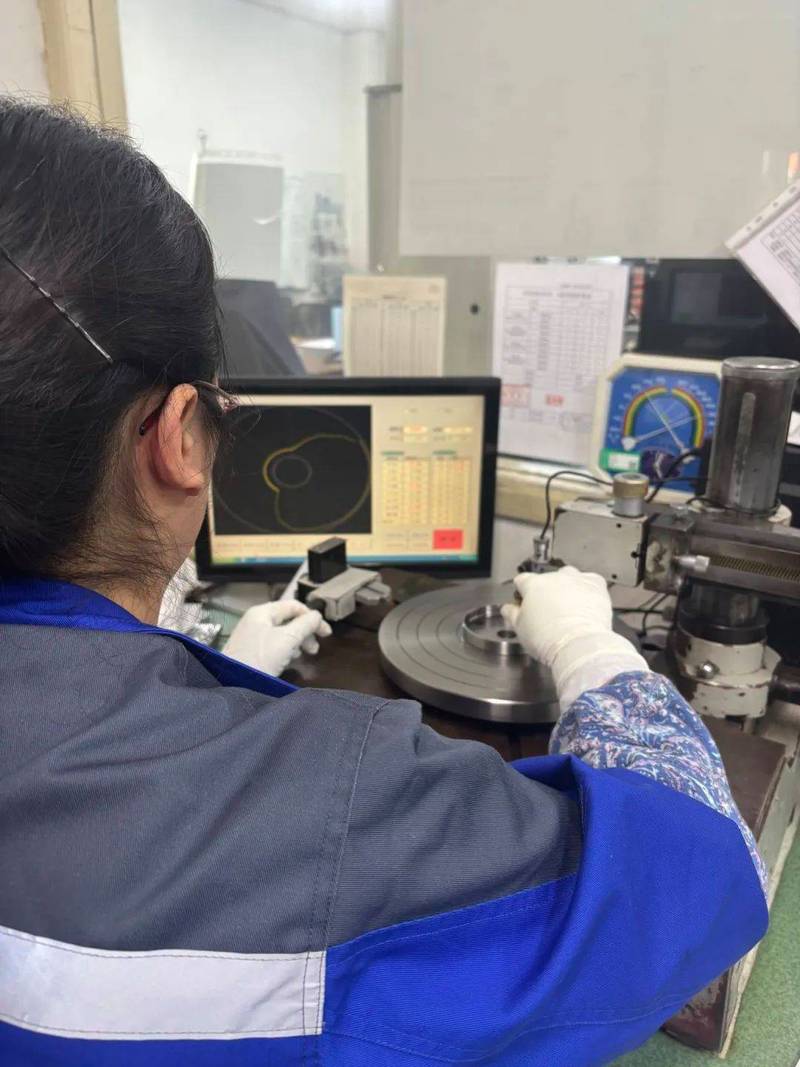
还有个容易踩的坑是轴承预压。很多人觉得预压越大,主轴的刚性越好,加工出来的零件精度越高。我们去年做过一组对比,同一款主轴,用P4级的角接触轴承,轻预压状态下连续跑6小时,温升值是11度;换成中预压,刚性是提了2个微米级,温升值直接飙到19度。跑的时间长了,热伸长量攒到10个微米,之前的刚性优势全被热漂移磨没了,亏不亏?
不同行业的温升,根本不是一个算法
别拿一套温升标准打天下。我们踩过的坑,说出来都是学费。
第一个场景是新能源汽车的电池托盘摩擦焊工装。一开始我们按普通机床的温升要求做,连续焊20件,工装定位面的温升到了28度,定位块的热胀量直接把电池托盘的定位孔挤偏了,焊完的托盘平面度超了0.12mm。说起来都脸红,那批200个托盘我们拉回来修了整整一周,光工时赔了小两万,差点把供应商资格搞丢。后来改了,在定位块下面埋了微型半导体制冷片,把定位面的温度波动控制在正负0.5度以内,哪怕连续焊8小时,温升值不超过2度,才把问题解决。
第二个场景是光学镜片的精密抛光机主轴。这个要求更离谱,主轴的径向跳动要求0.2微米。一开始我们用的是常规强制水冷,结果车间水压波动,水冷套的流速变了,温升飘了3度,径向跳动直接超了0.15微米,抛出来的镜片带一圈圈的光晕,客户拍着测试报告找过来,说这精度连车载摄像头的镜片要求都达不到。后来我们干脆把水冷换成了油循环恒温系统,把油温的波动控制在正负0.1度,连续跑12小时,主轴温升值稳定在4度以内,径向跳动一直稳在0.18微米,才过了验收。
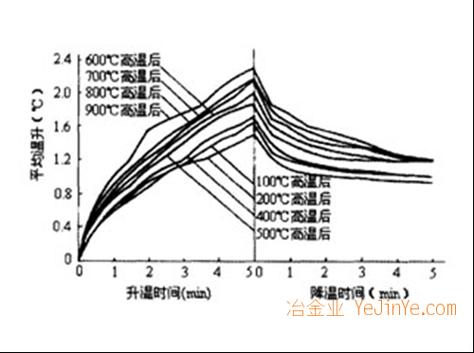
你看,同样是控温升,电池厂要的是定位面的温度稳,不能胀;光学厂要的是主轴的温度稳,不能飘;普通机加工厂要的是轴承的温度不超,别坏。根本没有通用的方案。
智能制造吹得再凶,也绕不开温升的暗坑
现在大家都搞数字孪生,把设备的参数传到云端,做预测性维护,很多厂把温升传感器装在主轴外壳上,就觉得能实时监控了。
真不是。外壳的温度比轴承内部的温度低20多度,等你外壳上的传感器测到温度超了阈值,轴承内部的润滑脂早就碳化了。传感器装错位置等于白装,花十几万做的数字孪生系统,连最核心的温度测点都不对,有什么意义?
说到这就得提个行业里不愿公开的难题。现在的温升测试标准,全是在实验室25度恒温环境下测的,谁也没规定,夏天车间40度满负荷运行的时候,设备的温升允许值是多少。好多厂的出厂检验报告,都是冬天或者空调房里做的,客户拉到现场一用,温升超了10度,出了故障就说是客户操作不当,环境太差。
还有现在喊得最凶的进口替代。我们对标过某瑞士品牌的电主轴,人家的温度传感器是直接埋在轴承外圈的滚道旁边,测的是滚动体和滚道接触位置的实际温度,闭环控制冷却流量,把温升值死死压在5度以内。国内好多厂为了省成本,传感器全装在主轴的端面上,离轴承位差了十几毫米,测出来的温度根本不是真实的工作温度,就敢在宣传册上写“性能对标进口,温升控制达到国际先进水平”。糊弄谁呢?
我们车间的老班长在这干了30年,常说一句土话:“温升控制不是算出来的,是摸出来的。”
设备跑稳了,你拿手背贴在轴承座上,能停3秒不觉得烫,那温度基本就合适;要是贴上去1秒就缩手,不管你传感器上显示多少度,肯定要出问题。
我到现在都记着师傅当年教我的,别光盯着图纸上的数字,多到现场摸一摸,测一测,比坐在办公室里算十页公式都有用。
对了,你们车间的设备,夏天跑满负荷的时候,轴承位的温升值到底有多少?有没有碰到过传感器显示一切正常,结果拆开一看轴承已经磨坏的情况?
