去年三伏天,总装线的老周蹲在工位边抽烟,脚边扔着半盒皱巴巴的烟,旁边堆着三箱刚从客户那退回来的铝合金壁板。
我凑过去看,壁板上的铆接孔边,爬着细细的微裂纹,顺着板厚钻进去快1mm。客户的质检电话刚挂,说要是这批货的裂纹率降不到1%以内,后面的订单全转给隔壁厂。
后背一下就凉了。
上次因为这事儿栽跟头还是2018年,给某主机厂做的机身段,铆接干涉没控好,拉回来返工12天,赔的钱够给整个车间换三套新的液压拉铆枪。
那点看不见的“挤劲儿”,到底是怎么把零件攥紧的
刚进厂的小年轻总觉得,铆接不就是把铆钉砸进去,把两块板连牢?
错。
真正让铆接接头扛得住万次震动、扛得住交变载荷的,根本不是那点钉杆的抗剪强度,是钉杆被撑开之后,和孔壁之间挤出来的那层过盈配合的应力层——就是我们天天挂在嘴边的铆接干涉。
行业里现在通用的铝锂合金壁板,最优干涉量是钉杆直径的1.2%到1.5%。啥概念?直径6mm的铆钉,撑开之后的直径要比预制的孔大0.072mm到0.09mm。
差0.02mm都不行。
干涉量小了?飞机飞两年,震动把孔磨大了,铆钉松了,那是要出人命的。干涉量大了?钉杆撑开的挤压力直接把薄铝板顶出微裂纹,藏在板缝里肉眼根本看不见,等裂纹扩到板厚一半,整段壁板都得报废。
现在主流的工艺路线分两种,各有各的拧巴。压铆的优势是干涉量均匀,每个铆钉的撑开尺寸差能控制在0.01mm以内,但是设备贵,一台大吨位压铆机的造价顶三个普通工位,针对已经成型的大部件,你根本没法把半吨重的壁板塞到压铆机的工作台里。另一种是手持式液压拉铆,灵活,啥犄角旮旯都能伸进去,但是干涉量全靠操作工的手感,同一个人,上午精神头足拉的和下午累了胳膊酸拉的,差0.03mm都是常事。
说个行业内从来不写在工艺文件里的妥协。很多厂为了抢交期,根本不会把每个铆钉拆下来测干涉量,都是做10个同材质的试件测一次平均值,平均值达标就全批次放行。说白了,赌的就是操作工的手感稳定,赌那批铆钉的硬度没有太大离散差。我去年去南方某配套厂交流,他们的工艺文件里写的干涉量控制范围是1.2%-1.8%,比行业通用标准宽了0.3个百分点,工艺员偷偷拉着我躲在走廊抽烟,说不放宽点,交期根本完不成,客户也不会拿放大镜查每个铆钉的孔边应力——反正只要静载测试过了,没人管你实际干涉量飘了多少。
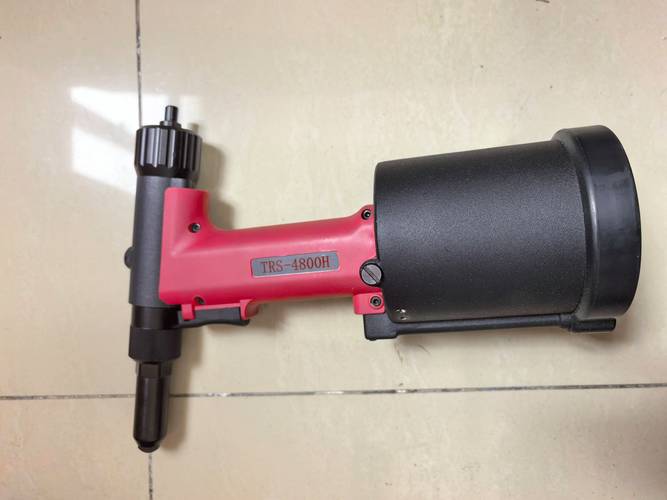
换个行业,那套拧巴的规矩全得推翻
别拿一套参数打天下,换个应用场景,之前的经验能把你坑到哭。
先说航空航天领域的要求。我们之前给商飞配套的机身蒙皮,都是1.5mm厚的2系铝合金板,铆接干涉量卡的死严,超过1.6%直接进废品堆。为啥?因为机身在天上飞,要承受每小时几百次的气压交变,干涉量太大的话,孔边的微裂纹在交变应力下的扩展速度是正常状态的6倍。之前有个同行的厂,就是因为干涉量超了0.1mm,交付的批次在疲劳测试的时候,12万次循环就出现了穿透性裂纹,比要求的20万次循环差了快一半,最后整批货退回来,拆了三百多个铆钉重新制孔铆接,折腾了快一个月。
再看新能源汽车的电池包壳体。这要求和航空的规矩完全反过来。电池包的壳体是3mm厚的铝合金挤压型材,要扛得住电芯的热胀冷缩,还要扛得住车子过减速带的震动,这里的铆接干涉量反而要卡到0.8%-1.0%。为啥?因为壳体上要装水冷板,要是干涉量太大,钉杆的挤压力把壳体顶变形了,水冷板和壳体之间的密封胶就会出现缝隙,开了一万公里就漏冷却液,把电芯泡了,那就是几万块的直接损失。
去年我们给某新势力车企做试生产批次,一开始照搬了航空的工艺参数,把干涉量调到1.4%,结果装完水冷板一做气密性测试,漏点有17个,拆了铆钉重新调参数,把干涉量降到0.9%,一次测试就全过了。
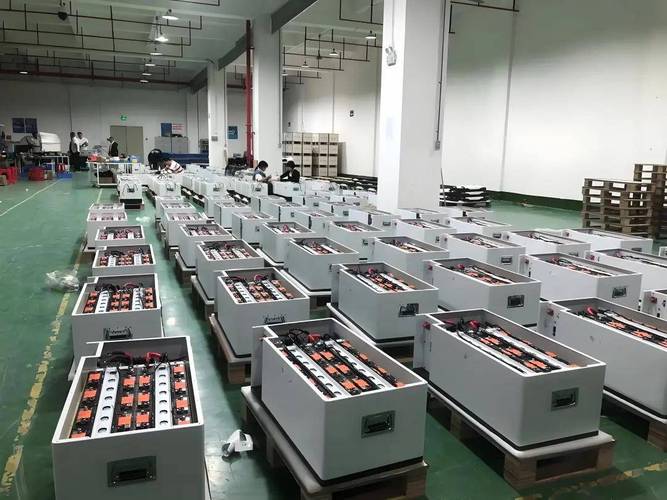
新设备越来越多,藏在底下的坑也越来越没人提
这几年智能制造吹的凶,很多厂上了自动钻铆机,机器人拿着钻铆头走,自动测孔深,自动控制拉铆的压力,干涉量的控制精度能到0.005mm,比人手稳多了。还有国产替代的浪潮,之前我们用的进口铆钉,同批次的硬度差能控制在HV5以内,现在国产的铆钉,同批次的硬度差有时候能到HV20,你要是不单独挑出来用,同一个拉铆参数,打出来的干涉量能差0.04mm。
说个行业里不愿公开的难题。现在我们执行的铆接干涉测试标准,还是20年前定的,要求是在室温下把铆钉拆下来测外径,算干涉量。但是实际生产的时候,铆接完的零件是在车间的常温环境,等你把铆钉拆下来拿到实验室,温度变了,金属的热胀冷缩已经让测量值飘了0.01mm,根本不准。更扯的是,现在很多自动钻铆机的干涉量是靠拉铆压力换算的,根本没有直接的测量值,标准里压根没提这种换算方式的精度要求,也就是说,你就算用机器人打了一万个铆钉,实际每个的干涉量是多少,没有官方认可的测试方法,全靠厂家自己的经验校准。
之前有个客户拿着第三方的检测报告来找我们,说我们的干涉量不达标,我们拿千分尺在现场测的数值,和实验室拆下来测的数值差了0.03mm,扯了半个月,最后谁也说不服谁——因为标准里根本没规定拆钉过程中怎么避免损伤铆钉的外径,你拆的时候稍微用点力,把铆钉的杆刮花了,测出来的数就不准。
我在车间干了20多年,一直跟徒弟说,铆接这事儿,“三分靠参数,七分靠手感”。别光看工艺文件上写的干涉量范围,你拉完一个铆钉,用手晃一晃,感受下铆钉头和板面的贴合度,拿塞尺塞一下铆钉头下面的缝隙,比你算十遍公式都准。之前有个干了30年的老班长跟我说,好的铆接工,手搭在拉铆枪上,就知道这次拉出来的铆钉干涉量够不够、差多少,根本不用千分尺量。
你们在车间碰见过那种,参数全对,但是铆接完就是出问题的情况吗?到底是干涉量的偏差,还是藏着别的没被发现的坑?
