那天车间空调坏了。
32度的天,模温机散热片上凝的水,滴在水泥地面上,洇出一大片深色的印子。小张蹲在12号机旁边,工装后背全湿了,手里攥着个断成两截的PP洗衣机内桶筋位,脸涨得通红。
这是上个月的事。广东客户拉走的3000套内桶,到厂质检一掰就断,直接退了货,算上物流和返工成本,赔了8万多,全车间当月的绩效都扣了三成。
小张委屈,说所有参数都是照着总部培训的手册卡的,料温220,射胶速度60,背压8bar,模温40,换谁来看都挑不出错。
我过去捏了捏他手里断的筋位,断面全是细碎的银纹,没说啥,把背压往上拧到12bar,模温机的温度从40调到55,让他把烘料温度从80提到100,烘足4小时再开机。
跑了20模,打出来的件拿锤子砸都砸不断。
他愣在旁边问,手册上不是说背压8-15bar都可以吗?
我没接话。这行干久了就知道,手册上的参数是给考试用的,真到车间里,啥情况都能碰到。
你以为的参数,其实是哄新手的幌子
说白了,注塑成型的原理一点都不复杂。把塑料粒子倒进料斗,烤化了,靠螺杆像打注射器一样把熔料怼进钢模的型腔里,等料凉透了开模顶出来,就是你手里的各种塑料零件。
真要抠细节,门道全在那些没人写在手册上的数字里。
就拿我们常做的PP家电件来说,行业里默认的背压区间是10-12bar,绝对不会按手册取最低值。背压低了,料筒里的空气排不干净,打出来的件带银纹,内应力散不出去,放仓库里三天自己就裂。背压太高也不行,料在料筒里待太久,分子链断了,材料直接变脆,跟刚才那个断筋位的毛病一模一样。
模温更是没个准数。做PP件,我们从来不会卡着手册写的30-60度区间取中间值,反而会把模温拉到55度——模温低了,零件表面先凉透,内部的热量散不出去,后续收缩的时候就会把零件拉变形。
还有保压时间,根本不是按零件重量算的。我们都是量浇口的厚度,算好浇口被冷料冻住的时间,再乘以1.2当保压值。比如浇口厚1.5mm,冻住要3秒,那保压就设3.6秒,多一秒都是浪费电。
现在满大街都在吹全电注塑机的精度,说重复精度能到0.1mm,比老液压机强十倍。别听销售瞎忽悠。
行业里通常不说但实际在做的妥协,就是从来不会全换全电设备。我们车间那台08年的老液压机,现在跑1000吨锁模力的汽车保险杠,比旁边新到的全电机稳多了。全电机打薄壁电子件是快,噪音也小,但是打厚壁件需要140bar的射胶压力,伺服螺杆连续扛两小时,温度直接飙到80度,扭矩掉10%,打出来的件一边缩0.2mm,客户端一量就退货。
真要算下来,一半全电机打小件,一半老液压机跑厚壁件,综合成本能比全上全电低30%。谁要是信了销售的话全换全电,老板得亏得跳脚。
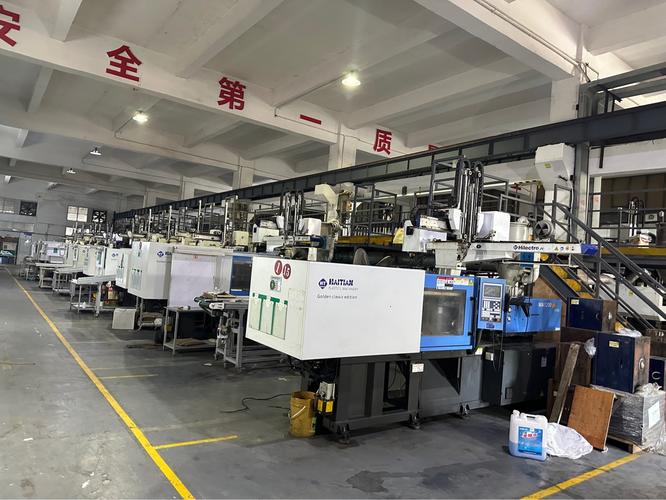
不同行业的活,根本不能用一套标准打
干久了就知道,同样是注塑出来的件,不同行业的要求差得能有十万八千里。
先说医疗行业。前年给江苏的客户做一次性PVC输液器接头,要求苛刻到什么程度?不能有一点飞边,不能有析出物,因为零件要直接接触人体血液。刚开始我们用普通的注塑机打,每1000个件里就能挑出3个带飞边的,客户直接退了货,说飞边掉在输液管里是要出人命的。
后来我们把模具的分型面配到0.02mm的间隙,专门留了一台机器打医疗件,料筒从螺杆到加热圈全换医疗级专用的,绝对不跟其他料混着用——上次隔壁车间图省事,用打家电的料筒打医疗件,被查出来析出物超标,直接罚了200万,车间主任当天就被开了。
再就是消费电子行业。去年给联想做ThinkPad的D壳,用的是PC+ABS的高光料,要求是表面不能有一点缩痕,不能有熔接痕,因为后面要做亮面喷涂。刚开始打出来的件,在螺丝柱的位置有个0.03mm的小缩痕,肉眼根本看不见,但是喷完漆之后,那个位置的漆流不平,一个针尖大的印子在亮面上特别显眼,客户直接打回来2000套。
后来我们把螺丝柱的位置偷了0.5mm的胶,射胶速度从80提到110,模温从60降到45,折腾了整整三天才把缩痕消干净。
现在吹的智能制造,藏着太多见不得光的坑
这两年好多厂都上了MES系统,每台注塑机的参数都传到中控室的大屏幕上,什么温度、压力、成型周期,实时跳着数字,看着特别高级。
但是行业里不愿公开的难题是,这些采集上来的参数,根本和实际的零件质量对不上。同样的料温、同样的射胶压力,今天的件全合格,明天的件可能全是银纹——为啥?因为车间的空气湿度变了,因为塑料粒子换了个批次,因为模具用久了磨损了0.01mm,这些东西MES系统根本采集不到。
还有现在喊得响的绿色制造,说要多用回收料,降低碳排放。听着是好事,但是回收料的性能波动太大了。比如做汽车内饰件,掺30%的回收料,刚打出来的时候测强度全达标,但是放半年太阳一晒,回收料里降解的成分跑出来,内饰板直接变脆开裂,连个缓冲的余地都没有。
更别说现在吹的进口替代。好多国产的螺杆、料筒,外观跟进口的一模一样,但是连续跑1万小时之后,磨损量是进口件的3倍——钢材的热处理工艺不过关,打出来的件每小时就开始飘尺寸,根本做不了高精度的零件。
最让人后怕的是标准滞后的风险。现在的注塑件尺寸标准,还是20年前定的,只要求常温下的尺寸偏差,根本没考虑材料长期老化之后的性能变化。比如现在很多新能源汽车的充电桩外壳,用的是回收PC料,刚打出来的时候尺寸全合格,但是在户外放3年,风吹日晒雨淋,材料降解开裂,漏了水把充电桩烧了,谁担责任?现在根本没有对应的判定标准,全靠车间里的老师傅凭经验扛着。
我们车间干了30年的王师傅常说,注塑这行,三分靠机器,七分靠“摸”。
摸料潮不潮,摸模温稳不稳,摸刚开模的零件温度是不是刚好到不烫手的程度。你光盯着屏幕上的数字,永远调不好机器。
说真的,这行没有那么多高大上的理论,全是踩过坑攒出来的经验。
你们车间调机的时候,是更信手册上的参数,还是信自己摸出来的经验?有没有遇到过参数全对,但是件就是不合格的糟心事?
