2026-10-19 06:36:55 分类:商机
去年三季度的某个周二,广东来的客户开着4.2米的货车堵在车间门口,跳下来的小伙子嗓门大得整个冲压线都能听见,说我们发的那批空调外机前面板,装到样机上的时候,侧面的褶子像被人坐过的牛皮糖。
张主任当时刚端着搪瓷缸子喝了一口茶,烫得直咧嘴,三步并两步跑到货车边,蹲下来翻最上面的一摞件。
小周跟在后面,刚当质检员半年,手里的测厚仪都没拿稳,抬头憋了半天说:“这……这不是拉伸的时候边没压住吗?”
张主任回头就骂:“你当我第一天开冲床?压边力我都调到12吨了!”
我当时在旁边调拉延筋的螺丝,听着就笑了。
哪是压边力不够。
是我们赶工的时候,把冲床的冲程速度提了快20%,板料往模腔里冲的速度太快,压边圈根本来不及把外圈的料按住,暗皱就藏在板料的内应力里,拉出来的时候看着光溜溜的,等运到客户那边,温度变了,应力一释放,褶子就全冒出来了。
我见过最离谱的起皱,根本不是你眼睛能直接看见的
干冲压的都知道,拉伸起皱说白了就是板料在被凸模拽进模腔的过程中,外圈的料流速度太快,挤在一起堆出了褶子。
我刚进厂当学徒的时候,师傅拿个皱得像腌菜的件扔我怀里,说“连褶子怎么来的都搞不清,就别碰那台400吨的冲床”。
那时候我以为起皱就是肉眼能看见的大褶子,跟揉面团似的,边没按住就堆出来。
后来才知道,最坑人的根本不是这种明摆着的皱。
是那种藏在板料内部的,摸不出来,只有等应力释放了才会显形的暗皱。
我们那次出问题的件,用的是0.8mm的SPCC冷轧板,压边圈和板料的间隙留的是1.0mm,本来按照常规的冲程速度,这个参数是完全没问题的。
结果我们为了赶交期,把速度提了20%,板料的流动速度跟着涨了快30%,压边力的响应速度没跟上,外圈的料在0.1秒的时间里多跑了2毫米,就堆出了肉眼看不见的暗皱。
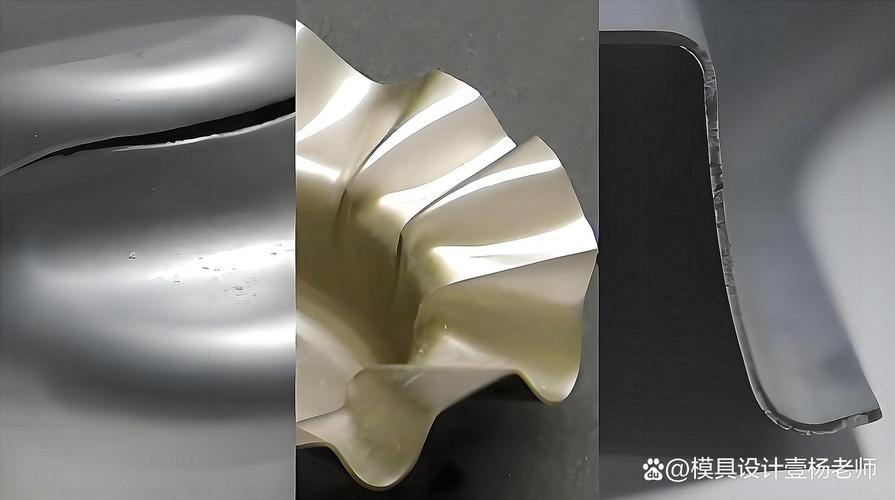 冲压车间拉伸件起皱缺陷实拍
说到控料流,行业里现在有两条主流的路子。
一条是硬靠压机的压边力硬压,就是不管板料怎么流,我就把压边力开得足够大,把料按住不让它跑快。
另一条是在压边圈上开拉延筋,靠筋的阻力来控制料流的速度,压边力反而不用开那么大。
前者的好处是模具便宜,不用额外加工拉延筋,试模的时候调调压机参数就行,缺点是对压机的精度要求极高,稍微有点波动就出问题。
后者的好处是料流稳,哪怕压机速度波动一点,拉延筋的阻力也能把料的速度拉住,缺点是模具贵,加工一套带拉延筋的压边圈,比光板的压边圈成本高至少40%。
行业里通常不说但实际在做的妥协是什么?
就是80%的中小厂,根本不会主动上拉延筋。
就靠调压机的压边力凑数,凑出来的件表面看着光溜溜的,良率报表上的数字也好看,其实全是埋的雷。
等雷炸了,要么是客户退货,要么是售后索赔,反正账算下来,比省下来的模具钱少多了,但是架不住老板算短期账啊。
不同行业的件,对皱的容忍度差得离谱
很多刚入行的年轻人以为,拉伸起皱就是不合格,不管什么行业的件,只要有皱就得报废。
根本不是。
我干了22年,见过最夸张的对比,就是家电和汽车底盘的件,对皱的要求能差出十万八千里。
就说家电行业的空调面板、冰箱侧板,那要求是什么?
外表面哪怕有0.1mm的浅皱,都是绝对的不合格。
因为这些件后面要做喷塑处理,哪怕你摸不出来的褶子,喷完塑之后在灯光下一照,就像一条暗河,清清楚楚印在表面。
2019年我们给某头部家电厂做冰箱侧板,当时老板为了省点电费,让我们把压边力从9吨降到7.5吨,算下来一个班能省近30块钱的电费,我们当时算着一个月能省小几千,挺划算的。
结果第一批件送过去,客户的喷涂线刚开了半小时,质检员就把件退回来了。
说喷完之后侧面有三条斜着的暗皱,在灯光下看得清清楚楚,根本没法出货。
最后我们把800多件全拉回来,做了拉荒处理,重新校形,赔了人家两批件的货期,算下来亏了快12万。
现在想起那事我都心疼。
再看汽车行业的底盘支架、电池盒固定架,那要求就松多了。
去年我们做某新能源车企的电池盒固定支架,用的是2.0mm的热轧板,拉伸深度有120mm,试模的时候凸缘位置有一圈均匀的浅皱。
我们本来还想着要不要改模,加两道拉延筋把皱消掉,结果客户的SQE过来,蹲在地上摸了那圈皱半小时,抬头说没事。
这个位置后面要焊个加强筋,皱的地方摩擦力大,焊的时候板料不打滑,根本不影响使用。
当时我们几个试模的师傅都愣了。
合着我们费半天劲想消掉的皱,人家还觉得是优点?
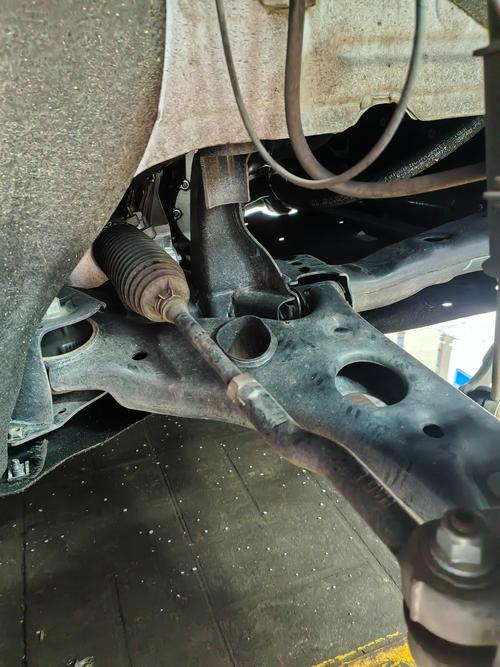 汽车底盘支架拉伸件起皱位置实拍
新设备吹得再好,也架不住标准跟不上
这几年智能制造的风刮得大,很多厂都换了新的冲压线,装了实时的压边力传感器,能在拉伸的过程中跟着板料的流动速度动态调压边力。
我们去年换的那条新线,以前老线做拉伸件的起皱不良率是3.2%,换了新线之后直接降到0.4%,确实好用。
还有进口替代的事,以前我们用的那种随动压边的模具配件,全是从德国买的,一套要一百二十多万。
现在国内的厂做的同款配件,一套才四十多万,销售过来推销的时候,拍着胸脯说性能和进口的一模一样。
真买过来用了就知道,压边力的精度差0.3吨,就是起皱和合格的临界点。
对于0.6mm的薄冷轧板来说,这0.3吨的误差,刚好就是压得住和压不住的临界值,你说气不气?
更坑的是,现在所有的行业标准里,对拉伸起皱的判定全靠人工目视。
什么叫“轻微起皱”?
什么叫“不影响使用的起皱”?
根本没有量化的数字。
老工人摸了一辈子件,觉得这个皱不影响后续工序,年轻的质检员刚培训完,觉得只要有褶子就是不合格,客户那边的质检觉得只要能看见褶子就是不合格。
扯皮的时候,谁都拿不出一个硬标准。
所有靠肉眼判皱的标准,本质上都是在扯皮。
还有现在喊得响的绿色制造,要求冲压的废料率要从以前的25%降到18%。
废料率降了,意味着板料的尺寸要压得更小,拉伸的时候外圈的压边余量就更少,板料更容易往模腔里跑,起皱的概率自然就上去了。
这里面的平衡,根本没有现成的公式能算出来,全靠师傅们在试模的时候一点点摸。
我师傅当年跟我说过一句土话,干了这么多年,我觉得比所有教材上的公式都管用。
他说:“拉伸的褶子,十有八九都是压边没喂饱。”
啥意思?
就是你别一看见起皱就想着改模、换材料,先看看你的压边力是不是够,是不是留的压边间隙太大,是不是料流的速度没控住。
很多时候你费半天劲改模,结果就是压边力少了0.5吨,白忙活。
对了,我问个事。
你们车间现在遇到拉伸起皱的时候,是先调压机参数,还是直接改模加拉延筋?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间蹲了22年,关于拉伸起皱我踩过的坑比你拉过的件还多
文章链接:https://www.yxqcspc.com/18210/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
