上个月三车间的卧加废了个件。
两万多的航空铝料,就因为刀库乱了,错拿了刀,整个件直接进了废料堆。
当时班长拍着机床护罩骂,说程序没跑错,刀也对过,怎么就孔位偏了0.12mm。
徒弟蹲在边上挠头,说自己昨天清刀库的时候,明明把那把8mm的立铣刀放到12号位了。
我蹲那翻了三页换刀日志,看到三天前夜班的学徒卸完刀,忘了插刀座上的号码销,系统读出来的还是原来12mm刀的编号。
火一下就上来了。
我在车间摸了20年机床,从最早需要手动扳扳手换刀的普通铣床,干到现在带RFID识别的五轴加工中心,见过的乱刀事故没有一百也有八十,小到铣出来的面有刀痕,大到十几万的钛合金件直接报废,十有八九都不是什么大毛病,都是大家平时不当回事的小细节攒出来的。
别上来就骂机床,乱刀的根儿根本不是你想的那样
很多人一遇到乱刀,第一反应就是刀库卡了、机械手坏了,其实根本不是那回事。现在市面主流的刀库选刀逻辑,就两条路。
一条是固定刀座寻址,就是每把刀对应一个固定的刀位,刀库转的时候数着格子停,上次我拿同型号的刀库跑合测试,连续换刀10000次,也就出3次错,稳得很。
另一条是随机寻址,机械手根本不管刀在哪个位置,只要识别到刀的重量、长度对得上,就直接抓了往主轴上装,换刀速度比固定刀座的快40%,是现在很多新设备的标配。
你别觉得厂家傻,谁不知道稳重要?但是现在客户买设备,第一眼看的就是换刀时间,谁换刀快,谁的参数好看,就能多卖两台。至于用个两三年会不会出问题,那都是售后的事了。
说个行业里从来不会写在说明书上的妥协。正常来说,刀号识别的重量阈值,应该设在15g以内,差多了就报警,防止把不同的刀混了。但很多厂家为了减少误报,直接把阈值调到50g,说是兼容不同批次的刀具,实际上等于给乱刀留了个大缺口——两把重量差40g的刀,系统根本分不出来。
还有个最容易被忽略的细节,就是刀臂扣刀张力。新机床出厂的时候,这个值一般调在12N,刚好能把刀柄抓牢,也不会因为力太大把刀柄夹变形。但车间里全是切削液、油雾,弹簧用个两三年,张力掉到7N都是常事,扣刀的时候没抓稳,换刀半路掉下来,或者位置偏个几度,铣出来的件直接就废了。
我上次遇到个离谱的事,拆了主轴检查了整整一天,就为了找为什么铣出来的面有波纹,最后摸了下刀臂的弹簧,软得跟煮过的面条似的,换刀的时候刀在主轴上歪了15度,能没波纹才怪。
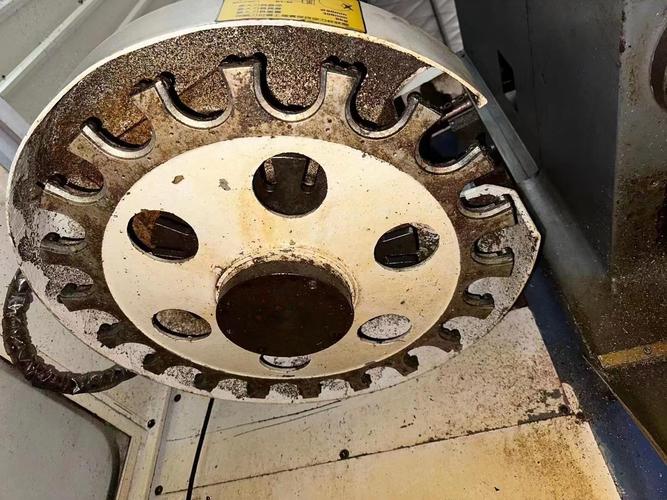
很多设备厂家为了追求参数好看,把换刀时间压得特别低,正常来说刀臂扣刀、旋转、插刀这一套动作,留个0.5秒的缓冲时间最稳,但是为了把换刀时间从3秒压到2秒,直接把缓冲时间砍到0.1秒,看着效率高了,实际上遇到刀座上有铁屑、定位销有点卡的时候,根本没有调整的余量,直接就插歪了。
这就是行业里不会明说的妥协。
不同行业的生产现场,对乱刀的容忍度差了十万八千里
别觉得所有车间对乱刀的要求都一样,不同行业的生产节奏不一样,对这个事的态度,差得能有十万八千里。
就说汽车零部件厂,我去年给本地一家变速箱厂做设备改造,他们之前用的随机寻址刀库,为了省成本,就装了个普通的接近开关识别刀号,连RFID都没上。有次换班,两把直径差0.2mm的滚刀被放混了,系统没识别出来,那批加工的1200个齿轮,全因为齿距差了0.03mm报废,拉回车间返工花了整整3天,光人工就赔了两万多。
你别觉得人家矫情,汽车厂的流水线一分钟过两个件,一旦乱刀卡了,整条线停一小时,损失都是六位数,谁扛得住?后来给他们的刀库每个位置加了机械定位销,就算接近开关被油泥糊住了,销子卡着,刀也放不错,之后跑了一年,没出过一次乱刀的事。
做航空结构件的场景就完全不一样了,人家的件是单件小批量,一个钛合金接头的加工周期要12个小时,换刀次数少,但每把刀的精度要求都是微米级的。去年帮本地一家航空件厂处理故障,那台五轴机本来该用R3的合金球头刀做最后一道精铣,结果系统错识别成了之前用的R2球头刀,一刀下去,安装面凹进去0.2mm,整个件直接报废,光材料成本就12万。
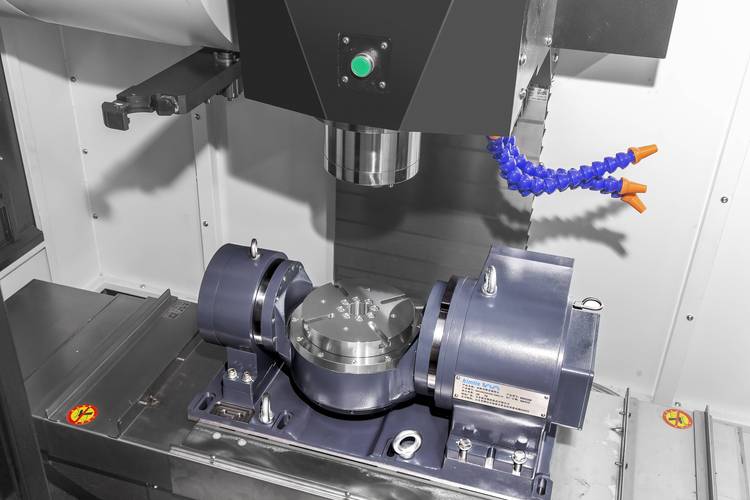
后来跟车间的师傅聊,人家的规矩是不管系统识别得有多准,每次换完刀必须在对刀仪上跑一次长度和半径检测,哪怕多花10秒,也绝对不省这个步骤。毕竟那料块比黄金还贵,你磨坏个刀顶多几百块,铣废个料,这个月绩效全扣完都是轻的。
说穿了,汽车厂怕的是乱刀耽误流水线效率,航空件厂怕的是乱刀直接废了高价料,两者的要求根本不在一个维度上。
都在喊智能制造升级,刀库乱刀的坑反而比以前多了
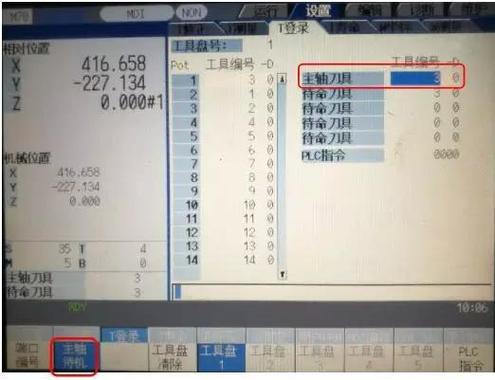
这两年大家都在搞无人车间,机床24小时转,没人盯着,按理说刀库的可靠性应该越做越好才对?我跑了十几个客户的无人车间,发现反而乱刀的事故比以前有人盯的时候还多。
新东西确实有,现在很多高端刀库都装了视觉识别模块,换刀前拍个照,对比刀的形状、大小,识别精度能到0.01mm,错刀率比原来的接近开关低了90%,这个我是真服。但问题也跟着来了。
说个行业里不愿公开的难题:现在对刀库的可靠性测试标准,全是在实验室干净环境下做的——连续跑10000次换刀,没有卡刀、错刀,就算合格。可谁的车间里是干净的?切削液的油雾、吹出来的铁屑、飘在空气里的磨屑,糊在感应块上、卡在定位槽里,实验室的测试根本覆盖不了这种场景。很多新机床刚买回去,头半年好好的,过了质保期,乱刀的频率就上来了,售后过来拆开来擦一擦感应块,调调参数,又能跑俩月,过段时间又坏。
更离谱的是,很多无人车间为了省人,把原来每两小时检查一次刀库的流程砍了,觉得系统能自己检测。可系统的报警阈值是可以调的啊,厂家为了减少误报警,把阈值调得特别松,等真正错刀把件铣废了,系统才慢悠悠弹个报警,黄花菜都凉了。
上个月去客户那,看到他们的无人车间刀库外面糊了一层硬邦邦的油泥,感应块都被埋住了,问管理员多久清一次,人家说“系统没报警就不用清”。我当时就说,你这不出俩礼拜肯定要乱刀。果不其然,过了三天客户就打电话过来,说错拿了刀,废了个铝合金的件,过来一看,就是油泥把感应块糊死了,识别错了刀号。
我们车间老主任干了30年,常说一句土话:“刀库是个懒骨头,你越勤擦,它越不跟你闹脾气。”
真的,别天天想着靠什么高科技解决所有问题,你每天下班花5分钟,把刀座上的铁屑擦了,把感应块的油泥抹了,比你花几万块装个最先进的识别系统都管用。
对了,你们车间遇到过最离谱的乱刀事故是什么?是换班忘插刀号销,还是铁屑卡了定位槽?评论区唠唠。
