2026-10-19 18:06:22 分类:商机
上周三凌晨两点,冲床班的小王蹲在3号机旁边,烟屁股扔了一地。
整批3万件SUS304的接线端子,冲出来的安装孔全偏了0.02mm。客户那边的装配线已经停了,一个电话打过来,嗓门大到我值班室的窗玻璃都晃。
查了俩小时。
先拆冲头。杆身直的,跳动0.001mm,合格。
再查送料机。步距误差0.004mm,远低于要求的0.01mm。
最后把导套从模座里敲出来,拿内径表一量。
我当时后背就凉了。
导套内孔磨到了φ8.018,配的冲头是φ8.002,双边间隙快到0.016——冲0.3mm厚的薄料,正常导套和冲头的双边配合间隙要控制在冲头直径的0.08%~0.12%,也就是φ8的冲头,间隙最多不能超过0.0096。现在超了快一倍,冲头一进材料就晃,孔位能不偏吗?
我当时真想给小王一巴掌。
合着俩小时全查错地方了。
算上返工费、客户的停线罚款,这批活直接亏了8万。而那个磨报废的导套,采购价连20块钱都不到。
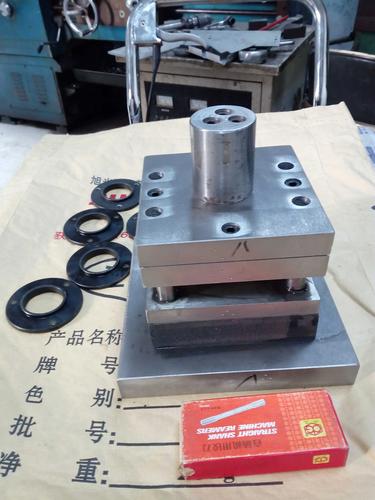 冲床导套冲头配合间隙检测现场图
两种主流导套的坑,我踩过的比你吃过的米多
现在市面上常用的导套,说白了就俩路线。
一种是GCr15轴承钢镀硬铬的,便宜,采购价十几到几十块钱,刚加工出来的时候内孔粗糙度能到Ra0.4,看着亮堂堂的。
但这玩意儿有个致命的毛病——铬层和基体的结合力没那么强,冲个30万次左右,反复摩擦下来,铬层就开始掉。掉下来的硬颗粒混在间隙里,直接拉花冲头,到时候别说孔位偏,冲头都可能断在料里。
我刚入行的时候,图便宜全用这种,结果有次冲电机硅钢片,铬层掉下来把冲头拉得全是划痕,一批料全出毛刺,赔了小一万。
另一种是整体硬质合金的,耐磨程度是镀硬铬的10倍都不止,正常用个300万次都不会有明显磨损。但贵啊,一个φ8的硬质合金导套,采购价快200块,而且脆得很——上次有个新徒弟拆导套的时候,拿铜棒敲偏了一点,直接裂成两半,200块钱打水漂。
说实话,我刚进厂的时候,总觉得“选贵的肯定没错”,后来才发现根本不是那么回事。
比如冲1mm以上厚的低碳钢件,冲击力大,导套晃一下也不影响啥,镀硬铬的就完全够用,犯不上花十倍的钱上硬质合金。但如果是冲0.2mm以下的不锈钢薄带,稍微有一点间隙就会出毛刺,那哪怕贵也得上硬质合金,不然废品率上去了,省的那点导套钱还不够赔的。
没人明说的行业潜规则,藏在公差的小数点后两位
这里说个行内人都知道,但没人愿意对外说的妥协。
很多厂采购导套的时候,图纸上标着内孔公差H7,也就是φ8的导套内孔,尺寸要在φ8.000到φ8.015之间。但外协厂加工的时候,磨床师傅为了省时间,直接把公差带往大了偏0.002,也就是实际尺寸做到φ8.012到φ8.017。
你刚拿到手的时候,拿冲头插进去,转着也顺,间隙看着也没毛病,谁会专门拿内径表卡到微米级去量?等你装到机床上跑个十万次,导套内壁磨掉个0.003,间隙直接就超差了,这时候你再找供应商,人家直接拿国标给你看——“我们这符合H8的公差要求啊,你图纸要求的H7我们也没不满足,是你自己磨损的问题”。
对吧?你连说理的地方都没有。
我现在采购导套,根本不看供应商给的检测报告,直接拿个通止规卡——通规是冲头的最大尺寸,止规是比冲头大0.008的塞规,能过通规,止规塞不进去,才算合格。别的说啥都没用。
不同的活,对导套配合的要求差得可不是一点半点。
前几年给潍柴做气门冷镦的配套厂找过来,说他们的冷镦机做出来的气门杆,圆度老是超差0.003mm,一批货退回去好几次。
我过去看了一眼,他们用的还是普通的镀硬铬导套,配合间隙留了0.01mm。冷镦机每分钟要打120次,冲击力是普通冲床的5倍,间隙这么大,导套稍微晃一下,镦出来的杆能圆吗?
后来给他们改成了带自润滑槽的铜基含油导套,把双边间隙直接压到0.005mm以内,连跑80万次,圆度都稳在0.001mm以内,再也没出过退货。
还有个做半导体晶圆载板的客户,更夸张。他们要在载板上打φ0.1mm的微孔,钻头细得跟头发丝似的,稍微晃一下就断。
之前他们用普通的钢导套,刚装上去就断钻头,跑了一千件,断了快一百根钻头,成本都快赶上零件本身了。
后来给他们换了氧化锆陶瓷导套,内孔直接研磨到镜面,粗糙度Ra0.02,双边配合间隙压到0.002mm以内,钻头寿命直接从1000件涨到了5万件,算下来省的钱都够买好几台设备了。
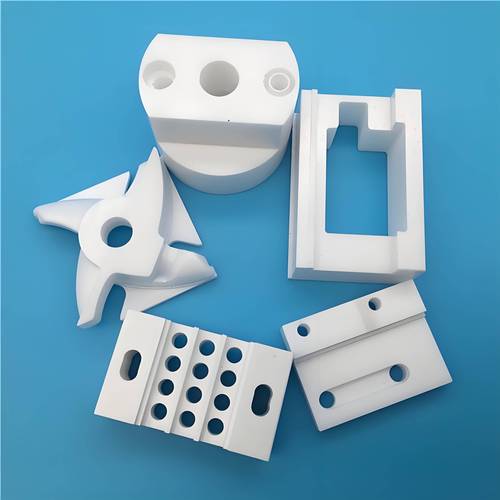 半导体微孔加工陶瓷导套装配细节图
现在的新玩法,藏着个没人敢说的标准漏洞
这两年车间里上了智能制造的线,不少机台都装了位移传感器,实时测导套和冲头的间隙,一超差就自动报警,根本不用等出了废品才拆下来测,省了不少事。
还有不少原来用日本米思米进口导套的厂,现在都换成了国产的硬质合金导套——精度已经能做到IT5级,价格只有进口的三分之一,用下来的寿命差不了多少,确实是好事。
但这里有个藏得很深的坑,我之前跟同行唠的时候,大家都心照不宣,没人愿意捅破。
现在用的导套国标还是2008年的老版本,里面的公差要求全是针对普通冲压场景的,根本没有针对高速冲床、半导体微孔加工、冷镦这些高精度场景的细分要求。
很多国产导套的厂家,对外宣传的时候都标“符合国标要求”,但实际上那个国标精度,用在普通冲床上没问题,用在半导体或者高速冷镦场景就完全拉胯。客户因为没有专门的细分标准可以参照,吃了亏都没法投诉,只能自己换供应商。
更绝的是,不少厂为了抢订单,把普通H8精度的导套,直接标成“高精度级”卖,价格翻一倍,客户也不知道该信啥。
我师傅当年带我入行的时候,说过一句土话,我记到现在——“导套配合不是靠图纸算出来的,是靠手摸出来的”。
刚装上去的导套,你把冲头插进去,用手转两圈,能感觉到均匀的阻尼感,没有卡顿,也没有旷量,这才是对的。那些转起来滑溜溜一点阻力都没有的,间隙肯定大了;转起来卡一下顺一下的,要么是内孔磨偏了,要么是有铁屑没清干净。
图纸上的公差是死的,车间里的温度、材料的热胀冷缩、跑合期的磨损,全是活的。
你们厂里现在换导套,是严格按图纸公差卡,还是靠老师傅的手感摸?有没有遇到过导套配合出的冤假错案?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:导套配合:车间里没人明说的隐形公差,毁了多少整批活
文章链接:https://www.yxqcspc.com/18238/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
