2026-10-19 20:35:55 分类:商机
上周三下午,车间里的小李蹲在数控车旁边,烟蒂扔了一地。
他刚赶完一批给西安航天所供的6061铝合金法兰盘。
客户要求平面度0.02mm。
三坐标打出来的数是0.12mm。超了整整6倍。
这单的返工成本,光重新时效的费用就小两万,还要赔延期的违约金。
小李挠着头说,我吃刀量都卡到0.2mm了,转速也按手册给的参数来,怎么就歪了?
我伸手把他往三坐标那边伸的胳膊拦下来。
刚卸下来的件,凉都没凉透,测出来的数有个屁用。
他还不信。
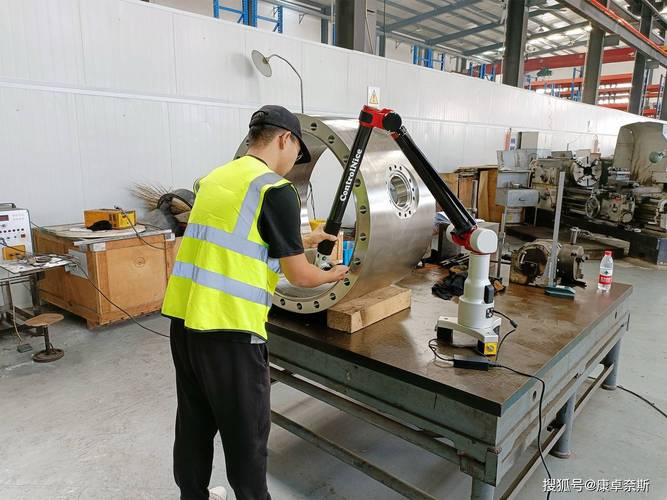 机加工车间三坐标测量6061铝合金法兰盘现场
俩小时之后再打。
平面度从0.12mm涨到了0.17mm。
小李当时脸都绿了。
你以为的加工变形,根本不是”刀没对准”
我在车间摸了20年机床手柄,见过太多人把加工变形的锅,甩给刀不锋利、夹具没夹正、机床精度不够。
扯淡。
加工变形的本质从来不是”加工精度不够”,而是你没给材料的内应力留够释放的时间。
你攥着的棒料从轧钢厂出来的时候,表层被挤得紧紧的、芯部被拉得绷直的内应力,就像一团被压到极致的弹簧,你下刀切掉一块,它立马就会弹到新的平衡位置,根本不会管你之前在机床上测出来的尺寸有多准。
给你说几个实打实的数。
没做去应力的6061铝合金棒料,车完外圆一松夹头,圆度能飘0.08mm。
粗加工完直接上精加工的45钢轴,两顶尖装夹的同轴度误差能跑到0.05mm以上。
磨削淬硬钢的时候,进刀量超过0.015mm,表面的磨削热能让局部温度冲到800度,冷下来的表层会被拉得绷出微裂纹,变形量能到0.03mm。
这些数,你翻任何一本教材都能找到,但真到车间里,能按这个标准卡工艺的厂,十家里挑不出两家。
两种去应力路线,藏着全行业心照不宣的妥协
现在行业里解决内应力,无非两条路。
一条是自然时效。
就是把坯料往车间外的空地上一扔,风吹日晒个3个月到半年,让内应力自己慢慢释放。
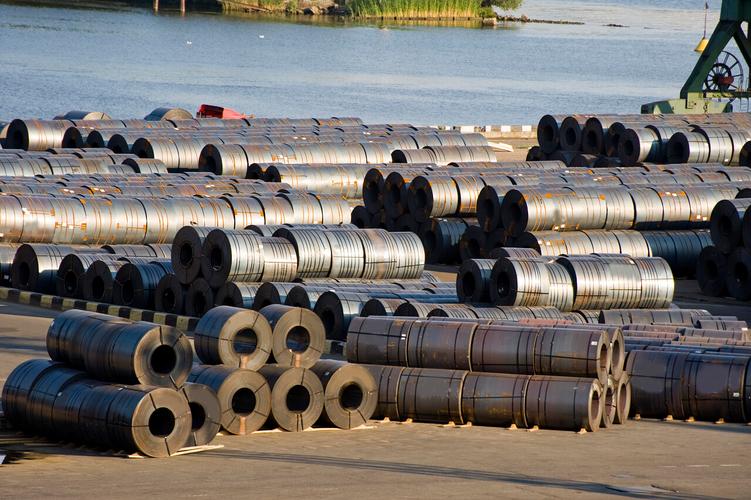 机械加工车间碳钢棒料露天自然时效堆放场景
这方法笨是笨,但是效果是真的好。我们厂里2002年剩下的那批45钢棒料,现在拿出来做精密轴,加工完放半年,尺寸连0.002mm的变化都没有。
缺点也明摆着。
占场地,压资金。一批料扔半年,厂子里的现金流根本扛不住,现在原材料涨得这么凶,谁的钱也不是大风刮来的。
另一条路是现在90%的厂都在用的人工热时效。
把料扔进炉子里,190度保温8个小时,出来直接上机床粗加工,24小时就能走完整个去应力流程。
快是真的快。
行业里没人明说的妥协是:热时效只能释放70%的内应力,剩下30%的”余毒”,你精加工完放个10天半个月,客户装到设备上跑俩月,自己就变形了。
为啥大家都这么干?
说白了就是赌。赌客户不会在零件装上去之后,天天盯着尺寸测。赌出厂检测的时候,所有尺寸都在公差范围内,就算交差。
说实话,我也干过这事儿。那年赶一个急单,客户要100件铝合金夹具,要求3天交货,我愣是把原本要求24小时的时效时间,砍到了2小时,最后出厂的时候尺寸全对,客户用了两年也没找回来,算我运气好。
不过话说回来,真碰到要求高的客户,你这么干,迟早要砸招牌。
同样是变形,新能源和重型机床的要求差了10倍
加工变形从来没有统一的合格标准。不同行业的要求,差得能离谱。
比如新能源汽车的电机壳。
这个件是压铸铝合金的,一天要出2000件,根本等不起3个月的自然时效。要求也不复杂:两端轴承位的同轴度0.01mm以内,平面度0.02mm,只要能保3年质保期内不变形就行。
去年我给比亚迪的一家配套厂做工艺优化,一开始他们的废品率是12%。
为啥?压铸完直接上加工中心,粗加工完直接精加工,每10件就有1件同轴度超差。
后来我们没改设备,也没换材料,就加了一道工序:粗加工完把工件从夹具上松下来,往地上扔着晾2个小时,让内应力先释放一波,再重新装夹找正,把变形的量切走。
就这么个简单的改动,废品率直接降到1.2%。
再看重型机床的床身铸件。
这个和新能源的要求完全是两个极端。30多吨的铸铁件,要求导轨直线度0.008mm每米,而且要保20年不变形。
前年济南的一个机床厂,给高校实验室做一台精密磨床,一开始图快,用的是人工时效的铸件,装完导轨刮研完,直线度刚好卡着要求。
结果拉回去用了3个月,导轨中间凹下去0.02mm,磨出来的零件全带振纹,客户直接退货。
后来换的啥?
铸件出来之后,在车间空地上扔了14个月,才拉进机加工车间。粗加工完再做一次振动时效,半精加工完再放20天,最后才刮研导轨。
现在那台磨床在客户那跑了4年,直线度还稳在0.005mm以内。
你看,同样是控制变形,新能源的件要快,只要能保3年就行;重型机床的件要稳,要保几十年,根本不敢省那点时间成本。
吹得神乎其神的智能预测,在变形面前也会踩坑
现在大家都在搞智能制造、数字孪生,说能靠软件提前预测加工变形,给刀路补补偿值,把变形量控制到0.005mm以内。
我上个月去苏州看一个做精密主轴的厂,他们花80万买了套进口的仿真软件,说能把变形预测的精度提到行业顶尖水平。
结果呢?
软件里的模型是按理想的均匀材料算的。实际的棒料是钢厂轧出来的,每根的内应力分布都不一样,有的棒料表面藏着个微小的夹渣,软件根本识别不到。
最后实际加工出来的变形,和软件算的数差了快0.03mm。
那80万,基本打了水漂。
所有现行的尺寸检测标准,都只测”出厂瞬间的合格性”,根本不要求跟踪零件在使用1年、3年后的尺寸漂移量。
这就是行业里不愿公开的暗礁。
现在很多厂为了抢进口替代的份额,把原来进口件要求的”6个月自然时效”,直接改成”8小时人工时效”,只要出厂尺寸对,就敢拍胸脯说自己的性能和进口件一模一样。
等客户用了一年,零件变形了,设备精度掉了,回头找过来,早就过了1年的质保期了。
这事儿,谁都不说破。
我们车间干了30年的张师傅,常说一句土话。
“变形的件,都是你急着赶出来的。”
细想想真的是这么回事。
你粗加工完就着急上精加工,你卸完夹就着急去测尺寸,你为了赶交期把时效时间砍半,这能不变形?
对了,问同行一句:你们现在车间遇到加工变形,是真的按工艺要求等够时效时间,还是为了赶交期偷偷把流程砍了?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸透加工变形20年:那些车间没人明说的避坑门道
文章链接:https://www.yxqcspc.com/18244/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
