去年11月的那个周三,雪粒子打在车间玻璃窗上噼啪响。
刚送完300根液压油缸到客户那,下午就拉回来270根。
采购的张姐在办公室哭,说客户说内孔粗糙度超了,装机跑合的时候全漏油,要扣我们12万的货款。
主任把手里的搪瓷缸往桌上一墩,水都溅出来了。
说就是那台用了12年的老普通珩磨机的锅,上次大修完就不对,磨出来的孔摸起来发涩,没有那种滑溜溜的油膜感。
那时候我们才咬咬牙,订了台高精度数控珩磨机。
别听销售瞎扯,这几个数字才是真门槛
刚换机床那会,销售带着PPT来吹,说我们这是”行业领先””高精度”,吹得天花乱坠。
我直接打断他,问三个数。
径向进给的重复定位精度多少?
他愣了下,说0.005mm。
我直接摇头。
要0.001mm的才够,不然珩磨头吃刀忽深忽浅,磨出来的孔圆度根本稳不住。
第二个数,网纹交叉角的偏差能控制在多少?
正常给液压油缸做珩磨,交叉角要稳定在35度左右,储油刚好,不会漏也不会磨得太费油。
普通机床加工的话,跑个几十件,角度能飘到50度去。
第三个数,加工45号钢的内孔,粗糙度能稳定在Ra0.1μm不波动?
很多机床刚装完试机的时候能达到,干俩月磨条磨损了,直接跳到Ra0.4μm,白搭。
现在市面上的高精度数控珩磨机,基本分两条技术路线。
一条是液压进给的,老机床大多用这个,进给响应快,碰到硬点能自动缓冲,不会打坏珩磨条。
缺点是维护麻烦,冬天液压油稠,得提前半小时开机暖机,漏油是常事。
另一条是现在新出的伺服步进进给的,干净,维护简单,参数全在屏幕上设。
但是说实话,行业里都心照不宣的妥协是——很多小厂为了压成本,用的伺服电机扭矩不够,进给响应速度比液压的慢0.2秒。
碰到铸件里的硬砂点,直接硬顶上去,一根珩磨条几十块,磨俩硬点就废了。
他们对外只说”维护成本低,操作简单”,从来不说这个茬。
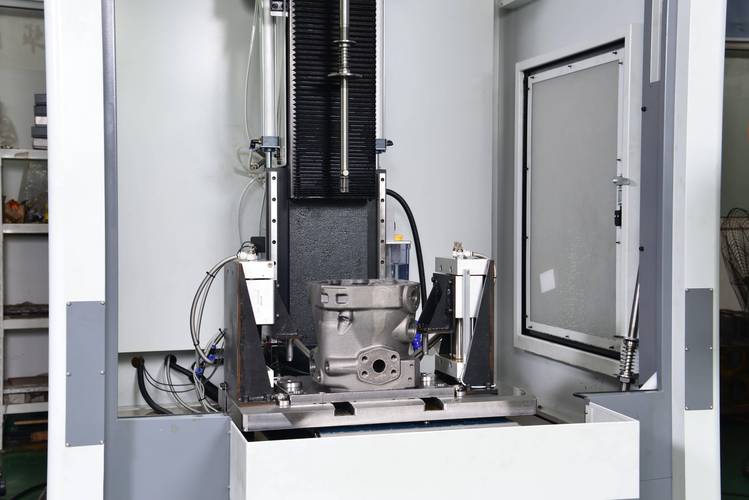
不同行业的活,要求差得能有十万八千里
很多人觉得,不就是个珩磨内孔的机床,还能有多大区别?
真不是。
第一个场景,汽车发动机的缸套。
去年给潍柴供国六柴油机的缸套,要求珩磨出来的网纹深度必须卡在0.4到0.6μm之间。
深了的话,气缸漏气,动力上不去,油耗超标。
浅了的话,储油不够,跑几千公里就拉缸。
之前用老机床做,每加工100件,就得有个三四件因为网纹深度不对报废,废品率快4%了,根本赚不到钱。
换了带在线测深功能的高精度数控珩磨机之后,每加工5件,测头自动伸进去扫一遍网纹深度,不对的话自动调下一件的进给量。
现在废品率直接降到0.1%,上个月算下来,光废品损失就省了快两万。
然后第二个场景,航空航天的起落架作动筒内孔。
前年给商飞做C919的配套件,要求内孔的圆度不能超过0.003mm,而且不能有任何细微的振纹。
别觉得这个数小。
普通的高精度数控珩磨机,主轴跳动一般是0.01mm,光这一项就达不到要求。
得换静压主轴的版本,光这根主轴的价格,就抵得上半台普通机床。
而且加工的时候,冷却的压力得稳定在0.8MPa,不能忽高忽低,不然冷却不均,磨出来的孔就有锥度。
当时我们接这个活,光调试参数就调了整整一周,磨废了12根试件,才摸到门道。
现在吹进口替代的,没人敢说真实的短板
这两年大家都喊高端装备进口替代,原来德国格林的珩磨机,一台要220万,国内同配置的,20万就能拿下,看起来香得很。
不过话说回来,能用是能用,但是行业里有个不愿公开说的难题。
就是现在的珩磨机精度检测标准,还是2012年版的JB/T标准。
里面要求的内孔圆度合格线是0.01mm。
但是现在航空、国六的产品,实际要求的是0.003mm。
标准滞后了快12年。
这就导致很多小厂生产的高精度数控珩磨机,按老标准检测是合格的,但是实际用在高端产品上,根本达不到要求。
客户买回去,刚用的时候还行,干个半年,主轴磨损了,圆度直接飘到0.008mm,离合格线就差一点,但是就是出不了符合要求的零件。
找厂家售后,人家说我们符合国标,不给退,客户只能吃哑巴亏。
还有现在喊的绿色制造,说要减少切削液的使用。
很多新的珩磨机配的还是传统的乳化液冷却系统,一年换一次废乳化液,处理费就要两万多。
真正配微量润滑系统的,不到市场上的两成。
为啥?
因为微量润滑的设备贵,客户觉得增加成本,不愿意买,厂家也就懒得推。
对了,还有个有意思的事。
很多新出厂的高精度数控珩磨机,试机的时候磨的是标准的45号钢试件,精度拉满。
一到客户车间,加工的是铸铁、铝合金或者带硬点的铸件,精度直接掉一半。
说白了,试机的试件都是挑过的,和实际生产的零件根本不是一回事。
我在车间摸了20年机床,老班长跟我说过一句实在话。
“珩磨这活,别光盯着屏幕上的参数,你用手背摸过1000件磨好的内孔,就知道什么叫‘匀’。”
真的,有时候参数全对,但是珩磨条的硬度选软了两个等级,或者冷却喷嘴的角度偏了5度,磨出来的零件就是不合格。
你对着说明书调半小时,不如老工人拿个百分表打一下主轴的径向跳动,立马找到问题。
我们现在车间的规矩,新机床买回来,先磨500件零件,不看传感器的数据,就靠老师傅的手摸,摸得顺了,才算正式投产。
你们车间用高精度数控珩磨机的时候,有没有遇到过所有参数都调对了,但是磨出来的零件就是不合格的怪事?
都是怎么搞定的?
