去年深秋去东莞松山湖,找之前合作过的锂电材料厂老板唠嗑,刚进车间就看见他蹲在原料区抽烟,脚边还留着半圈没擦干净的黑色碳化硅粉痕迹。
他之前图省事,找了个报价比同行便宜1.8万的储料罐厂家,连厂子都没实地去看,转了80%定金就等发货。结果罐车拉到现场,刚往里面打了半罐料,底部焊缝就开始漏,顺着罐壁淌得满地都是。停产清了7天,赔了下游客户32万的延迟交付违约金。
真疼。
说穿了,很多人找储料罐厂家的逻辑错了——上来就比谁报价低,谁销售说话好听,等真把罐子拉到现场出了问题,才发现对方要么是连车间都没有的皮包公司,要么是拿薄板冒充厚板的搅局者。
别光盯着展厅样板,这几个细节查完才不会被坑
说实话,我跑过的储料罐生产厂没有一百也有八十,见过太多销售把打磨得锃亮的样板罐摆在展厅最显眼的位置,你上去摸两下,壁厚扎实,焊缝平整,看着就靠谱。等真给你生产的时候,下料换了薄2mm的板子,焊缝连个探伤都不做,你再找他,他就说”合同里没写要那么厚啊”。
别信嘴炮。
你要查的第一个点,是同场景的真实交付记录。别要他给你印的宣传册案例,就要近3个月的合同复印件,客户信息打码没关系,重点看他之前做的罐子,装的介质是不是跟你要装的一模一样。你要是装的是80度以上的高温沥青,他之前全是做常温存储的净水罐,那就算他把材料吹得再好,也别接。毕竟存水的罐子跟存高温磨蚀性介质的罐子,材料要求、焊接工艺根本不是一回事。
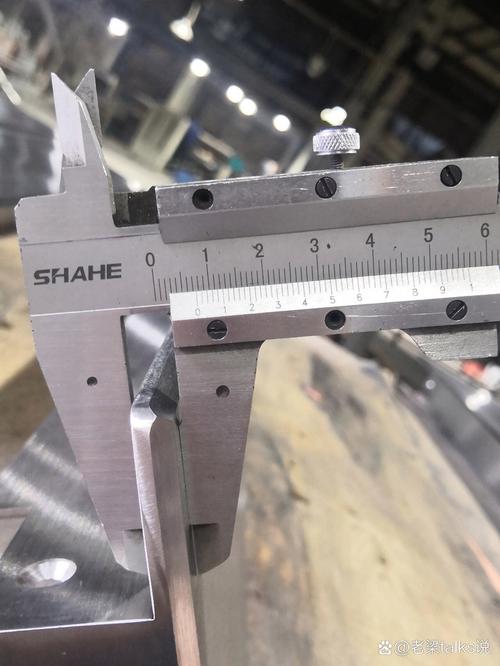
第二个点,别等他把货都下完了再去,你要在付完定金的第一周,就扎到他的下料车间去。带个量程够的游标卡尺,亲手量他给你准备的钢板厚度。很多厂家的套路就是:展厅的样板用足厚板,实际生产给你用负公差拉满的薄板,你要是等他把罐都卷完焊完再去,板子都割完了,再扯皮也晚了。
第三个点,问清楚他的焊接班组是自有还是外协。我见过太多小厂,接了订单自己根本没有持证焊工,转头就把焊接环节包给周边打零工的散人,焊完连个焊缝探伤报告都拿不出来。这种罐子你敢用?装个轻质粉料还行,装个高密度的粉体或者腐蚀性液体,用不了半年就得漏。你就直接问:每道环缝做不做渗透探伤?能不能给我看第三方机构出的检测报告?答不上来的,直接划走就行。
真正靠谱的储料罐厂家,从来不会追着你报低价
跑了这么多年供应链,我发现一个特别有意思的规律:越是那种天天给你发微信、打电话追着要订单的厂家,越是容易在材料上给你玩猫腻。反而是那些真正有稳定订单的老厂,你找他询价,他第一反应不是给你报个全网最低价,而是追着你问一堆细节。
比如之前在无锡接触的那个做了17年储料罐的老厂,老板姓周,我上次陪客户去谈,他连客户要装什么介质都没问清楚,直接就说”你要是连参数都没捋明白,我这单就算给你报100万你也觉得贵,不如你回去把介质密度、使用环境、进料高度、有没有防爆要求都列清楚,我们再谈价格”。
后来才知道,他之前吃过亏——有个客户上来就问”20立方的不锈钢罐多少钱”,他报了个正常价,客户嫌贵,转头找了个比他便宜3万的厂家,结果那个厂家用201不锈钢冒充304,罐子运过去没俩月就锈穿了,漏了半罐工业盐酸,把客户的地面都腐蚀坏了,回头找周老板要赔偿,说当初就是在他那问过价。你说冤不冤。
靠谱厂家的画像其实特别好认:
你去看他敢不敢直白说自己的能力边界。遇到超出现有设备能力的订单,他会直接告诉你”我们的卷板机最大只能做12mm厚的板,你要做16mm厚的超大罐,我给你介绍专门做这类产品的同行”,而不是硬着头皮接了单,转头就把活转包给别人赚差价。
再看他给你报的价格是不是离谱。现在不锈钢、碳钢板的原材料价格都是公开透明的,他给你报的价比原材料成本还低,你用脚想都知道,他要么给你减壁厚,要么给你换材质,反正不可能做赔本买卖。
还有个细节特别准——他签合同的时候不会跟你玩文字游戏。比如你要10mm厚的钢板,他会在合同里明确写”壁厚公差不超过正负0.5mm”,而不是写”约10mm厚”——这个”约”字,就能给你偷减2mm的厚度。
不同采购规模下,签约前一定要把这些坑堵死
很多人找厂家签合同的时候,总觉得”都是做生意的,太较真了伤和气”。等真出了问题,你才知道当初那点不好意思,最后要花多少代价去补。
如果你是小批量采购,比如就买1-2个罐,总金额在10万以内的,别听他说什么”我们跟其他客户都是付90%款,货到付10%”。你就咬死付款节点:付30%的定金启动生产,货到现场,你拿着卡尺测壁厚、看焊缝,确认材质跟合同写的一致,再付60%的货款,剩下10%当质保金,连续用满3个月没有漏料、变形的问题,再把这部分钱打给他。别不好意思,之前那个东莞的老板就是当初付了95%的货款,出了问题之后,厂家的销售直接把他微信删了,连人都找不到。
如果你是大批量采购,比如单次采购10个以上的罐,总金额超过50万的,别光签个合同就完事,你一定要派个懂行的人驻厂监造。从下料、卷板、焊接、防腐全流程跟着,尤其是焊接环节,要求他每道环缝做完,都给你拍探伤的视频,别等罐体都封完了,你再去车间看,里面焊缝啥样根本不知道。
避坑的几个硬要求,写合同里的时候别漏:
第一,材质一定要写清楚牌号。是304不锈钢就别只写”不锈钢”,是Q235B碳钢板就别只写”碳钢板”,最好加上”到货后可委托第三方机构检测,材质不符的话厂家全额退款,并承担由此产生的所有损失”。
第二,质保期不能低于12个月。质保期内如果出现罐体漏料、变形、焊缝开裂的问题,厂家必须免费上门维修,别信什么”我们的产品质量好,不需要质保”的鬼话。
第三,安装环节别图省事让厂家免费送。很多厂家所谓的免费安装,就是找两个没有压力容器操作证的焊工去现场焊接口,焊完连盛水试验都不做,最后出了问题,他说安装是免费赠送的,不在质保范围内。你要明确写:安装人员必须持有效操作证,安装完成后要做24小时盛水试验,无渗漏才算验收合格。
说真的,找储料罐厂家从来不是找最低价的那个,是找出了问题能找得到人、愿意给你兜底的那个。对吧?
