浙江那个做益生菌的客户,声音哑得像砂纸磨过玻璃:“张哥,我3吨嗜酸乳杆菌全死了!pH值半小时从6.2掉到3.8,罐壁上全是黑垢!”
我拎着工具箱开了三个小时车过去,蹲在罐口扒着内壁看了半小时,瞬间火冒三丈。
之前给他供货的那家发酵罐厂家,当初拍着胸脯说内壁抛光到Ra0.4的镜面粗糙度,实际拿粗糙度仪一测,是1.2。
那些藏在抛光纹路里的杂菌,每次121℃的灭菌都杀不透,攒了三个月,直接把整罐料污染了。
客户拍着罐腿算损失:一料罐的菌种加培养基快20万,够买半台新罐了,早知道不贪那两万块的便宜。
那天在车间蹲到凌晨三点,抽了半包烟。就想不通,怎么有人为了省那点材料钱,敢拿客户的整批料开玩笑。
别盯着铭牌参数看,焊缝里的猫腻才决定罐能用多久
好多人觉得发酵罐不就是个不锈钢壳,装个搅拌电机,焊上几个管口吗?真不是。
现在主流的罐体材料就两条路线:全316L不锈钢整体成型,或者304基材衬0.5mm厚的316L复合板。
前者造价高30%,但是耐氯离子腐蚀,哪怕长期用次氯酸钠消毒,或者装含乳酸、柠檬酸的酸性物料,用15年内壁都不会出坑。后者刚装完的时候和前者没差,但是要是经常用高压蒸汽灭菌,两三年衬层就会起泡鼓包,拆都拆不下来。
我见过太多行业里没人明说的妥协。
好多厂家标称自己用的是全316L材料,其实罐顶的视镜座、人孔压盖、甚至出料口的弯头,全换了304的料。你不拿手持光谱仪挨个打,根本发现不了——毕竟这些位置不和物料长期接触,短期内不会漏,等出问题的时候,一年的质保期早就过了。
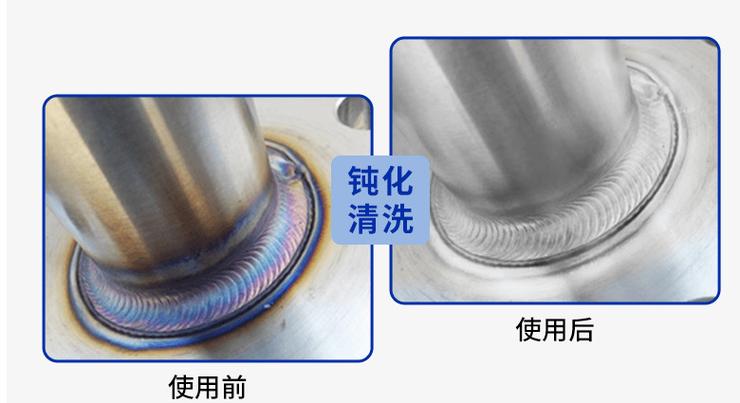
更隐蔽的是焊缝的处理。正规工艺做完焊缝,要做整体的酸洗钝化,让焊缝位置的铬含量和母材保持一致。好多小厂家为了省酸洗的工序,直接拿百叶片把焊缝抛得亮堂堂的,你摸上去光溜溜的,其实焊缝里的铬含量比母材低15%都不止,用个三五年,最先漏的就是这些位置。
还有搅拌的端跳,做酵母、益生菌的罐,要求搅拌轴转起来的端跳不能超过0.1mm,不然高速旋转的时候剪应力太大,直接把菌体打碎,产率掉20%你都找不到原因。好多厂家装完设备,端跳测出来0.3mm就敢交货,开起来整个罐身都跟着抖。
给不同行业配罐,根本不是换个铭牌就能通用的
我前年接的那个做兽用禽流感疫苗的客户,要500L的发酵罐。
要求说出来可能吓你一跳:所有和物料接触的位置,不能有半平方厘米的死角,设计承压要做到0.4MPa,比普通食品级的罐高0.15MPa。
为啥?因为疫苗培养的时候,要定期通高压蒸汽灭菌,压力不够的话,蒸汽进不到密封圈的缝隙里,杂菌藏在里面,整批几百万的疫苗直接报废。
我给他们配的是双端面带水冷却的机械密封,光密封的成本就比普通罐贵一万二。之前他们找的那家小厂家,图便宜用了单端面密封,开了三个月,密封轴的位置漏了,进去的杂菌把整批疫苗污染,赔了客户300多万,现在那家小厂都不敢接生物制药的订单。
反过来,去年找我的那个做餐厨垃圾处理的环保老板,要的100立方的大罐,要求完全反过来。
根本不需要什么镜面抛光,就要求罐壁够厚,搅拌桨是耐磨合金的,转速不用快,每分钟12转就行,但是扭矩必须够大,不然卡个碎骨头就直接抱轴。
他之前采购的12台同规格的罐,用了不到一年,搅拌桨就被硬骨头磨穿了,罐壁的耐磨层掉了一大块,找厂家售后,人家说这个是易损件,不在质保范围,气得他在电话里骂了半小时。
说实话,好多人觉得我做的罐贵。真不是我贵,是之前大家把这行想简单了。你给做疫苗的客户用餐厨垃圾的粗罐子,他转头就给你退回来;你给做餐厨垃圾的客户用疫苗级的镜面罐,他嫌你报价虚高,用半年就把内壁磨成毛玻璃,钱全打了水漂。
这两年吹得很凶的行业概念,藏着不少没说破的坑
现在不管是去展会还是看厂家的宣传册,全是智能制造、数字孪生、AI算法,说自己的罐能自动监测染菌风险,能耗比同行低20%。
我上个月去一个客户那看他新装的“智能发酵罐”,屏幕上跳着温度、压力、pH值的曲线,看着挺高级,结果我伸手摸了摸连接冷却阀的信号线,根本没接上——系统报警了也不会自动开冷却阀,还是得人跑到现场去拧。
所谓的低能耗就更扯了,无非是把保温层多做厚2厘米,算下来一年省的电费,刚够覆盖多出来的材料成本,根本没有宣传的那么夸张。
当然也有实在的进步,比如之前进口的500L实验室发酵罐,一台要三十多万,现在同参数的国产罐只要八万,确实把价格打下来了,很多小实验室都能用得起。
但是这行有个没人愿意公开说的难题:现在的发酵罐国标还是2008年出的,里面要求的内壁粗糙度Ra≤0.8就算合格。可现在做益生菌、做单抗的客户,实际用的要求是Ra≤0.4。你按国标做的罐,完全合规,但是装上去就是容易染菌,客户找过来投诉,厂家把国标拍在桌子上,你根本没处说理。
上个月有个做智能装备的销售找我,说他们的新罐带AI预测模型,能提前2小时预警染菌风险。我当时就笑了。
我在车间摸了20年的罐,染菌的原因能列出来27种——从密封漏了到空气过滤器没烤干,从配料带菌到接种的时候操作不规范,你一个算法,连罐底有没有积料都看不到,还预测染菌?真当我们这些天天蹲在罐口的人,是靠摸鱼熬工龄的?
我们车间的老班长常说一句土话:“好罐不是焊出来的,是拿手摸出来的。”
啥意思?就是你做完罐,别光拿仪器测参数,得戴着白手套沿着焊缝、沿着搅拌轴的位置摸一圈,有没有凸起的焊瘤,有没有藏着的缝隙,白手套上要是沾了铁屑,哪怕参数全达标,这个罐也不能发出去。
做发酵罐这么多年,我见过太多厂家把钱花在做面子上——外壳抛得锃亮,屏幕做得超大,宣传册印得比杂志还精美,结果焊缝没钝化,材料偷了换,密封用最便宜的。
毕竟做实业哪有那么多花里胡哨的概念。
对了,你们之前选发酵罐厂家的时候,碰到过最让你窝火的偷工减料是什么情况?
