上个月车间的不锈钢板堆在角落,32张,全是废的。
去年贪便宜找的那家数控剪板机厂家,切3mm的轿厢板,最后一刀歪了1.2mm。客户是做电梯的,公差要求0.5mm以内,直接整批退回来。老板在车间跳脚,我蹲在机床旁边摸刀架,凉得冰手。小徒弟在旁边挠头,说当时销售拍着胸脯说精度能到0.1mm,比头部厂便宜两万,谁知道是这结果。
我在车间摸了二十多年机床,啥坑没踩过。
别光看参数表,刀架的“脾气”才是核心
说实话,好多人找数控剪板机厂家,上来就翻参数表,看最大剪切厚度、看定位精度,觉得数字越大越好。
根本不是那回事。
现在行业里主流的刀架就两种:一种是整体铸钢毛坯,铣削加工出导轨面;一种是钢板焊接成型,再做表面加工。
正规的整体焊接刀架,要做48小时的去应力回火,把焊接过程中攒的内应力全消干净,不然用个半年,床身自己变形,剪出来的板斜度能到0.8mm每米——就这变形量,切电梯板根本不可能合格。
很多中小数控剪板机厂家,为了省成本,焊接完只做8小时的自然时效,甚至连回火炉的门都没进,焊完直接上铣刀加工导轨面。外观看着跟贵机子没差,参数表上还敢标“刀架直线度0.02mm/米”,实际用三个月,跑刀的歪度能把你气笑。
这行里没人会主动告诉你的妥协是什么?
滑块的重复定位精度,进口的好机子是±0.01mm,很多国内厂家标±0.02mm,实际测的时候是空载状态。真带载切6mm碳钢板,连续走个几十刀,精度直接飘到±0.08mm。更绝的是,为了让出厂检测的数据好看,好多厂家会把导轨间隙调得特别紧,新机子头三个月用着顺手得很,等导轨面磨了0.1mm的量,间隙直接变大,剪出来的板要么有塌角,要么毛刺能刮破劳保手套。
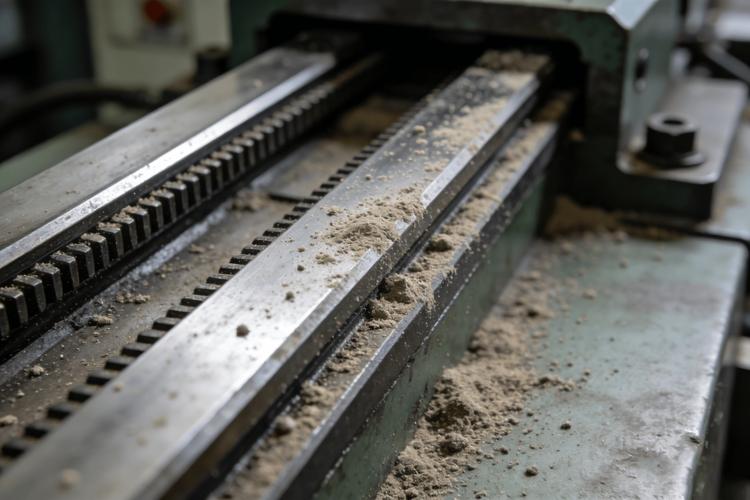
别觉得这是小事。去年那批废板的根源,就是那台便宜机子的刀架没做回火,内应力慢慢释放,导轨歪了,切出来的板根本控不住公差。
不同行业的老板,找厂家的标准根本不一样
我见过太多老板,听人说某家的机子好,上来就买,根本不匹配自己的生产场景。
前年做冰箱侧板的王总找过来,说之前买的剪板机,切0.8mm的镀锌板,边部总有0.1mm的压痕,喷完塑之后痕迹全露出来,退货率12%,一年赔的钱够买两台新机子。
他找的那家厂家,是做厚板剪切起家的,压料脚是硬钢的,压力调得特别大,切薄料的时候直接把板压出印子。后来给他推的是专门做薄料机型的数控剪板机厂家,人家把压料脚包了一层5mm厚的聚氨酯,压料压力调到0.3MPa,比常规的低一半,切出来的板连个指甲印都没有。现在王总车间8台机子全是这个厂家的,上次请我吃饭,说退货率直接降到0.2%。
还有做风电塔筒加强筋的李总,去年找过来吐槽,说之前买的机子,连续剪30刀16mm的Q355钢板,滑块就开始抱轴,要歇20分钟才能接着干,赶工期的时候急得满嘴起泡。
他的需求根本不是啥高精度,是机子能不能扛得住连续重载。后来找的那家做厚料机型的厂家,给液压系统加了1.5平米的独立散热器,刀片用的是高合金工具钢,连续剪两个小时,油温才45度,现在李总赶工期连轴转,机子也没掉过链子。
不过话说回来,不管是做薄料还是厚料,找厂家的时候千万别被“一机通用”的宣传忽悠了。谁家的机子都有擅长的剪切区间,你拿切0.5mm铝皮的机子去切20mm的厚钢板,再好的厂家也救不了你。
现在喊的智能制造,坑比甜头多
这两年好多数控剪板机厂家都在喊“智能连线”,什么自动上料、自动分拣、跟折弯机打通数据,一整套下来小两百万。
我见过至少五家中小企业,脑子一热买了这套设备,最后自动上料的机械手闲在角落,还是工人手动搬板。
为啥?
因为他们的板料规格太杂。今天切0.5mm的铝皮,明天切20mm的厚钢板,机械手的夹爪要不停换,换一次夹爪要20分钟,还不如工人直接搬得快。
更没人愿意公开说的难题是,现在好多厂家推的智能数控系统,界面做的花里胡哨,什么云监控、远程诊断,根本没适配车间的恶劣环境。焊接烟尘飘进去,三天屏幕上就落一层灰,按键灵敏度直接降一半。上次我遇到个机子出故障,厂家的远程工程师要我拍个故障代码给他,我蹲在机床旁边等了20分钟,他才回消息说要换个接近开关,等配件寄到,两天都过去了,还不如我自己听声音判断是哪个阀堵了。
还有个更闹心的事,现在的剪板机精度检测国标,还是10年前定的,只测空载下的刀架直线度,根本不测带载连续剪切后的变形量。好多厂家就是钻这个空子,出厂的时候测空载数据合格,实际到客户厂里用半年,精度掉一半,你找他理论,他说我是严格按国家标准做的,你根本没地方说理。
真的,遇到这种事,你说糟心不糟心?
我刚进厂的时候,师傅跟我说过一句土话:买剪板机别听销售吹得天花乱坠,让他当着你的面,连续剪50张你天天用的板,摸一摸刀架的温度,量一量最后一张板的尺寸,比啥合同条款都靠谱。
这话说了快二十年,到现在我给客户推荐厂家,还是按这个标准来。
毕竟车间里的活,都是实打实干出来的,不是靠参数表上的数字堆出来的。
对了,你们车间现在用的剪板机是哪个厂出的?用了这么久,有没有遇到过啥离谱的糟心事?评论区咱们敞开了唠。
