去年深秋的夜班,我刚泡上一杯浓茶,就听见车间角落传来“哐当”一声,张师傅拍着机床外壳扯着嗓子骂。
我跑过去看,是上周刚换的那台便宜数控钻床,钻16mm厚的Q355钢板的螺栓孔呢。本来设定的进给量是每转0.12mm,结果钻到一半主轴突然晃了,退刀一看,孔壁上全是螺旋状的刀痕,32个孔,超差了19个。
整批板子全废了。
光材料钱就小6万,更别说耽误的交期,客户那边追着电话打了三天。找厂家售后,电话打了四遍,对方派来的师傅坐了12个小时的绿皮火车到现场,连进给倍率的参数都调不明白,最后还是我们自己把老设备的加工参数导进去,才凑凑合合把剩下的活干完。
那时候我就明白,我们天天找数控钻床厂家,找的根本不是个铁疙瘩,是藏在铁疙瘩后面的那点真功夫。
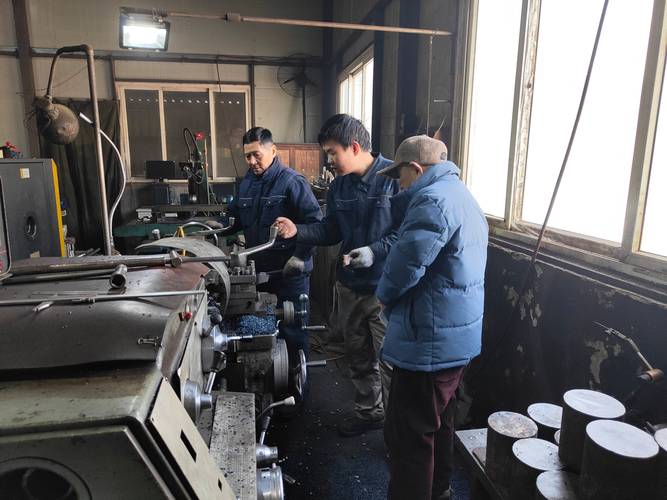
别信销售吹的参数表,导轨里的猫腻才是真门槛
很多人选设备,就盯着主轴功率、最大钻孔直径那几个数字看,销售说啥就信啥。
我跑了全国快30家数控钻床厂家的生产车间,知道真正藏着差距的,根本不是这些明面上的数。
靠谱的厂家,装线性导轨的时候,会选P级预压的导轨副,把滚动体和导轨的间隙控制在0.008mm以内,主轴的径向跳动出厂就卡到0.003mm的公差线,所有装配好的整机,要满负载跑合72小时,每8小时测一次精度,误差飘了就当场调整,合格了才允许打包发货。
现在市面上两种做床身的路子,差得可不是一点半点。
一种是传统的铸铁床身,用HT300的牌号铁水浇出来,毛坯件堆在露天放半年,让它自己把内应力散干净,再上铣床精加工。这种床身吸振性好,吃刀的时候不震,用个十几年精度都不会飘,缺点就是重,光床身就三四吨,运输安装的成本高。
另一种是小厂爱用的焊接床身,拿厚钢板拼起来焊成个壳子,喷上跟铸铁一样的漆,成本比铸铁床身低40%还多。
说到这就得提行业里从来不会写在宣传册上的妥协了。
很多厂家所谓的“焊接后时效处理”,根本不是放半年自然散应力,是焊完之后拿火焰把焊缝烤两个小时,就敢跟你说做了去应力处理。实际装到机床上,用个一年半载,焊缝的应力慢慢释放,床身变形,钻出来的孔同轴度差个0.1mm都是常事。
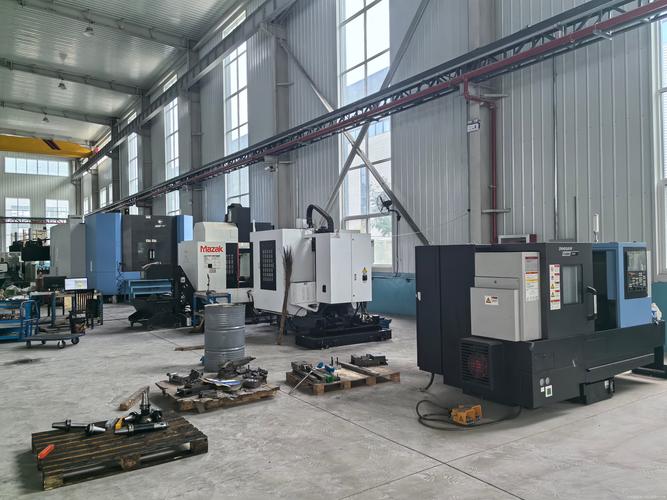
我上次去南方某厂家考察,看见他们车间的焊接床身堆在露天,下大雨都不盖篷布,锈得一层一层的。问销售为啥不做正经时效,人直接摊手——客户来考察,就伸手敲敲床身,问问重量,谁蹲下来给你量壁厚、算应力啊?我们把钢板边角料多焊两斤上去,称出来跟铸铁床身一样重,客户就觉得划算,觉得自己没买亏。
你别不信,上次把我们板子钻废的那台便宜机床,我拆了防护罩量床身的壁厚,比我们2012年买的那台老铸铁床身薄了整整12mm,难怪吃刀的时候震得手麻,钻出来的孔能不超差吗。
没有万能的机床,适配场景才是厂家的真本事
很多人觉得数控钻床都一样,买个功率大的,啥活都能接。
错了。
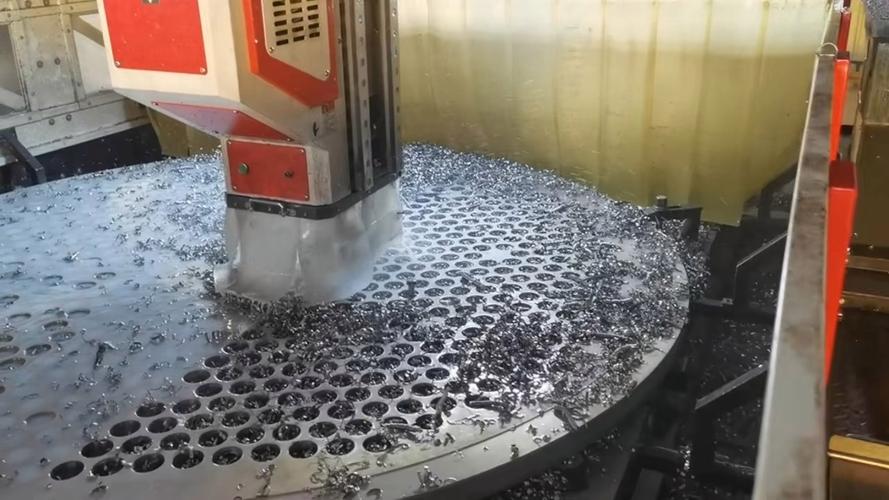
我见过专门做换热器管板加工的数控钻床厂家,设备的主轴特意做了加长,带内冷,钻头中心能通高压切削液,专门对付深径比15:1的深孔。之前他们给江苏一个换热器厂供的设备,钻25mm的孔,深度375mm,连续干了8个小时,测相邻孔的位置度,才飘了0.02mm,完全符合换热器的加工要求。那次我们钻废板子之后,找他们的人来现场测过设备的刚性,人家拿百分表抵在主轴上,手晃了晃主轴,表针动了不到半格,就这刚性,能钻废板子才怪。
还有一类厂家,专门给汽车零部件行业做配套。去年隔壁的汽车底盘厂找我问设备,说之前买的通用型数控钻床,加工底盘支架上的17个安装孔,换一次夹具要40分钟,一天换三次型,光换型的时间就够多加工两批活了。后来他们找了个专做汽车行业配套的数控钻床厂家,给他们配了液压快换夹具,换型时间直接压到5分钟以内,光人工成本一年就省了20多万。
你看,做换热器的厂家,核心优势是深孔加工的排屑、刚性;做汽车零部件的厂家,核心优势是快换、响应速度。根本没有一套参数能打遍所有场景,那些跟你说自己的机床啥活都能做的厂家,多半是啥活都做不精。
喊了这么多年进口替代,藏在售后里的窟窿没人敢说
这几年很多数控钻床厂家都在讲智能制造、绿色制造,说实话,有些东西是真的好用。
上个月去山东一个钢结构厂看,他们家的钻床连了工厂的MES系统,哪个钻头的磨损量到阈值了,系统提前30分钟就给操作工人发提醒,根本不用人盯着拆下来看,光钻头的损耗就降了20%。还有些厂家搞旧设备改造,把之前用了十几年的普通摇臂钻,换上数控系统,装个自动进给的刀架,成本只有新设备的三分之一,用个五六年完全没问题,这才是真的为中小企业省钱。
但是行业里有个藏了很久的难题,没人愿意公开说。
现行的数控钻床国家标准,只要求机床出厂的时候,检测精度达标,根本没有对长期的精度保持性做强制要求。说白了,就是你买机床的时候,厂家把所有参数都调到上限,测出来啥都合格,你拉回去用个两年,导轨磨了,丝杠间隙大了,精度掉了0.1mm,你找厂家,人家就跟你扯“机床是需要日常维护的,你导轨油加对了吗,气压够吗”,根本不算质量问题。
我上次跟一个做机床第三方检测的朋友喝酒,他说现在市面上,能做到连续运行2000小时,精度衰减不超过0.02mm的数控钻床厂家,全国数得过来。剩下的小厂,都是出厂把精度拉满,用个半年就开始飘,反正你已经把钱付了,售后能拖就拖。
我在车间摸了20年机床,总结出来一句老工人的土话——买机床别听销售吹得天花乱坠,得看半夜出问题的时候,对方的人多久能到现场。
那些跟你吹自己的机床精度能到0.001mm,却连本地有没有服务点、有没有常备备件都不敢说的厂家,给的价格再低也别碰。
毕竟车间的活不等人,半夜机床停了,你等售后等个三天,损失的钱,够你买半台新设备了。
对了,你们车间之前选数控钻床厂家的时候,遇到过最离谱的售后问题是啥?评论区唠唠,我给你们参谋参谋。
