上个月三号数控车攻M10的6061铝件,刚走了两孔就”咔”一声——丝锥断在孔里了。
掏了三个半小时。
最后客户的催单电话打进来的时候,班长正蹲在机床边蹭手上的铝屑,脸拉得比丝锥还长。
没人一开始怪机床,怪参数,先翻上个月买的那批丝锥的包装袋——哦,就是那家报价比老供货商低15%的小厂货。
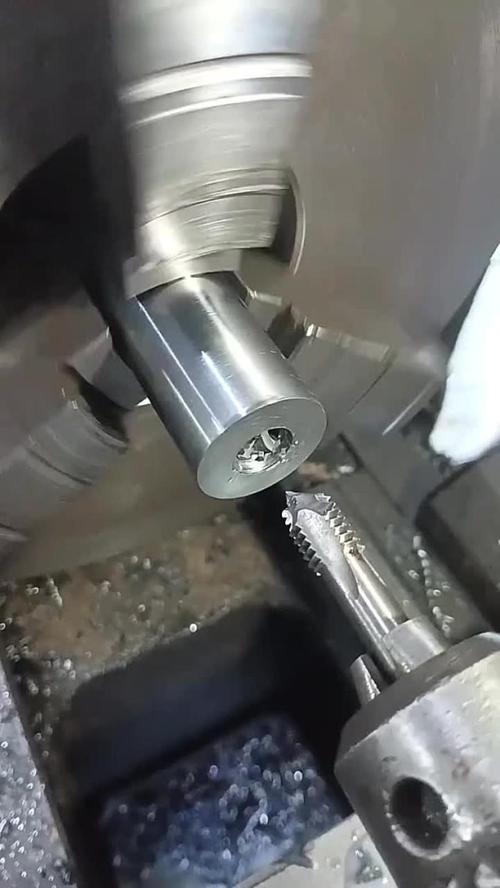
你别小瞧这根小钢棍。车间里所有人都在盯着主轴转速、进给量、冷却液浓度,偏偏最容易出事的,就是这根没人愿意多瞅一眼的丝锥。而决定这根丝锥好不好用的,从来不是你机床调得有多准,是背后的丝锥厂家,在你看不见的地方偷了多少懒。
上次断在铝件里的那批丝锥,我们后来拆了断口看,基体里面有明显的缩孔——就是回炉料没炼干净的痕迹。你说这种货,能不断吗?
还有的厂家,为了让丝锥看起来亮,卖相好,故意把表面的磨削纹路磨得特别细,实际上刃口的锋利度根本不够,攻的时候吃刀量稍大一点,就因为切削阻力太大断在孔里。
很多新手操作工遇到断丝锥,第一反应是自己转速调快了,进给给大了,其实你拆断口看看,要是断口是平整的,没有疲劳磨损的痕迹,大概率是丝锥本身的基体有问题。
别听销售吹,看三个数就知道厂家实不实在
跑了这么多年供应链,我从来不信销售嘴里的”纳米黑科技””进口级品质”,就盯三个硬指标——敢把这三个数明明白白印在质保卡上的厂家,基本不会坑人。
第一个,靠谱的厂家做通用高速钢丝锥,W6Mo5Cr4V2基体的碳化物偏析等级必须≤2级。这个数越小,说明基体的组织越均匀,做出来的丝锥抗冲击能力就越强,要是偏析等级到了3级以上,你攻带硬点的工件,十有八九要断。
第二个,表面涂层的厚度,TiN涂层要控制在3-5μm。不是越厚越好,太厚了容易掉,太薄了不耐磨,这个区间是经过几十年车间验证的黄金厚度,那些宣传自己涂层有10μm的,你别信,攻不了几十个孔,涂层就整块掉下来了。
第三个,容屑槽的前角磨削误差,不能超过±0.5°。要是误差超了,攻出来的孔的螺纹中径就会偏,要么通规塞不进去,要么止规能晃荡,你后面还要拿丝锥回修,耽误的时间比省的那点丝锥钱多多了。
现在行业里主流的两条技术路线,说穿了就是成本和性能的拉扯。一条是用全新冶炼的高速钢基体,做蒸汽氧化打底再加涂层,刀具寿命稳定,但是成本高,卖价也贵个30%左右;另一条是用回收的废高速钢回炉重炼,磨个刃口就上普通涂层,卖价低,但是寿命能差出一倍都不止。
说个行业内通常不说但实际在做的妥协:很多厂家给你报的是新料高速钢的价,实际给你发的是回炉料的货——怎么查?回炉料做的丝锥,刃口磨出来的时候,你对着灯看,会有细细的深色条纹,正经新料的基体是均匀的银灰色。没人会主动跟你说这个。
还有个更隐蔽的妥协:标注的含钴量是8%,实际测下来只有4.2%。你总不能每批货都送去光谱仪打一遍吧?大部分厂家就是吃准了你车间不会每批都测。
就像上次我们买的那批便宜货,后来找第三方测了含钴量,标称8%,实际只有3.7%,连最基础的耐热性都达不到,攻铝的时候切削热一上来,刃口直接软了,不断才怪。
不同行业的要求,能把丝锥厂家逼出不同的本事
别觉得所有丝锥都是一个模子刻出来的。我接触过的两个行业,对丝锥的要求,差得能让同一家厂家的技术团队掉层皮。
先说汽配行业。之前合作的一家做变速箱壳体的客户,用的都是ADC12压铸铝,铸件里经常混有硬的硅颗粒,还有残留的脱模剂,之前他们用某进口品牌的标准螺旋槽丝锥,攻1200个孔就崩刃,换刀频次太高,流水线经常因为换刀停转。
后来我们牵线了合作了快10年的丝锥厂家,专门给他们调整了容屑槽的螺旋角,从标准的35°调到42°,又把刃口的前角磨大了2°,减少切削阻力。现在呢?同样的工况,能稳定跑2800个孔才换刀,客户的流水线节拍直接提了15%,算下来一年光换刀的时间成本就省了二十多万。
再说说压力容器行业。隔壁厂做Q345R材质的储气罐,要攻M16的深孔,孔深是直径的2.5倍,之前用的普通直槽丝锥,每次攻到一半,切下来的铁屑排不出去,卡在槽里把孔壁拉得全是划痕,后面做超声波探伤,十件里有三件因为孔壁有划痕不合格,整批返工的损失特别大。
后来找的那家丝锥厂家,专门给他们做了带内冷通道的螺尖丝锥,冷却液直接从丝锥的中心孔喷到切削区,一边切削一边把铁屑顺着螺尖冲出去。换了这种丝锥之后,孔的粗糙度直接从Ra12.5降到Ra3.2,探伤一次通过率从70%涨到98%,客户再也没因为孔的问题返工过。
你看,汽配厂要的是换刀周期固定,不耽误流水线跑量;压力容器厂要的是孔的精度够高,没有划痕,过得了探伤。要是拿汽配厂用的丝锥去给压力容器厂用,那指定要出问题。
喊着进口替代的厂家,一半在玩概念
这两年跑工业展会,十家丝锥厂家有八家的宣传册上印着”对标进口””国产替代”。我去年试过三家喊着替代某德国品牌的国产丝锥,同样攻45号钢的调质件,进口的能稳定攻800个孔,第一家国产的,前500个孔还行,后面刃口直接崩了;第二家更离谱,TiN涂层掉得比我家炒锅的不粘层还快;第三家倒是寿命差不多,但是每批货的精度差得离谱,同一盒里拿出来的丝锥,中径差了0.02mm,装上去要么太松晃荡,要么太紧塞不进去。
说个行业内不愿公开的难题:现在很多国产丝锥的生产设备,都是从德国、日本淘汰下来的二手万能磨床,设备本身的精度就比人家现役的设备差了一个等级,做出来的丝锥一致性根本没法跟进口货比。你拿什么替代?靠涂层吹得厚一点?靠销售的嘴皮子?
还有更扯的,今年新出的绿色制造评价标准,要求丝锥生产过程中的废水排放量降30%,但是很多小厂的表面处理车间,连个正规的污水处理设备都没有,检查的时候就把设备开起来装样子,检查的人走了,直接把处理过的水排去下水道。你说这叫绿色制造?
哦对,还有个标准滞后带来的坑:现在通用的丝锥精度标准,还是2009年定的,针对现在越来越多的新型材料,比如高强度铝合金、医用钛合金,根本没有对应的精度要求。很多厂家就拿普通钢件用的丝锥,改个包装就卖给做新材料的客户,出了问题就怪客户参数调得不对,跟自己的货没关系。
车间老师傅的经验,比厂家的样本管用
我在车间摸了20年机床,总结出来一句土话:好丝锥,是用出来的,不是吹出来的。
你别信那些印得花里胡哨的产品样本,也别信销售跟你拍胸脯的保证,你就拿你平时最常加工的材料,拿三根丝锥上机跑,跑下来不崩刃、不卡屑、寿命够稳,那就是好货。
我之前见过一个小厂的销售,带着自己的丝锥来我们车间,不跟你扯参数,直接拿过机床钥匙,自己装上去,把转速调到我们平时用的参数,一口气攻了200个孔,拆下来测中径,跟新丝锥的偏差不到0.005mm。就这一下,我们直接把之前合作了三年的供货商换了——比起那些吹上天的宣传,我更信机床转出来的实际效果。
还有个很多人不知道的实操细节:新丝锥上机的时候,别一上来就满负荷跑,先跑合个10个孔,转速降到正常的70%,让刃口先跟工件磨个适应期,丝锥的整体寿命能提个20%都不止。那些一上来就满转速硬怼的,再好的丝锥也容易断。
最后问一句:你们车间上次断丝锥,是怪机床,怪参数,还是怪厂家的货不行?
