上个月周三夜班。
车间那台给新能源客户加工铝合金电机壳的卧加,突然批量出废。
孔的圆柱度超了0.02mm,一上午废了17件,光料钱就小两万。
班长蹲在机床边骂得跳脚,换了新刀夹,调了主轴跳动,折腾三个小时都没找到问题。
最后拆了那把刚换了三天的立铣刀,才看见后角磨歪了2度,涂层薄得能看见底下的钨钢底色。
徒弟蹲在地上捡废件,嘟囔说这刀上周换的时候看着亮堂堂的,咋这么不禁造。
我擦了擦手上的切削液,没接话。
亮堂有啥用。
真正决定刀具好不好的,全是刀具厂家藏在背后,你从外观上根本看不见的功夫。
别光盯着报价单,真本事全在看不见的工序里
很多人觉得刀具不就是个硬质合金块磨个尖,找个砂轮蹭两下就能用。
错得离谱。
就拿车间最常用的整体硬质合金立铣刀来说,靠谱的刀具厂家,从钨棒进厂开始,要过3道成分检测,钴含量必须卡在10.2%±0.3%的区间。
差一点都不行。
钴含量高了,刀身软,吃刀量一大就崩;低了,刀身脆,主轴转数上去了直接裂在工件里,掏都掏不出来。
接下来是刃口钝化。
正规厂家是用毛刷带细研磨膏走120秒,把刃口的微观毛刺倒成半径0.01mm的光滑圆弧,不是拿砂轮随便蹭两下就算完。
现在主流的涂层方案分两路,各有各的脾气。
一路是紫灰色的TiAlN涂层,耐温能到1100度,干钢件的表现顶呱呱,就是摩擦系数高,干铝件容易粘刀,拉出一道道划痕。
另一路是黑亮的DLC类金刚石涂层,摩擦系数只有TiAlN的三分之一,切铝的时候不粘屑,就是耐温差,干钢件温度一上来,涂层直接掉。
说到这就得讲点行业里没人愿意公开说的妥协。
很多中小厂家为了压成本,本来要做12微米厚的涂层厚度,实际只做6微米,甚至4微米。
刚拆封的时候,刀面亮得跟大牌货一模一样,你根本分辨不出来。
等装上机床干个十来分钟,刃口磨没了,切出来的件粗糙度超标,才反应过来上当了。
我19年踩过这个坑。
当时找了个外地的小厂家,报价比某进口大牌便宜40%,算下来一年能省十几万。
结果干45号钢的轴件,人家的刀能连续跑8小时,他家的跑2小时就开始振刀,表面粗糙度直接从Ra1.6跳到Ra6.3。
最后算上换刀的停机时间、调机的人工、废件的损失,比买贵的刀花的钱还多。
真的是占小便宜吃大亏。
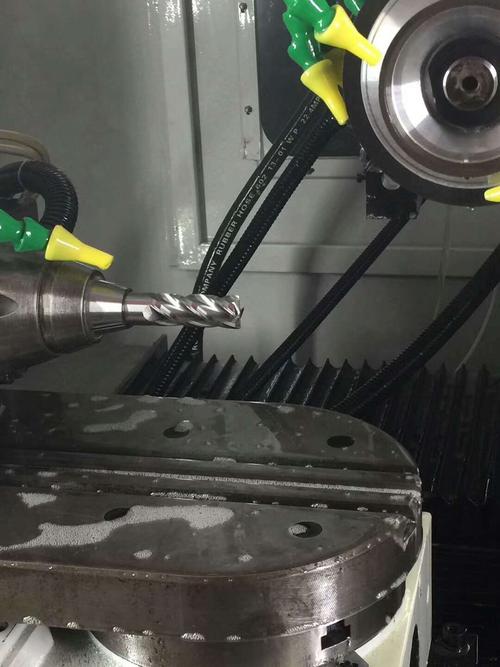
不同行业的活,真不是随便找个厂家就能接得住
很多人觉得刀具厂家都是通用的,拿干钢件的刀去干铝,拿干铝的刀去干钛,最后废了工件还怪机床精度差。
这就跟拿菜刀去切钻石一样,根本不对路。
去年我们接了某航发厂的配套活,加工TC4钛合金的安装座。
一开始找的那家刀具厂家,上来就按干钢件的参数配刀,转数给1200转,进给0.1mm每齿。
结果一上机床,吃刀量2mm的时候,刀直接烧得冒蓝烟,钛合金粘在刃口上,把工件表面拉得一道一道的。
航发的工艺员蹲在机床边看了半小时,直摇头说之前找的厂家上来就吹自己的刀耐温1200度,合着根本没摸过钛合金的脾气。
后来换了个专做航空领域的刀具厂家,人家给配的是带内冷通道的玉米铣刀,刃口开了断屑槽。
转数降到600转,进给提到0.15mm,内冷压力打到12bar,切下来的屑都是细碎的螺旋卷,根本不会缠在刀上。
连续加工4小时,刃口都没怎么磨,最后算下来,加工效率比之前高了40%,废件率从12%降到了0.3%。
还有前年给某手机代工厂做铝合金中框倒角的活。
之前合作的厂家给的刀,刃口是直角的,干出来的倒角边缘总是带着微小的毛刺,要人工拿砂纸抛一遍,一个件要花8秒钟,一天下来光人工成本就大几千。
后来换的专做3C领域的刀具厂家,把刃口磨成了带0.02mm小圆弧的形状,刀的动平衡做到了G0.4等级,主轴转数能开到24000转。
切出来的倒角边缘光溜溜的,根本不用人工去毛刺,一天下来能省三个打磨工的人力,光这一项一年就省了四十多万。
你看,同样是做硬质合金铣刀,人家摸透了不同材料的脾气,做出来的刀就是能帮你省钱,吹得再凶不如实际切两刀管用。
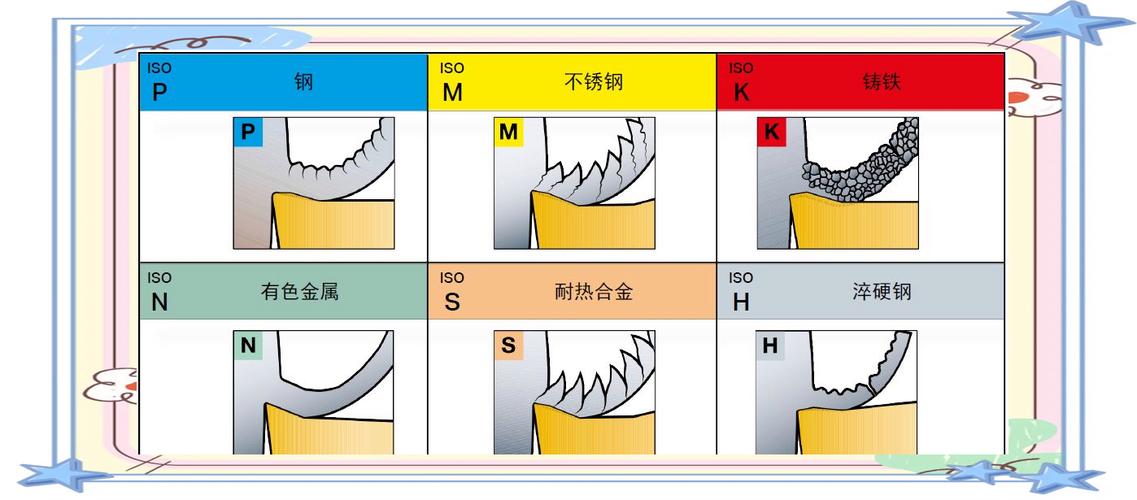
都说国产替代好,那些藏在水面下的坎没几个人明说
这两年车间里试的国产刀具越来越多。
毕竟之前的进口刀,一支动辄四五百,国产的只要一百多,算下来一年能省不少钱。
我前前后后试了不下17个国产刀具厂家的货。
说实在的,真有几家做得跟进口的差不了多少,干钢件的寿命能达到进口刀的90%,价格才是一半,确实是良心厂家。
但行业里有个藏了很多年的难题,没人愿意跟客户明说。
就是现在的刀具性能检测,根本没有统一的现场标准。
厂家给你报的参数,全是在实验室理想环境下测的——用全新的机床,主轴跳动2微米,全新的夹具,材料是固定牌号的棒料,测出来的寿命、粗糙度参数好看得很。
可到了我们车间呢?
机床用了10年,主轴跳动有8微米,夹具是自己改的,材料有时候还混点不同批次的料,同样的刀,厂家说能跑8小时,实际在我们车间可能跑3小时就不行了。
更坑的是,现在好多厂家吹自己是“纯国产替代”,结果拿回来一拆,硬质合金棒料是从国外买的,涂层是找外面的代工厂做的,自己就磨了个外形,卖价比正经自己做的厂家贵一倍。
真的是把信息差吃得死死的。
还有现在搞绿色制造,要求车间把原来的油基切削液全换成水基的,减少VOC排放。
好多老的刀具厂家还在做适合油基切削液的涂层,根本不适应新的要求。
刀一碰到水基切削液,刃口就容易长积屑瘤,加工出来的件糙得跟树皮似的,换刀的频率比之前高了一倍。
我在机加工车间摸了20年的刀柄,从来不信什么“行业天花板”“顶级品质”的宣传。
我们车间有句土话。
刀好不好,别在酒桌上听吹,要在切削液泡着的机床上见真章。
管你是进口的还是国产的,管你报价是高还是低,最后就看两个数:一个是刀从装上机床到拆下来换刀的实际时长,一个是拆下来的时候刃口的磨损量是不是在允许的范围内。
那些花里胡哨的广告,全是给不懂行的人看的。
对了,你们车间现在合作的刀具厂家,实际用下来最闹心的是啥问题?是涂层掉得快,还是刃口磨得歪,还是报价的时候说得天花乱坠,真出了问题找不到人售后?
