上个月三号。
嘉善来的客户拉了一卡车废白蜡木板,堵在车间门口。
420张柜门料,刚从新买的四面刨跑出来,每片侧边都带0.2mm的台阶,手划过去喇得慌。
客户脸黑得能滴墨,说找木工机械厂家讨说法,人家拍着胸脯说自己设备定位精度±0.05mm,全是我们操作工没调好。
我蹲下去摸了摸设备底座的导轨面,指腹沾了点没擦干净的锈迹,当场就笑了。
哪是操作的问题?
那床身,连最基本的二次时效都没做。
别光看参数表,床身的“脾气”比啥都重要
现在好多木工机械厂家的宣传页,印得比高端手机的参数表还花哨。
主轴转速12000转,最大吃刀量8mm,定位精度±0.02mm。
看着眼馋对吧?
真等你把设备拉回车间用半年,就知道这些参数全是冷机状态下测出来的“纸面成绩”。
设备的根是床身。这东西要是没处理好,啥高精度都是白搭。
现在行业里两条路线走得泾渭分明。
老派的做法,铸铁床身浇完,直接扔在露天地堆18个月,让金属自己把内应力散干净,再上铣床粗加工,过一遍振动时效,最后精磨导轨面。
新派的快钱玩法呢?浇完的铸铁件在仓库放30天,直接上机床粗加工完就装机,有的为了压成本,干脆用焊接型钢做床身,焊完连退火工序都省了。
算笔账就知道差在哪。18个月的自然时效,光场地占用、资金压占的成本,一台床身就要多掏2300块。那些抢着打价格战的厂家,哪舍得花这个冤枉钱?
行业里有个没人明说的妥协——只要设备刚出厂时,冷机状态下测的精度达标,哪怕用半年床身变形0.3mm,那都是客户自己安装不到位、车间地面不平的问题,和厂家半毛钱关系没有。
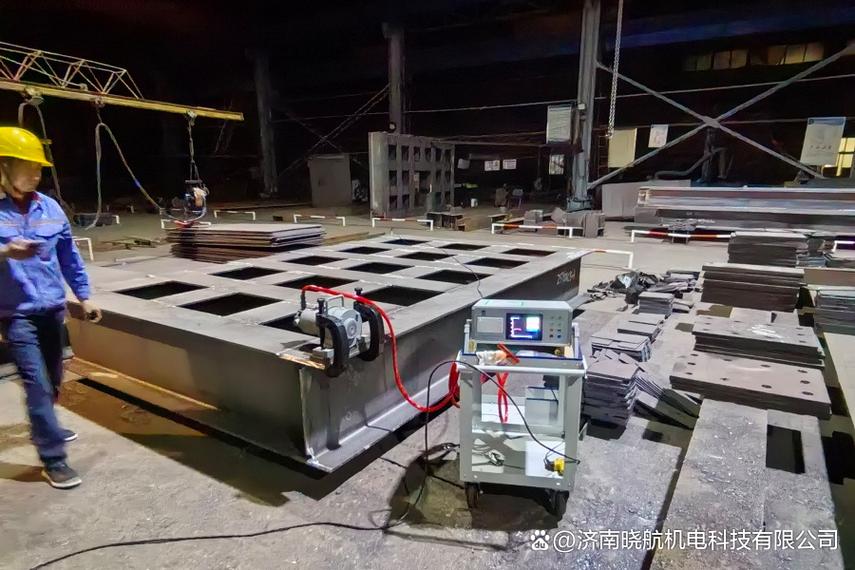
我之前测过同批次的两款床身。做满18个月时效的铸铁款,跑了10年,导轨面的总磨损量才0.08mm。那些只放了30天就装机的,刚拉到客户车间,遇上冬天车间开暖气烘三个月,床身直接歪了,导轨面磨出1.2mm的深沟,跑出来的板全是波浪边,连最基本的直线度都保证不了。
选设备的时候别光盯着主轴参数问。你得拉着销售问三个数:床身的铸铁牌号是多少,时效处理总时长是多少,导轨面的淬火硬度是多少。
靠谱的配置,导轨用GCr15轴承钢,淬火后硬度能到HRC58-62,用个六七年都不会拉荒。图便宜的厂家,用45号钢做导轨,表面淬火硬度刚到HRC40,用不了两年,木渣子磨进去就刮出一道道沟,跑出来的板全是细密的刀痕,做出来的家具连喷漆都盖不住。
同样是买设备,不同行业的需求差得能出两个版本
好多木工机械厂家现在图省事,一套配置打天下。不管你是做高端家具还是做废木托盘,上来就给你推最高配的款,价格翻着倍要。
根本不管你用不用得上。
杭州有个做高端柚木定制的老客户,之前踩过这个坑。他们的产品是要做开放漆的,对板面的光洁度要求极高——哪怕板面上有个0.01mm的振纹,漆喷上去就显出来,客户直接退货。之前图便宜,从一个小厂家买了台开料机,刚用三个月,主轴跳动就到了0.12mm,跑出来的板表面全是细密的振纹,喷完漆整个板面像麻子脸,赔了客户十几万的货款。
后来换设备的时候,我们给他们配了带恒温冷却的主轴,连续跑10个小时,主轴温度才升4度,跳动一直稳在0.02mm以内。现在那台设备用了快5年,跑出来的板手摸上去像镜面,连他们的喷漆工都夸省事。
另一头,山东临沂做建筑模板的客户,需求完全反过来。
他们的原料都是带钉子的杂木,树皮裹着泥,车间一天两班倒连轴转,根本不需要什么纳米级的精度。之前他们脑子一热,买了某大牌的高精度加工中心,觉得贵的就是好的。结果呢?精磨的导轨面太娇贵,木渣子磨进去半个月就刮出深痕,连续跑了12天,主轴进了木渣直接抱轴烧了,光换主轴就花了8000多,停了三天工,损失了十几万的订单。
我们后来给他们换的设备,导轨面加了可快速更换的防尘刮板,主轴用的是11kW的重载款,最大吃刀量能到12mm,哪怕遇到混在料里的钉子崩了刀,主轴也不会轻易抱死。现在那台设备跑了快3年,除了定期换刀片,连个螺丝都没拧过。
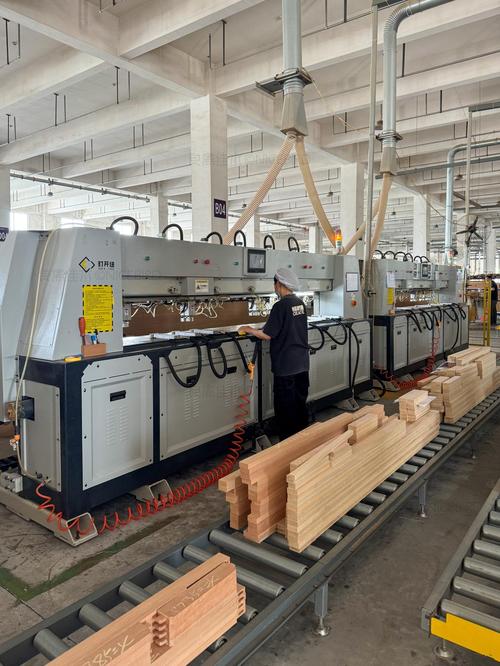
你说这能怪哪个厂家的设备不好?
根本就是需求没对上。好多厂家现在连自己的客户是做什么的都不问,上来就吹参数,吹到你心动为止。真等设备拉回去用不对路,再想退货?门都没有。
喊了这么多年的智能制造,底下藏着不少见不得光的坑
现在但凡去木工机械展逛一圈,十家有八家在喊“无人车间”“智能联机”。
说自己的设备能连MES系统,能自动上下料,能根据板材厚度自动调参数,能全程无人工干预。
听着是挺好对吧?
实际呢?
有个没人愿意捅破的窗户纸——所谓的智能联机,大多是厂家自己做的封闭协议。你买了A家的开料机,就用不了B家的封边机的联机系统,想凑成一条整线,你就得把所有设备都从同一家买。算过账没?同配置的设备,整线打包的价格比单买贵了40%都不止。
你要是想自己凑不同厂家的设备联机?不好意思,人家不开放协议,你连个数据接口都找不到。
还有绿色制造的事。现在要求车间的粉尘收集率要到95%以上,好多厂家的设备,出厂时配的集尘口直径是150mm。实际要达到95%的集尘率,至少得配200mm直径的集尘口才够。
为啥不配大的?
成本高啊。集尘口做大了,设备的外观线条就不流畅,还得多花几十块的材料钱。就给你留个150mm的小口,你自己回去接集尘器的时候,吸力不够,木渣子满车间飞,环保检查不合格,那是你自己集尘系统选得不对,和厂家没关系。
说回进口替代。之前我们车间拆过某德国品牌的四面刨,一台整机要42万。现在国产同配置的设备,只要16万,精度测下来和进口的差不了多少。
但有个问题——国产设备的易损件,比如刀轴的轴承,设计寿命是2000小时,进口的是8000小时。好多厂家宣传的时候,只说自己的精度和进口的一模一样,绝口不提易损件的寿命差。
你算啊。2000小时就得换一次轴承,一次换四个,光零件钱就1200块。一年下来,光易损件的成本就比进口设备多花小一万。
我不是说国产设备不好。我自己就是做国产设备的,我就烦那种吹得没边的。明明差了点东西,硬说和进口的没有任何区别,这不是忽悠人吗?
我在车间泡了22年。
老师傅传下来的话从来没错过:买木工机械,别听销售吹得有多神。你把设备开起来,连续跑俩小时,伸手摸一摸床身的温度,听一听主轴的运转声音,比看十页印得精美的参数表都管用。
毕竟机器是要天天摸、天天用的。好不好,开起来跑两圈就知道。
你们在车间选设备的时候,遇到过最离谱的厂家套路是啥?
