去年开春那回,车间用了8年的密炼机突然抱轴。
整锅1.2吨准备供出去做汽车减震垫的丁基胶直接堵在混炼室里。
拆的时候费了三个多小时,胶料硬得像块砖头,拉出去当废品卖都没人要。当时管设备的张工急得满头汗,给之前买设备的厂家打了七个电话,对方说售后师傅在外地,最快也要第二天下午到。
等到凌晨两点,师傅终于来了,掏出来的备件尺寸偏了0.2毫米,磨了半天才装上,启动的时候机器晃得地面都发颤。
那天我靠在车间墙边抽烟,突然反应过来——平时生产顺的时候,谁会记着给你装设备的橡胶机械厂家是谁啊?只有出故障、赔货款、赶不上交期的时候,你才会拍大腿想,当初选设备的时候怎么没多留个心眼。
别光看参数表,选型时藏着没人明说的妥协
现在市面上做开炼机辊筒的,基本就是两条路。
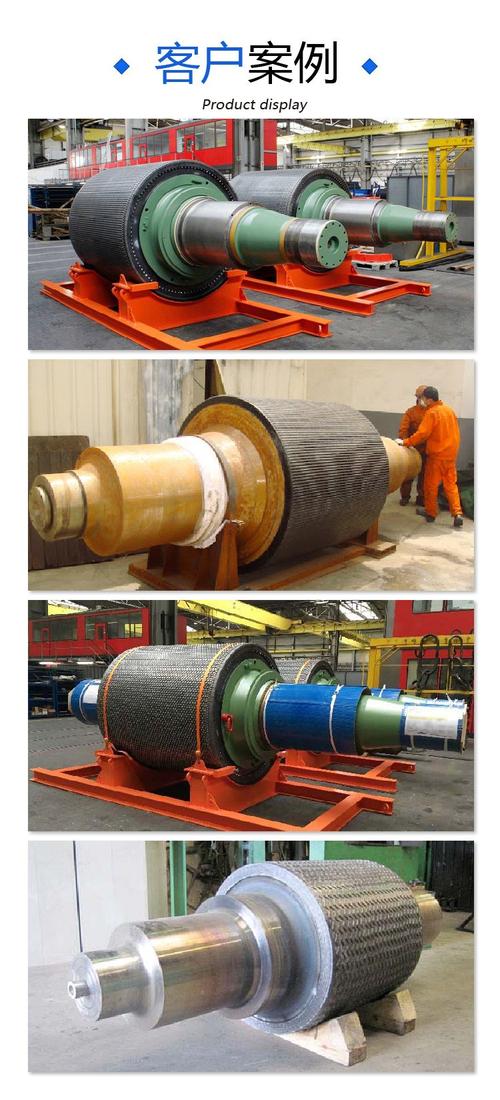
一种是传统的冷硬铸铁辊,辊面硬度大概HS68-75,买的时候整机比合金辊的便宜23%,普通人算算账,觉得挺划算。
但用个3年就得拉荒——就是把辊面磨掉一层,把压出来的划痕、坑洼磨平,每次拉荒要磨掉1.5毫米的硬化层,磨个三次,辊径就缩了小半厘米,两个辊之间的间隙怎么调都不准,混出来的胶料厚薄不均,做出来的产品公差能超出去一倍。
另一种是堆焊硬质合金的辊,辊面硬度能到HS90以上,10年都不用拉荒,耐磨损,混胶的时候哪怕掉进去点小的炭黑结块,也刮不出深痕。但问题也明摆着,整机价格要比冷硬辊的贵3成多,而且一旦辊面被掉进去的金属螺栓、螺母磕出个小坑,根本修不了——堆焊层薄,补焊完了硬度就不对了,只能换整根辊,一根辊的钱就能买半台冷硬辊的开炼机。
这就是行业里不说的妥协。
厂家给你发的宣传册上,从来不会写自己家的上顶栓压力,连续工作8小时之后会掉到多少。他们报的0.6MPa,是液压站刚开机、油温30℃的时候测出来的数,等你连续混炼四五个小时,油温升到60℃,液压油变稀,压力掉到0.45MPa是常事。
压力不够,胶料在混炼室里翻不开,炭黑分散不开,做出来的产品物理性能差15%都算少的。到时候厂家上门,第一句话就是“你们操作不规范,没配独立的液压冷却站”。
你说他错了?
也没错。
但他当初卖设备的时候,怎么不主动说呢?
不同行业的客户,对橡胶机械厂家的要求根本不在一个频道
别以为买橡胶机械就是看价格、看参数,真不是。
之前有个给动力电池厂供密封垫的客户,找我吐槽,说前年贪便宜买了套硫化机,热板是普通的铸钢加热管的,上下模温差能到12℃。
压出来的密封垫,靠近热板加热管的地方胶料过硫,边缘的地方欠硫,拿去做耐老化测试,1000小时之后拉伸强度掉了40%,整批20多万的货被退回来,赔了供应商80多万的违约金。
后来换了专门做新能源配套的橡胶机械厂家,人家的热板是钻了均匀的导热油孔的,每个孔的间距控制在8厘米以内,上下温差能压到2℃以内,而且开合模的速度能精准调到0.05米/秒,不会因为开太快把胶料冲出去形成缺胶。
这钱花得,客户说虽然贵了点,但再也没因为质量问题被退过货。
还有个做矿山输送带的老板,之前买的挤出机,螺杆长径比是12:1的,用来压覆盖胶的时候,胶料在机筒里停留时间太短,和帆布层的粘接力不够,做出来的输送带用半年就分层,客户投诉不断。
后来换的厂家,直接把螺杆长径比做到18:1,在机筒的压力段加了个真空排气口,把胶料里裹着的挥发分、空气都抽干净,现在做出来的覆盖胶,和帆布的粘接力能到12N/mm,比国标要求的8N/mm高了快一半,现在都能接大型露天矿的长期订单。
说起来好笑,上次有个做食品级硅胶奶嘴的客户,想找我推荐设备,我把做新能源硫化机的厂家联系方式给了他,人家厂家直接说做不了。
不是精度不够。
是他们家设备接触胶料的部位,用的密封件全是普通丁腈橡胶,过不了食品级检测,得全换成硅橡胶密封,还要在出料口加个强磁选器,防止金属杂质混进硅胶里,光这一套改造,价格要涨18%。
客户一开始还觉得厂家太较真,直到他之前买的便宜设备,因为混进去一点铁屑,被海关扣了一整柜的货,损失了二十多万,才跑回来找我拍大腿,说早知道当初多花点钱,也不至于吃这么大的亏。
喊了好几年的智能制造、进口替代,背后藏着没人愿意揭的疤
这几年跑展会,见多了吹得天花乱坠的橡胶机械厂家。
一进展厅,大屏幕上放着炫酷的宣传片,说自己的设备是“全球领先的智能密炼系统”,能远程监控胶料的门尼粘度,能自动调整混炼时间和上顶栓压力,算下来能省10%的人工,提15%的效率。
我凑近了看,不就是在原来的老设备上,装了几个温度、压力传感器,接了个触摸屏到PLC上吗?就这一套,卖的时候要比普通设备贵10%。
真用起来,那个所谓的智能系统,连胶料里的炭黑分散度都测不准,还不是得靠老工人伸手掏出来一块胶,靠手感判断混炼到什么程度。
还有喊了好多年的进口替代。
之前我们车间用的进口密炼机,一套320万,现在国产同规格的,只要120万,宣传册上的参数写得一模一样,甚至比进口的还好看。
但用了才知道,国产设备的转子密封件,连续用3个月就开始漏胶,进口的密封件能用2年;国产设备的温控系统,波动范围能到±5℃,进口的能稳在±1℃。算下来,虽然买设备省了200万,但是每年换密封件、调参数、因为温控不准出的次品,加起来一年要亏十几万,三年下来省的钱全造没了。
最让人闹心的,是现在的设备验收标准,还是2015年出的老版本。
根本没跟上现在的新材料要求。
比如现在做新能源用的氟橡胶、硅橡胶,混炼的时候要求的分散度精度,老标准里连提都没提。好多厂家拿着盖着章的老标准合格报告,就敢把设备卖给做新材料的客户,等客户买回去才发现,混出来的胶料根本达不到性能要求,找厂家理论,人家两手一摊,说我是按国标验收的,你当初没提特殊要求啊。
还有那些吹自己是绿色制造标杆的厂家,说自己的设备VOCs排放达标,结果就是在密炼机的投料口加了个抽风罩,把废气抽到管道里,至于你后面要不要上活性炭吸附装置,要不要做废气处理,人家根本不管。等环保检查的时候,你排出去的废气浓度超标,十几万的罚款,全是你自己掏。
说实话,我不是反对国产设备。
谁都想支持自己家的产业,谁都不想花大价钱买洋人的东西。但现在好多厂家,一上来就吹自己的设备比进口的还好,价格只有一半,真到用的时候,各种小毛病不断,耽误生产的损失,比买设备省的钱多十倍都不止。
我见过最离谱的一个厂家,给客户装的硫化机,温控传感器装在离热板10厘米的机架上,测出来的温度比热板实际温度低15℃,客户按着这个显示的温度调参数,压出来的胶料全是欠硫的,找过去理论,安装师傅还振振有词,说传感器的位置是按设计图装的,没毛病。
合着设计图错了,也是客户的问题?
我们车间干了30年的老主任,常说一句话:选橡胶机械厂家就像找一起搭伙过日子的人,别光看他穿得光鲜亮丽,说话好听,得看遇到事的时候,他会不会撂挑子跑了。
毕竟你买的不是一堆铁疙瘩,是接下来五六年、七八年的生产底气。
对了,你们车间有没有遇到过那种吹得天花乱坠,实际用起来一塌糊涂的橡胶机械厂家?你们觉得现在国产的橡胶设备,最该补的短板到底是什么?
