去年入秋的一个早班,我正蹲在机床边擦游标卡尺,隔壁冲床突然哐当一声巨响。
320个刚压好的铝合金散热片,全被定位块刮出了一道深0.2毫米的印子。
品控的小周蹲在地上,脸白得跟车间墙上的石灰似的。
送这批货的治具厂家之前拍着胸脯说,定位精度能稳定在0.05毫米以内,结果装上去跑了不到200件,定位块的固定螺丝就松了。
算下来,光是报废的料钱就快2万。
那时候我才反应过来,治具这东西,平时在车间里跟空气似的,没人会多瞅一眼,一出事,全是能扎进肉里的窟窿。
别光盯着检测报告,藏在材料里的猫腻才是真坑
很多人找治具厂家,第一反应就是拿对方给的精度报告对标,差个0.02毫米都要砍半天价。
真的没必要。
我见过太多厂家,磨床磨出来的定位面,在检测室里测着精度丝毫不差,拉到车间跑上三天,精度飘得能让你怀疑人生。
就拿最常用的两种定位块材料说吧。
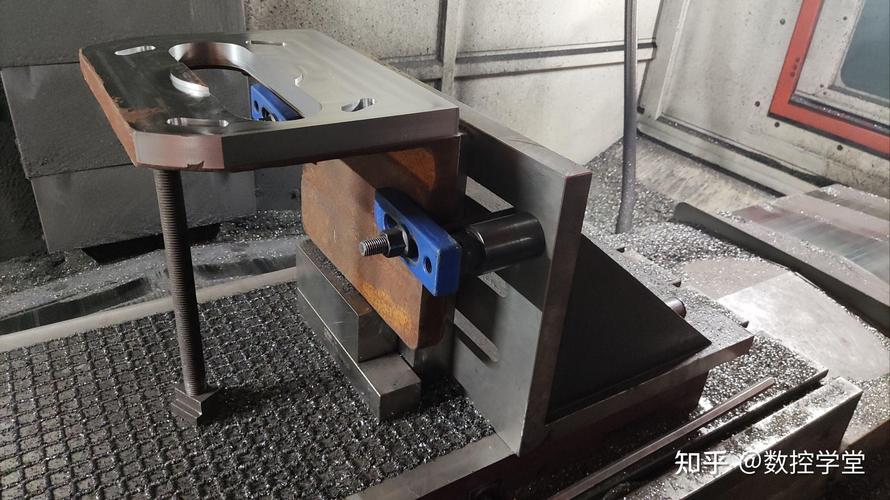
一种是45号钢淬火,硬度能到HRC58,正常用的话,12万次定位循环都不会掉精度。缺点也明显,死沉。装在立式加工中心上,两个小伙子抬着都费劲,稍不注意就把工作台的T型槽磨出深印子,后续换型的难度直接翻一倍。
另一种是6061铝合金做硬质阳极氧化,重量只有钢的三分之一,一个普通女工就能单手拆装,换型时间能直接省40%。
说到这就得提行业里没人明说的妥协了。
很多小治具厂家为了压成本,根本不做硬质阳极氧化。就喷一层普通的黑色氧化膜,外观跟正经的硬质氧化件没任何区别,拿到手测的时候,硬度、平整度全达标。
实际呢?
正常硬质氧化的膜层厚度能到50微米,耐磨次数至少3000次不会磨出凹痕。偷工减料的普通氧化膜,厚度才10微米,跑个一千多次,定位面就磨出了深浅不一的印子,精度直接飘0.3毫米,连最基础的定位要求都达不到。
还有更绝的。
正规流程里,治具加工完必须上跑合台连续跑8个小时,反复开合、定位、松开,把材料内部的应力全释放干净,不然装到机床上,受车间温度变化、切削液浸泡的影响,不出半个月就会变形。
小厂家哪有这闲工夫。
磨完就喷漆发货,交期能比大厂快整整一周,报价还能低30%。等你发现精度飘了,人家早就接下下一个单子了,电话打过去,要么说你操作不当,要么说你车间温度没控制好,扯皮都扯不完。
真坑。
不同行业的治具,根本不是一套逻辑
我之前遇过一个特别有意思的事。
一个做汽车底盘件的老板,拿着自己厂里的焊接治具图纸,找了个专做3C电子治具的厂家报价,对方报的价比平时低一半,还说自己精度高,能做到0.01毫米。
老板当场就签了合同。
结果治具拉到车间,焊了不到50件,整个治具就歪了。因为做3C的厂家根本不知道,汽车焊接的焊枪推力能到20公斤,治具的加强筋要是做薄了,根本扛不住那个力道。
真的是隔行如隔山。
就拿3C电子的治具来说,我们之前给本地的耳机代工厂做过一批组装治具,要求特别细。首先是定位精度要到0.02毫米,毕竟耳机盒的装配缝隙不能超过0.03毫米,不然消费者一眼就能看出来。其次是接触工件的面,绝对不能有硬点,不然高光面的耳机壳一压就是个白印子,整批货都得返工。
之前找的那家治具厂家图省事,直接用普通POM材料做接触面,结果做了500件,就压出了17个带印子的壳子,客户直接把整批货退了。后来换的老厂家,专门在接触面上贴了0.3毫米厚的磨砂硅胶垫,定位销的边角全做了R0.5的圆角,连续跑了3万件,连个划痕都没出。
再看汽车零部件的场景,要求完全是反过来的。
之前给一个摆臂供应商做焊接治具,要求是什么?首先要扛得住1200度的焊渣飞溅,不能被烧得变形。其次刚性要够,焊枪推上去的时候,治具的整体晃量不能超过0.05毫米,不然焊出来的螺栓孔位偏差超过0.5毫米,根本装不到车上去。
有次一个小厂接了这个单子,看着钢板用得够厚,实际内部的加强筋偷工减料,焊到第100件的时候,治具的定位点直接偏了1.2毫米,87个摆臂直接报废,光赔料钱就掏了14万,连治具的成本都没赚回来。
对吧?
你要是拿做汽车治具的思路去做3C的,全是硬疙瘩,刮得工件全是印子;拿做3C治具的思路去做汽车的,焊两次就变形,根本扛不住力道。
不是治具厂家水平不行,是很多人根本不知道,治具从来不是通用的铁架子。
喊了这么久的智能制造,藏着不少没人说的坑
现在逛工业展,十个治具厂家有八个在喊自己做的是智能治具、快换治具,带传感器、能联网,报价比普通治具贵两倍都不止。
说实话,我不是说这东西不好。
我们厂去年上了一套带压力传感器的加工治具,之前工人偶尔会没把工件放到位就开机,轻则刮花工件,重则打坏刀具,一次撞机修刀具的钱就大几千。自从换了这套带检测的治具,只要工件没夹到位,机床根本启动不了,半年下来没出过一次撞机事故,算下来省的钱早就把治具成本赚回来了。
但行业里有个没人愿意公开说的难题——所有智能治具的接口根本没有统一标准。
你买A厂家的智能治具,数据接口是自己私有的,跟厂里的MES系统根本连不上,采集到的夹紧压力、定位状态数据,导不出来,也存不上。花十几万买的治具,最后那个传感器就当个亮灯的摆设,还是得靠工人凑过去看有没有夹到位。
更有甚者,很多小厂家跟风做智能治具,就是在普通治具上粘个几块钱的接近开关,外面包个金属壳,就敢喊自己是数字化治具,报价翻三倍。你问他要数据接口,他说我们后续升级,升级个鬼。
谁遇谁知道。
还有进口替代的事。
之前我们做航空配件的定位治具,全是从德国买,一套要32万,交期整整6个月。去年找国内的治具厂家做,一套才8万,交期1个月,用了快一年,精度跟进口的没差多少。
但有个特别闹心的问题。
进口治具上的易损件,比如定位销、复位弹簧,全是通用标准件,坏了随便找个五金市场就能买到,几块钱一个。国内厂家做的治具,所有零件都是自己开模做的非标件,你坏个弹簧,必须找原厂家买,一个弹簧卖你50块,还得等一周发货。
要是哪天这个厂家经营不善倒闭了,这几十万的治具,直接就成了搬不动的废铁。
我师傅在车间干了30年,当年跟我说过一句土话。
“治具好不好,别在办公室测,要在铁屑堆里滚三天。”
什么意思?
就是别拿着检测报告吹得天花乱坠,你把治具装到机床上,连续跑三个班,看看掉不掉精度,卡不卡料,工人换型的时候好不好搬,会不会被铁屑磨得动不了,那才是真的好治具。
我跟治具厂家打了22年交道,踩过的坑能从车间门口堆到厂门口。
从来没有什么完美的治具,也没有什么万能的厂家。
你们厂里最近一次因为治具出的批量报废,是找的哪家做的?最后是怎么解决的?
