凌晨两点十七分,手机炸了。
是夜班的值班长打来的,声音都劈了:”张哥,漏炉了!半炉6063铝水顺着线圈往下滴,地面都烧冒烟了!”
我套上衣服骑电动车往车间冲,风刮得脸疼。到地方一看,那台去年贪便宜买的2吨熔炼炉,炉衬才用了47炉,正常打了好炉衬的2吨炉,至少能扛120炉。水已经顺着漏的地方泼上去了,滋滋冒白汽,铝水凝固在地面上,硬得像块黑石头。
当时真是拍大腿骂娘。
省那十二万买的小厂炉子,光停线清理、重新打炉衬、烘炉,整整三天没开炉,损失的产值都够再买半台正经炉子了。那家当初拍着胸脯说”炉衬寿命保150炉”的销售,后来电话都不接了。
摸透3个硬数,跟熔炼炉厂家谈价才不会被坑
别跟那些销售扯什么”智能操控””远程运维”,先把三个硬参数问清楚,对不上的直接pass。
感应线圈的铜管壁厚,正经做了十几年的熔炼炉厂家,用的铜管壁厚不低于4.5mm。那些偷工减料的,给你用3mm甚至更薄的铜管,外观看着差不多,实际扛不住高频电流的长期冲刷,用个12个月左右,铜管就被烧薄到穿洞,漏炉概率直接翻三倍。
再问炉体的最大倾斜角度。很多厂家说自己的炉子能倾转,能倒完料。实际你得问,是不是115度的倾斜角。那些只做90度的炉子,到最后剩个百八十公斤的余料,得人拿长勺子伸进去掏,一千度的铝水溅出来,轻则烫个疤,重则出安全事故。
还有冷却水的进水温度控制逻辑。正经厂家会在进水口装温度传感器,强制要求进水温度不低于30℃。夏天车间温度高,冷却水从冷却塔出来才20多度,直接通到线圈上,外壁就会结露,泡坏绝缘层,用半年就短路跳停。那些小厂根本不给你装这个传感器,等线圈烧糊了,就说你平时不注意维护。
现在主流的炉子分钢壳磁轭和铝壳两种,各有优劣。
钢壳的比同容量的铝壳贵20%左右,好处是磁轭能把90%以上的磁场牢牢拢在炉腔里,不会往外面散。站在炉子旁边待半小时,裤兜里的螺丝刀、扳手不会莫名其妙发烫,炉衬因为受热均匀,寿命能长30%。缺点是重,搬一次得用5吨的叉车。
铝壳的轻,便宜,适合经常要换生产场地的小作坊。但磁场散得厉害,之前我见过一个小作坊的老板,夏天穿个短裤站在铝壳炉旁边操作,腿上的汗毛都被感应电流烤焦了,炉衬烧不均匀,平均四五十炉就得重新打衬,算下来长期成本比钢壳的还高。
这里说个行内人都知道、但没人会跟客户明说的妥协。
很多厂家给你报的是”全磁轭钢壳炉”的价,实际发货的时候,磁轭用的硅钢片厚度从规定的0.35mm,偷偷换成0.5mm的。外观重量差不了多少,但是漏磁能多20%,炉衬寿命、能耗都会受影响。你买回去刚用的头两年根本察觉不出来,等问题出来了,人家早就把责任推到你”打炉衬手艺不行””操作温度太高”上。
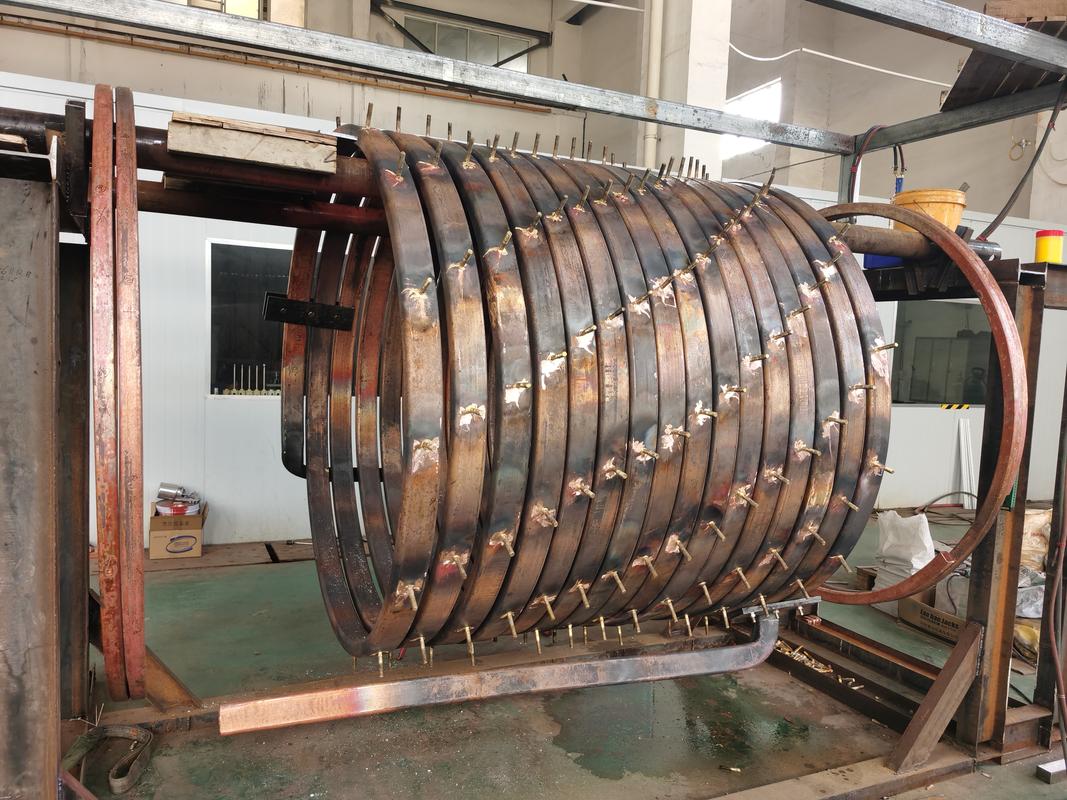
前几年帮隔壁汽配厂验厂,那家熔炼炉的销售拍着胸脯说自己是加厚全铜线圈,结果我们拿游标卡尺一量,最薄的地方才2.7mm。当场给销售干沉默了,灰溜溜地把报价单改了回去。
找熔炼炉厂家,不同行业的要求根本不通用
别觉得随便找个能化铝化铁的厂家就能干所有活,差远了。
就说现在做光伏高纯硅料的客户,要求跟普通的铝加工完全不一样。硅料里的铁含量只要超过10ppb,拉出来的硅片发电效率直接掉1个百分点,整批料就废了。
前年跟镇江的一家光伏材料厂聊天,他们之前图省事,找了个做通用铝熔炼的厂家做炉子,炉衬里为了增强强度加了钢纤维。结果第一炉化出来的硅料,测出来铁含量37ppb,整整20吨料,直接报废,损失了快两百万。后来换了专门做光伏级熔炼炉的厂家,炉衬全用高纯度石英砂,连钢纤维都不加,线圈外面的屏蔽层用的是无铁的316不锈钢,才把铁含量压到5ppb以内,刚够生产要求。
再说说做挖机斗齿、破碎机锤头的耐磨铸件厂,要求又是另一套。他们化的是高铬铸铁,熔炼温度要到1620℃以上,还要频繁撇渣、倾转倒料,对炉体结构的刚性要求特别高。
我们本地有个做工程机械配件的小老板,之前图便宜,找了个做铝熔炼的厂家做了台1吨的铁水炉。结果连续用了三个月,炉体的旋转轴因为长期被高温烤着,润滑脂都烤干了,直接抱轴。一整炉1600℃的铁水倒不出来,硬生生凝固在炉子里,最后花了两万多人工,拿风镐凿了三天才清干净,光耽误的交期,赔了客户十几万的违约金。
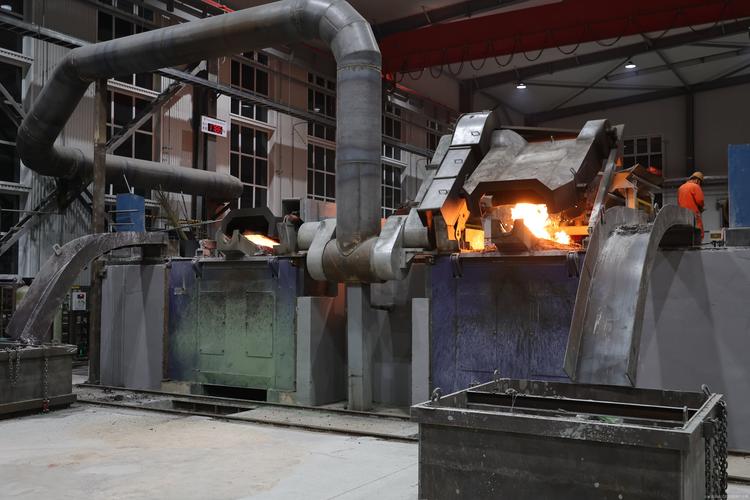
你说这是炉子质量差吗?也不全是。人家本来就是做铝熔炼的,设计的时候根本没考虑长期扛1600℃的高温,轴的材质选的就是普通45号钢,你让他扛铁水的温度,他当然扛不住。
现在的熔炼炉厂家,都在卷什么,又藏了什么猫腻
现在去参加行业展会,一圈的熔炼炉厂家都在吹三个东西:智能制造、绿色低碳、进口替代。
说智能制造的,都给炉子装了传感器,能在手机上看温度、看冷却水压力,出了问题自动报警,不用人24小时守在旁边。说绿色低碳的,都加了余热回收装置,把炉体散出来的热量收集起来,烧热水给车间洗澡、给办公区供暖,一年能省个十几万的燃气费。说进口替代的更实在,之前那些做精密合金、高温合金熔炼的炉子,全是德国、日本的牌子,一台300公斤的炉子要卖两百多万,现在国内几个做了十几年的厂家,做出来的炉子温度控制精度能到±2℃,跟进口的差不了多少,价格才一半,很多航空航天的配套厂都开始换国产的了。
但这里有个没人愿意公开说的问题。
现在执行的熔炼炉能效标准,是2019年定的,检测的时候只测炉子空载的能耗,根本不测实际带料熔炼的真实能耗。很多厂家为了过检测,空载的时候把线圈的匝数、频率调得特别合理,一上料实际生产的时候,能耗比标称的高30%。用户买回去才发现,怎么每个月的电费都比当初算的高一大截,找厂家,人家就说你炉衬打不好,你操作温度太高,反正跟设备没关系。
更夸张的是,现在很多厂家宣传自己的熔炼能耗能到500度电/吨铝,实际我在车间测了20多台正经厂家的设备,连续生产的时候能做到600度电/吨铝的,都算行业头部水平。那些吹500度的,全是拿实验室里的理想数据糊弄人,根本没法在连续两班倒的生产线上复现。
我干这行快22年了,常跟车间的小年轻说,炉子好不好,别听销售吹得天花乱坠,拿个红外测温枪在旁边站三天,看炉壁的温度匀不匀,算一下每化一吨料要多少度电,比什么盖了章的检测报告都管用。
毕竟那些检测报告,都是在实验室里打出来的,车间里的灰尘、连续生产的高温、偶尔的电压波动,才是考验炉子的真家伙。
你们车间现在用的熔炼炉,实际生产的电耗跟当初厂家报的数差多少?有没有踩过什么让人窝火的坑?
