2026-10-23 15:12:54 分类:商机
就上个月17号,早班刚开线。
304的板折完就裂,顺着焊缝扯了半米长。
质检小妹举着板子跑过来,脸都白了。
就是上个月刚从外地某不锈钢加工设备厂家拉回来的新折边机——宣传页上写着”伺服驱动零应力折弯”。
结果一开机,上模的压力偏了0.3个兆帕,1.5mm的板直接压出暗伤,折的时候直接脆断。
我蹲在设备边上摸那导轨,油膜厚得能粘住纱布。
就知道这厂家的装配根本没做跑合。
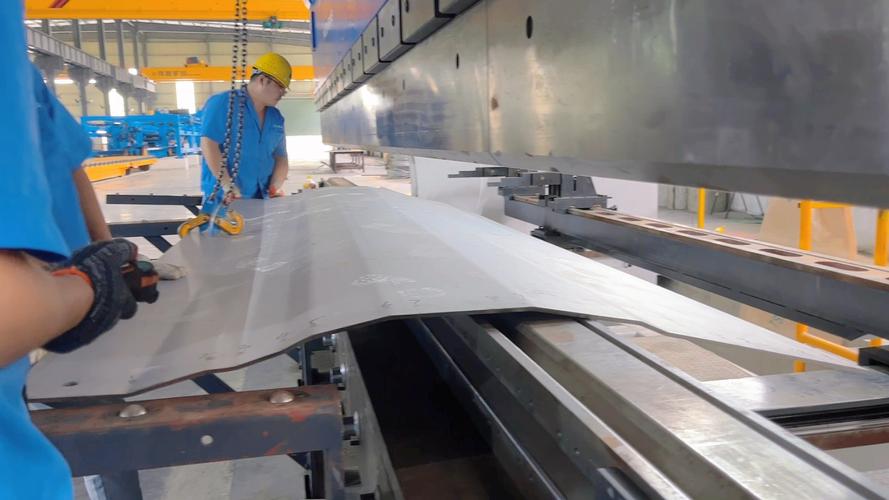 不锈钢车间折边机压裂304钢板现场
别光看参数表,设备里藏的猫腻比你想的多
我跟设备打了20年交道,选设备从来不信厂家给的纸面参数。
就说剪板机,厂家宣传页上标着**标称±0.02mm的滑块重复定位精度**,实际装完跑3个月,导轨磨损量能到0.08mm。
这差的数哪来的?
现在主流的剪板机就两条技术路线:一种是国产常用的直线导轨方案,一种是传统的硬轨刮研方案。
硬轨的好处是啥?以前老款的设备,**刮研接触点每平方厘米12个点**,用15年都不飘,加工不锈钢的时候扛得住高摩擦。
但是造价贵啊,同吨位的硬轨折弯机,**比直线导轨款贵差不多40%**。
别信。
厂家跟你说”全伺服驱动,终身免维护”,实际那导轨的润滑管路,内径才2mm。
不锈钢加工的时候铁屑多,堵了都不知道,等你发现的时候,导轨已经拉荒了。
厂家就推说你”日常维护不到位”,根本不提自己管路设计偷工减料的事。
这就是行业里心照不宣的妥协:为了把设备价格压到客户的心理价位,把能省的地方全省了,反正验收的时候是空载测精度,一上料出问题,全算客户使用不当。
 不锈钢折弯机硬轨刮研接触点检测现场
不同行业的活,对设备的要求根本不是一回事
不是说你买台万能设备,啥活都能接。
之前有个做乳制品设备的老客户,要给牛奶厂做输送管路,找厂家要了台等离子切管机。
要求切完的管口粗糙度Ra≤1.6,不能有氧化层,不然焊完管路里挂奶垢,过不了食品级审核。
他一开始图便宜,找了个小厂家的设备,切完的管口氧化层厚得像锅巴。
磨了三个班才处理完,耽误了整整一周交期,赔了客户两万多。
后来换了家专门做食品级加工设备的厂家,人家的等离子头带了水冷保护,切的时候**氮气流量开到15L/min**。
切完的管口亮堂堂的,根本不用二次打磨。
还有做建筑幕墙的客户,去年接了深圳的高楼项目,要做2.5mm厚的316L镜面装饰板。
要求折边不能留压痕,表面不能有划痕,不然装到外墙上,太阳一照,印子特别明显。
之前找的厂家配的下模垫是普通橡胶板,折完一道黑印,抛都抛不掉。
后来换的设备厂家,专门给下模配了可换的聚氨酯衬垫,压力调到刚好够折弯不回弹。
折完的板子连个印子都没有,客户验收的时候直接签了字。
现在喊的智能制造、进口替代,坑也不少
好多不锈钢加工设备厂家都在推”无人车间””AI视觉检测”,说能自动识别加工缺陷,不用人盯着。
我上个月去看了个厂家的现场演示,那AI系统对着一块带明显划痕的板,愣是识别成”合格”。
原因是训练模型的时候拿的都是实验室里的干净样板,实际车间里有铁屑、有油污,识别准确率能到60%就不错了。
说个行业里不愿公开的难题:现在的设备精度检测标准,还是10年前定的。
根本没有针对高硬度不锈钢的专项要求——比如现在常用的2205双相钢,硬度比普通304高30%。
但是好多厂家还是按304的加工标准做设备机架,机架壁厚才12mm。
一上料加工,振动得厉害,加工出来的工件尺寸公差能飘出0.5mm,根本达不到精密加工的要求。
更有意思的是,现在好多厂家打进口替代的旗号,说核心部件都是纯国产,价格比进口的便宜一半。
拆开看就知道,伺服电机还是从旧进口设备上拆下来的翻新货,用个半年就抱轴。
找售后,人家说”国产件就是这个水平”,你连说理的地方都没有。
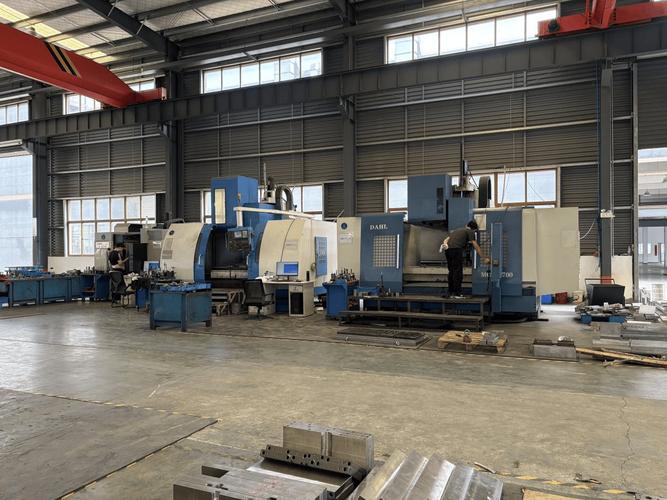 不锈钢加工车间智能数控设备运行现场
我在车间待了20多年,从来不信什么”顶级设备””行业标杆”。
老师傅传下来的话:买设备别听厂家吹得天花乱坠,拉到你车间里,拿你自己常用的板,开你平时最常用的吃刀量,跑三个小时不晃,才算数。
别管什么数控系统多先进,什么AI功能多花哨,能稳定把活干出来,不耽误交期,就是好设备。
对了,你们平时跟不锈钢加工设备厂家打交道的时候,遇到过最离谱的偷工减料是啥?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟不锈钢加工设备厂家打了20年交道,我踩过的坑比车间走的路还多
文章链接:https://www.yxqcspc.com/18467/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
