去年11月那个夜班,我到车间的时候,空气里全是35CrMo烧到1200度的硫磺味。
400吨快锻机卡着。
刚送进去的坯料卡在模腔里,滑块压到一半不动了,液压站的压力表指针晃在12MPa的位置,抖得厉害。
车间主任蹲在边上抽烟,烟蒂扔了一地,说去年贪便宜找的那家锻压设备厂家,拍着胸脯说能扛连续16小时满负荷,结果连8小时都没撑到。
一整根料,算上加热的电费、人工,小两万块,全废了。
别光看参数表,锻压设备的骨头缝里全是厂家的小心思
干了这么多年,我见过太多采购拿着参数表比来比去,最后选了个报价最低的,回来用半年就哭。
就拿同样标500吨公称力的快锻机说,正经做了十几年的厂家,主立柱的机架壁厚是85mm,那种河北小作坊出来的,能给你做到58mm——看着外形尺寸一模一样,机架的刚性差了快40%,锻硬料的时候晃得跟筛子似的。
还有滑块的导向长度,好设备是滑块总高度的1.2倍,差的只有0.6倍,导向间隙留0.2mm,锻出来的坯料歪歪扭扭,后续机加工都得费老劲。
液压系统的建压时间更有意思,正经厂家能做到0.2秒,小厂的能慢到1.2秒,同样打一下坯料,人家已经压完抬滑块了,你这边压力还没上来。
现在大家都在说两种技术路线,传统阀控泵系统,和炒得火热的伺服直驱系统。
阀控的好处是什么?耐造。换个密封件几百块,坏了随便找个机修工就能拆了修,就是空载能耗高,能到额定功率的30%,长期干下来电费不少。
伺服直驱的空载能耗只有5%,滑块定位精度能到0.05mm,就是贵,同吨位的比阀控的贵35%,最闹心的是伺服模块坏了,你自己拆不了,得等厂家的工程师从几百公里外赶过来,一次上门费就大几千,配件还得等一周。
这里就要说行业里没人主动提的妥协了。
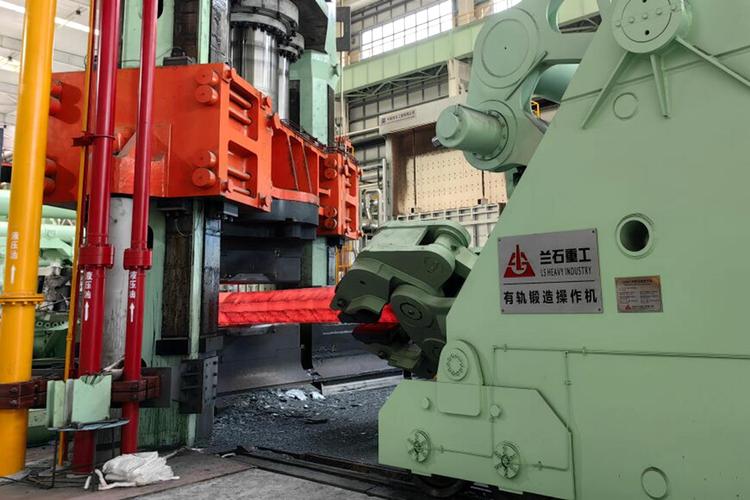
很多厂家宣传册上印着“全伺服高效系统”,吹得天花乱坠,实际上所谓的全伺服,只有主缸是伺服驱动,侧缸、顶料缸全是最普通的阀控,算下来整体能耗只降了12%,离宣传的30%差得远。
你去问销售,人家就打太极,说“后续可以升级”——等你把设备买回去,升级的钱能再买半台设备。
不同行业的活儿,锻压设备厂家的配置差出半台设备钱
很多人觉得,同吨位的设备不都一样?
大错特错。
就说做工程机械结构件的客户,要的是挖机斗杆、装载机摇臂的锻坯,尺寸差个10mm根本没人在意,反正后续机加工要铣掉一层。这种客户找过来,厂家给配的都是普通国产光栅尺,滑块导向间隙留0.15mm,液压系统用普通定量泵就行,连过载保护的传感器都选最便宜的,整台设备的采购价能压到最低。
之前本地一家做挖机配件的厂,2009年配的315吨快锻机,当时花了48万,现在还在车间哐哐干,每年就换两次密封件,滑块上的漆都掉得差不多了,刚性一点没差。
要是换做做航空钛合金紧固件的客户,那要求就完全变了。
钛合金一公斤就一百多块,锻出来的坯料尺寸误差超过0.3mm,后续铣掉的都是白花花的钱。这时候厂家就得把滑块导向间隙压到0.02mm以内,配进口的高精度光栅尺,液压系统的建压时间得压到0.15秒,还要预留模具温度监测、MES系统对接的接口,光这些附加配置,就能比之前的工程机械版贵20多万。
去年苏州一家做航空紧固件的厂来找我吐槽,说之前贪便宜买的别家锻压设备厂家的400吨精锻机,锻出来的坯料误差有2mm,每公斤钛合金要多铣掉15块的料,一年下来光料损就亏了200多万,算下来还不如当初多花30万买个靠谱的配置。
吹得天花乱坠的智能制造,藏着个没人敢公开的雷
这两年国内的锻压设备厂家确实进步快。
之前1000吨以上的大吨位快锻机,全是德国、日本的牌子,一台大几千万,现在国内厂家做的,价格只有进口的三分之一,精度能达到进口设备的90%,不少之前买进口设备的老厂,现在改造都选国产的,这是真的实在。
还有带能量回收的液压系统,滑块往下压的时候,把重力势能转化成电能回送到电网,一年下来电费能省20%,不少电费贵的地方,两三年就能把改造的钱省回来。
但是有个雷,全行业都在装糊涂。
现在所有新出的设备,都要配物联网模块,把运行数据传到厂家的云平台,说是方便远程运维、预测性维护。实际上呢?
很多厂家的云平台连等保三级认证都没有,后台防护弱得很。去年南方有个做汽车轮毂的厂,就是因为设备的云平台被入侵,黑客把设备的锻造压力参数改了,一炉200多件轮毂全裂了,直接损失300多万,最后厂家赔了100万就了事,对外半个字没提。
更闹心的是,现在根本没有统一的标准,规定哪些数据能传,哪些不能传,传的时候要加密到什么程度。
很多厂家为了省远程调试的事,直接把设备的控制权限开放给了云平台——等于你花几百万买的设备,总钥匙还攥在厂家手里,哪天人家系统升级出个bug,你的设备停在那里,你自己都开不了。
上周我去老厂车间转,看到那台抱轴修好的快锻机,师傅们还是按老规矩干,每次开机先空跑30分钟,把液压油的温度升到40度再上料。
老师傅常说,“锻压设备不看广告看疗效,能扛重活、不闹幺蛾子的,就是好厂家”。
毕竟你买的是生产工具,不是摆在展厅里的参数模型。
对了,你们车间现在用的设备,是哪家锻压设备厂家出的?用着最闹心的毛病是什么?
