上周三晚班,我正蹲在机床旁边擦导轨,突然听见小李在冲压区扯着嗓子喊。
我跑过去一看。
那台用了8年的200吨单柱液压机,正卡在半道上——滑块悬在离工作台12公分的位置,下面压着三个刚校好的变速箱壳体,全裂了。
赶紧查原因。
比例阀的阀芯卡了。
找售后?
哦豁。
那个卖机的厂家,早在3年前就换了招牌,现在专门做直播带货卖家居小百货,根本找不到人。
最后还是我们车间自己拆了阀,找配件凑了半天,才把机修好,那批废件赔了客户两万多。
你看,平时单柱液压机厂家的存在感真的低——机好好转的时候,谁会记得卖你机的人是谁?等出了故障找不到人的时候,才知道当初选厂家的时候省那几万块,全是给自己挖的坑。
选单柱液压机厂家,别光听销售吹牛皮
我见过太多销售,见了面就说我们的机是德国技术,精度能到头发丝的1/5,价格比同行便宜10%。
别信。
挑厂家先摸三个硬数,数不对的,说再多都没用。
第一个数,滑块的重复定位精度,正经做工业场景的厂家,能做到空载下±0.02mm,带额定载荷下不超过±0.05mm。
那些吹自己能到±0.01mm的,要么是实验室里的专用机,要么就是根本没测过,张嘴就来。
第二个数,液压缸的长期稳定工作压力,别信铭牌上标的31.5MPa额定值。
那是极限值,实际长期用能稳定在25MPa,连续开8小时不渗油、不温升超过40度的,就算良心。
我之前碰过个小厂的机,液压缸用的是劣质无缝管,壁厚差了2mm,连续开3小时,油温就飙到65度,密封圈直接烤化,漏的油把工作台泡得能当镜子照。
第三个数,机身焊接后的应力消除时长。
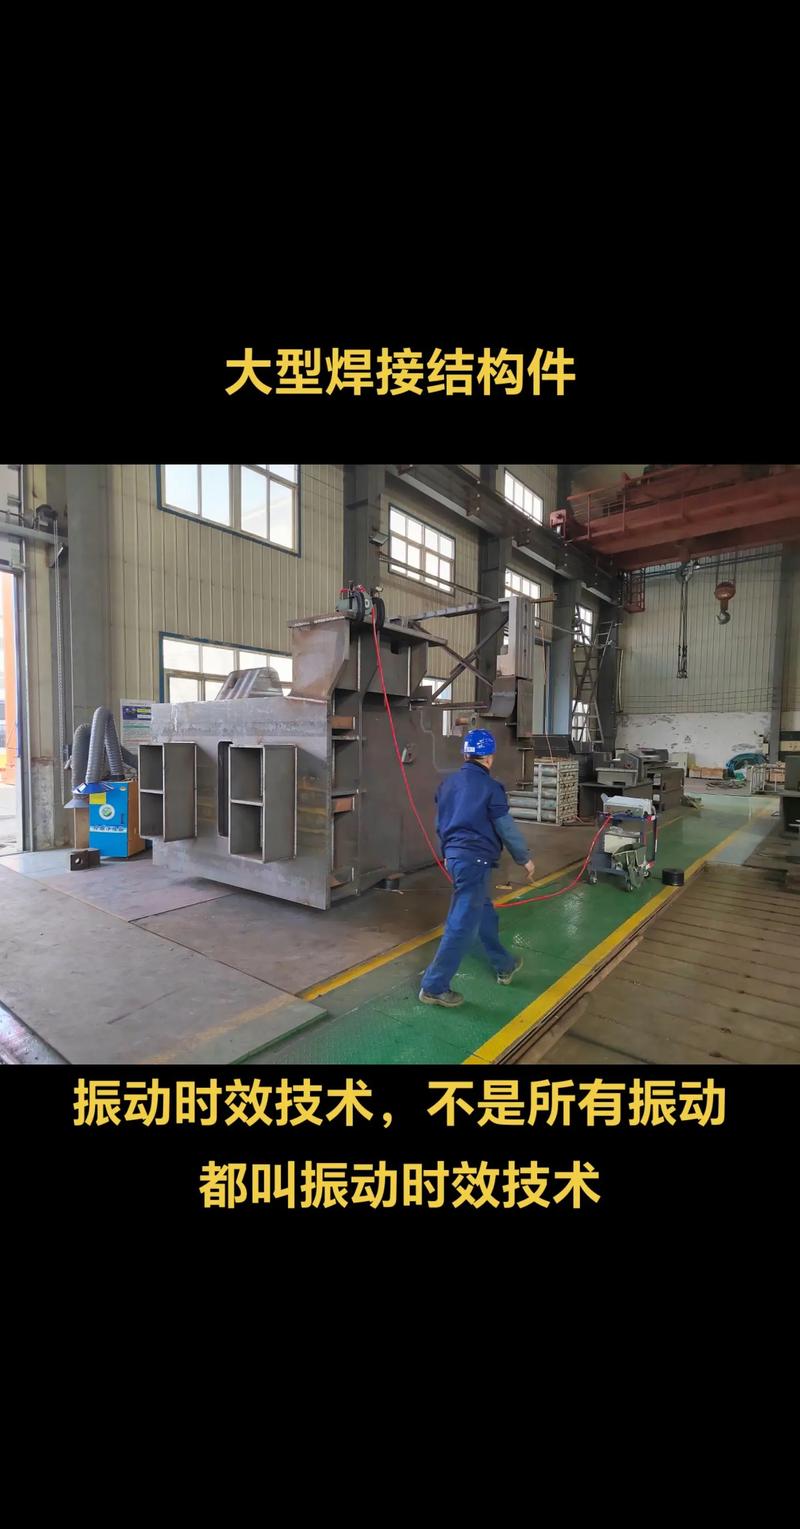
正经厂要么是自然时效放3个月,要么是振动时效满2小时,把焊接的内应力全放干净了再加工导轨面。
现在市面上做单柱液压机的,分两种技术路线。
一种是整体铸钢机身,刚性好,抗偏载能力强,缺点是贵,交货期要45天以上,小厂根本没有铸钢件的供应链,做不出来。
另一种是厚钢板焊接机身,价格比铸钢的便宜30%,交货期15天就能提,是现在市场上的主流。
不过话说回来,行业里有个大家都不说的潜规则——
很多小厂的焊接机身,焊完就直接上机床铣导轨面,根本不做应力消除。
为啥?
省时间啊。
你想,振动时效一次2小时,自然时效要放3个月,资金压在那,谁愿意等?
反正刚装机的时候精度是对的,客户买回去用个两三年,内应力慢慢释放,机身变形,导轨歪了,滑块压下去就偏,到时候早就过了质保期,谁还找得到你?
我车间里之前那台老机,就是踩了这个坑。
用了第五年的时候,滑块压下去偏了0.12mm,压出来的衬套全是歪的,校了三次导轨,过俩月又飘,最后只能当废铁卖了。
说回实际干活的事,不同行业找单柱液压机厂家,要的东西根本不一样,你不能拿买冲压机的要求去买汽配压装机,那肯定踩坑。
比如汽配行业,天天压转向节衬套、发动机轴瓦的,对啥要求最高?
抗偏载。
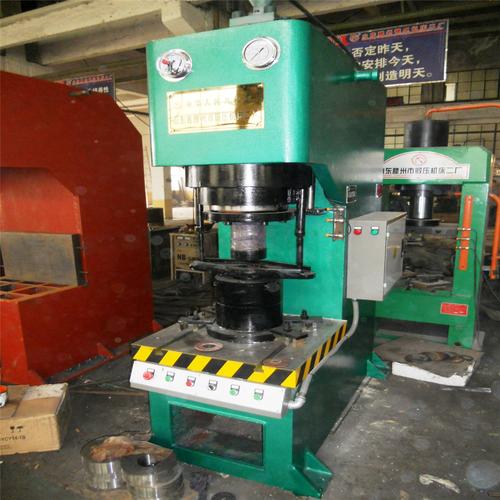
过盈配合的衬套,压的时候受力根本不是正对着液压缸中心的,偏载幅度经常能到20%。如果机的刚性不够,偏载超过15%滑块就卡滞,轻则弄坏油封,重则把工件压废。
去年隔壁汽配厂的张总,贪便宜找了个小厂买了台200吨的单柱机,标称偏载允许15%。
结果用了没俩月,压衬套的时候偏载到18%,滑块直接卡死,拆下来一看,导轨面都拉毛了,换一套导轨花了快八千。
后来他换了个做了22年的老厂家,人家的机偏载允许到30%,机身是整体铸钢的,现在用了快一年,天天压衬套,连个油封都没换过。
再比如做不锈钢餐具的五金厂,天天要压拉伸模的,对啥要求最高?
滑块的调速范围。
压0.3mm厚的304不锈钢,滑块下行速度太快,直接就把料拉裂了,废品率能飙到10%以上。
楼下开不锈钢厂的王老板,之前买了台进口的二手单柱机,用了10年,滑块的调速阀坏了,找配件找了半年都没找到,急得团团转。
他找国内厂家问,人家默认的最低下行速度是5mm/s,根本达不到他要的0.5mm/s。
后来还是找了个愿意改系统的厂家,专门给液压回路加了个比例调速阀,把慢下的速度调到0.3mm/s。
现在他压不锈钢盆,废品率从12%直接降到1.5%,上个月还跟我说,这台机比之前那台进口二手的还好用。
现在单柱液压机厂家的新动向,坑也藏得更深
这两年大家都在说智能制造,说绿色制造,单柱液压机厂家也跟着赶时髦。
你现在去看厂家的宣传册,十个有八个会说自己的机能接MES系统,能远程监控运行状态,能实现预测性维护。
实际呢?
我去年陪客户去看了三个厂家的所谓”智能单柱机”。
两个厂家的”联网功能”,就是在机身上加了个普通的电流传感器,只能看电机转没转,连实时压力、滑块位置的数据都传不上去。
还有一个更离谱,所谓的远程监控,就是在机身上装了个家用摄像头,你打开手机能看见车间里的机,别的啥功能都没有。
当然也有正经做的。
现在不少做了十几年的老厂,已经在把原来的普通液压系统,换成伺服液压系统,比原来的传统系统省电30%以上,噪音也小。
之前我们车间换了台伺服驱动的单柱机,同样干一天的活,电费比之前的老机省了快一半,夏天站在机旁边,再也不会被液压系统的噪音吵得耳朵疼。
进口替代的事,我也有发言权。
之前大家总觉得德国的单柱机好,精度高,用个10年都不飘。
现在国内正经厂做的机,精度其实已经差不了多少了,就是关键的密封件、比例阀,很多还是用的进口品牌。
你说这是不爱国?
真不是。
国产的密封件,我试过不少,刚装上去的时候没问题,用个半年就开始渗油,换一次密封圈要花大几百,耽误生产的时间更值钱。
这里说个行业里没人愿意公开说的难题。
现在单柱液压机的验收标准,还是2013年出的老版本。
标准里只要求测空载状态下的滑块精度,根本不测长期带载、偏载状态下的精度衰减。
这就给了很多厂家钻空子的空间。
客户来验机的时候,厂家专门把机调到最优状态,空载下测出来的精度完美符合要求,过了验收就不管了。
客户把机拉回车间,用个三五个月,长期带载加上车间的油污、温度变化,精度直接掉一半。
找厂家要说法,人家直接拿出当年的验收报告,说我们出厂的时候是达标的,是你自己车间地基没打好,是你操作不当。
上次碰到个做新能源电池结构件的客户,买了台标称重复定位精度±0.02mm的机,用了半年,压电池极柱的时候位置偏了0.1mm,直接把120多套极柱压废了,损失了十几万。
找厂家扯皮扯了俩月,最后还是自己认栽。
你说气不气?
跟单柱液压机厂家打了20年交道,说点掏心窝的
我在车间摸了20年机床,啥厂家没打过交道?
见过吹得天花乱坠的,见过售后跑路的,也见过闷头做机的老厂。
说句实在话,买单柱液压机,别光在厂家的展厅里看机。
展厅里的机擦得锃亮,测出来的精度全是最优状态,根本代表不了你拉回车间的实际使用效果。
我们车间里有句老土话:”好机是压出来的,不是摆出来的。”
啥意思?
你去厂家验机的时候,别只测厂家给你准备的标准试块。
把你自己平时生产最复杂、受力最大的那个工件带过去,让厂家的机连续压100次。
压完了量每个工件的公差,量滑块的位置偏差。
如果连续100次压下来,公差飘得不超过你生产要求的范围,这机就算合格。
要是压个十次八次,公差就开始乱飘,哪怕销售说破大天,你也别买。
对了,选厂家的时候,别光看价格。
一台315吨的单柱机,有报12万的,有报18万的,你以为是厂家黑心多赚你钱?
差的那6万块,全在你看不见的地方——机身的钢板厚度,焊接后的应力消除,液压缸的密封件,售后的响应速度。
我之前算过一笔账,买台便宜的机,用个3年就开始出故障,每年光维修、换配件、耽误生产的钱,就够你当初多花6万买台好机了。
最后留个问题。
你们车间里现在用的单柱液压机,是哪个厂家的?用了几年了?有没有碰到过那种买的时候吹得天花乱坠,用两年就掉链子的糟心事?
