“张工,你快看看!这批新能源电池壳压出来全是鼓包,厚度差快超0.1mm了!”
我抄起游标卡尺跟着往压机那边走,一路听他念叨,这是给动力电池厂供的货,要是整批报废,光违约金就够扣掉车间大半个季度的奖金。
蹲在模具边量了十几个工件,问题根本不是模具的事。
是那台3年前图便宜找小厂买的315吨四柱压机,机架变形了。
之前测的滑块平行度本来是每米0.02mm,这三年下来,因为机架的内应力没消干净,现在跑到了每米0.13mm。
压出来的工件能合格才怪。
说起来好笑,当时选那家四柱液压机厂家的时候,采购拿着报价单跟我说,比头部厂家便宜17%,售后还承诺保修3年,算下来能省小十万。
结果呢?
省的那点钱,连这批要赔的违约金的零头都不够。
我在车间摸了20年压机,什么幺蛾子没见过。
别光盯着公称力那栏的数字看
好多人找四柱液压机厂家,第一反应就是看“公称力”那栏写的多少吨,觉得数字越大越靠谱。
真不是。
我见过标称315吨的小厂压机,实际打满压,出力才280吨,连标称值的90%都到不了。
更别说那些藏在参数背后的猫腻了。
现在行业里做压机的,主流就两条技术路线。
一条是走性价比路线:普通铸铁主缸,丁腈橡胶密封件,普通异步电机带齿轮泵。好处是采购成本低,比伺服款便宜近4成,适合压废钢打包、普通塑料垫块这种对精度没要求的活。缺点也明摆着,能耗高,压力波动大,连续运行8小时的压力漂移能到1.2MPa,时间长了精度掉得特别快。
另一条是走高精路线:锻造合金主缸,进口聚氨酯斯特封,伺服柱塞泵驱动。好处是节能3成以上,压力波动能控制在0.05MPa以内,滑块下行的全行程平行度,正规大厂能做到每米长度偏差不超过0.02mm,压精密零件的稳定性特别好。缺点就是采购成本高,比普通款贵6成左右,小老板一开始看着报价都咋舌。
这里就得说个行业里通常不会摆到台面上说的妥协了。
好多四柱液压机厂家,明知道客户是压精密零件的,还是会偷偷给人推性价比款。
为什么?
因为机架的焊接内应力处理,是最费钱费时间的环节。按照正规工艺,焊接完的机架要进炉做两次600℃的去应力退火,每次炉冷要花整整48小时。
小厂为了压成本,直接把这两步省了,把焊好的机架往露天场地上一扔,放俩月就算“自然时效”。
一台315吨的压机,光这一项就能省出两万多的成本。
等机器送到客户车间,刚验收的时候,所有参数都是达标的,反正内应力变形是个慢过程,等个两三年机架歪了,售后电话能不能打通都不一定。
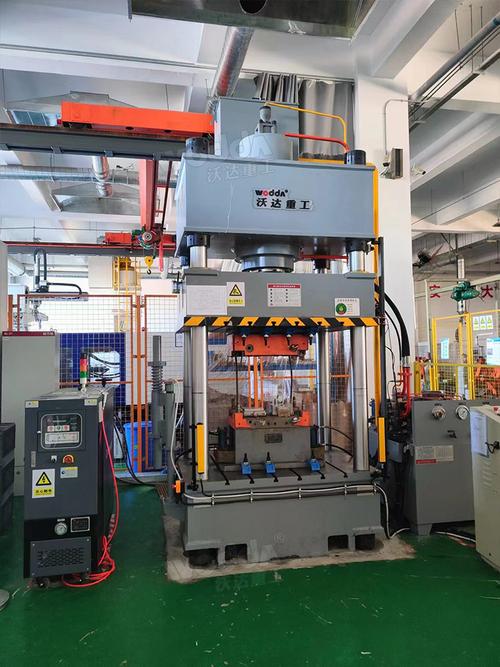
你要是真懂行,去厂家考察的时候,别光盯着他们展厅里擦得锃亮的样机看。
蹲下来,看看机架的焊缝是不是均匀,焊渣清没清干净。
要求他们把机器空转跑合两个小时,再测平行度。
那些不敢让你测的,趁早别合作。
同一款压机,换个行业就完全是两码事
上次有个做汽车内饰的老板找过来,说要换630吨的压机,压汽车顶棚。
他之前踩过的坑,说出来都好笑。
之前找的那家四柱液压机厂家,给他配的是大流量齿轮泵,快下速度能到120mm/s,刚好满足热压塑料片的要求——要是下慢了,塑料片在模具上凉透了,压出来的顶棚全是麻点。
结果呢?
保压的时候压力波动能到0.5MPa,压出来的顶棚厚度差能到0.3mm,被主机厂连续退了三批货,赔了快20万。
后来换了个专门给汽车配套件做设备的厂家,把齿轮泵换成了伺服柱塞泵,保压波动控制在0.05MPa以内,第二次送样就直接过了。
还有个做不锈钢餐具的老板,去年找我咨询,说想换台400吨的压机压汤盆。
他之前买的那台小厂的压机,回程速度才80mm/s,一个班8小时,刨除等回程、换模具的时间,只能出1200个盆。
隔壁同规模的厂,用的大厂的压机,回程速度能到200mm/s,一个班能出2200个盆。
算下来,光人工成本,人家一年就比他省十几万。
当初买机器省的那三万块,半年就亏回去了。
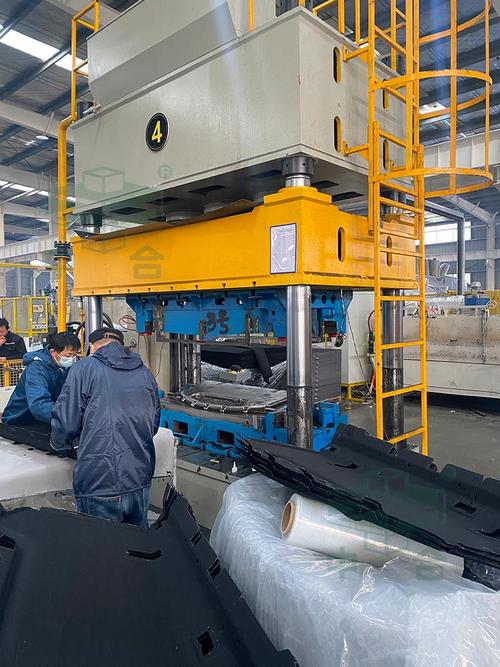
你看,同样是四柱液压机,压汽车内饰要的是快下速度够、保压稳;压不锈钢餐具要的是回程速度快、效率高。
找四柱液压机厂家的时候,别光听销售吹“我们的机器万能,什么活都能干”。
真干起来,差一点参数都能把你坑得够呛。
现在吹得神乎其神的“国产替代”,坑真不少
这两年跑设备展,不管哪家四柱液压机厂家,宣传册上都印着“进口替代”“伺服高精”,说自己的设备精度跟德国进口的一样,价格才是人家的三分之一。
说实话,我去年跟着采购跑了三家主打伺服压机的厂家,两家的宣传册上写的定位精度是±0.02mm。
实际在他们车间测,连续压10次,偏差能飘到±0.1mm。
问他们怎么回事,销售支支吾吾说,是现场电网电压不稳,等你们车间接了专用变压器就好了。
拉倒吧。
我们车间的变压器是专门配的1000kVA的,电压波动才2%,怎么可能是电网的问题。
这里就得说个行业里不愿公开的难题了。
现在执行的四柱液压机行业验收标准,还是2012年修订的老版本,根本没有对连续运行1000小时后的精度保持性、密封件使用寿命做强制要求。
也就是说,你买回去的新机器,刚送到的时候测着参数全达标,就算厂家完成合同义务了。
等用个一年半载,伺服阀响应慢了,密封件磨漏了,机架变形了,精度掉了一半,你都没地方说理去。
毕竟合同里、标准里,都没写这一项。
上次碰到个做铝合金轮毂的老板,买了台便宜的伺服压机,刚用了8个月,机架直接裂了个5公分的缝。
当时压的那个轮毂,从滑块上掉下来,把车间的水泥地面砸了个坑。
幸亏当时边上没人,不然后果不堪设想。
他给那个厂家打售后电话,人家直接把他拉黑了。
最后还是我们车间的焊工,帮他把机架补了补,凑合用。
现在每次路过他那台压机,我都离得远远的。
真怕哪天裂得更狠。
我在车间待了这么多年,老师傅常说一句土话。
“压机好不好,不看铭牌看跑合,不看报价看焊疤。”
什么意思?
就是别光看厂家给你吹的参数有多漂亮,你得让他把机器空跑够时间,看看温度稳不稳,听听泵的声音顺不顺。
别光看报价单上省了多少钱,你得蹲下来看看机架的焊缝,有没有偷工减料,有没有补焊的痕迹。
那些表面光鲜的机器,里面的骨架没做扎实,用个三五年全露馅。
对了,你们车间现在用的四柱液压机,是找哪家四柱液压机厂家买的?用了多少年?有没有碰到过那种刚买的时候啥都好,用个两年就开始精度飘、到处漏油的糟心事?
