上个月周三早班,我刚把保温杯放在操作台上,旁边挤三元乙丙密封条的线“咔哒”就停了。
摸上去机筒烫得能掉皮。
出料口堆的料全是麻点,跟掺了细沙子似的。车间主任当时就跳着脚打采购电话,说三个月前贪便宜找的那个橡胶挤出机厂家,机子才用了11个月就掉链子。
新来的小徒弟凑过来,满脸困惑:“师傅,不就是个铁疙瘩挤料吗?差那几万块的厂家,能差到哪去?”
我没接话。
前一年我帮邻厂排查过一模一样的故障——螺杆螺旋棱面磨出0.8毫米的凹痕,进料段塑化温度根本上不去,料在机筒里挤成硬疙瘩,出来能没麻点才怪。那天拉荒换螺杆,整整耗了4个半小时。小徒弟擦汗的时候把黑胶蹭了一脸,像个小花猫,旁边的师傅笑的直不起腰。
选厂家时,藏在参数表后面的真话
现在大家选设备,总喜欢把三家的参数表摊在桌上比,谁的长径比大,谁的转速高,谁的报价低,就选谁。
哪有那么多好事。
正经做了20年的老厂,参数表上写的螺杆长径比16:1,实际做出来就是实打实的16:1,塑化段的长度够,胶料在里面的停留时间能到18秒,哪怕是含炭黑量45%以上的难塑化胶,也能揉得匀匀的。小厂为了压成本,标称16:1的螺杆,实际长度只做到14.5:1,算下来胶料在塑化段的停留时间直接少了12秒,挤出来的料表面光亮度根本达不到出口标准。
还有更绝的。双金属衬套厚度,老厂是老老实实做3毫米厚的合金层,硬度能到HRC62,连续跑个五六年都不会磨出沟槽。小厂的衬套只有1.2毫米,表面硬度从HRC62降到HRC55,炭黑这种硬颗粒磨个三个月,就能在机筒内壁磨出一道道深沟,最后料在沟里碳化,混进新料里,整批产品全废。
说到这就得提两种主流螺杆路线的区别。一种是用了几十年的渐变等距螺杆,结构简单,维修便宜,适合挤普通的密封条、胶管,新手操作工也能很快上手,但塑化均匀度一般,挤高填充的胶料容易出瑕疵。另一种是现在流行的销钉式冷喂料螺杆,塑化均匀度高,能省30%的加热能耗,但结构复杂,维修成本是老款的两倍,对操作工的技术要求也高。
行业里有个公开的秘密,没人会主动跟客户说。
现在好多厂家投标的时候,把螺杆转速上限标到60转/分钟,参数表上看着特别好看。实际上呢?超过35转/分钟,电机的过载保护就会频繁跳——因为他们配的电机功率比标称的小了15%,根本扛不住高转速的负荷。你买回去用了才发现,所谓的60转转速,就是个写在纸上的数字,实际长期跑只能卡在35转,比老机子的效率高不了多少。
说实话,我见过太多采购为了省那点钱,最后拉回车间的机子三天两头出故障,修的钱够当初买两台正经设备了。
坑都是自己踩的。
没人会把自己的短板印在宣传册上。
不同行业的活,真不能用同一款机子凑数
我真的劝过好多人,别觉得挤出机都是一个原理,买回去啥活都能接。
前年帮苏州一个做车载高压硅胶线缆的厂做设备验收。他们之前图便宜,找了个做普通胶管的橡胶挤出机厂家,买了两台机子挤线缆的绝缘层。结果呢?挤出来的绝缘层厚度公差超过0.12毫米,送到第三方测击穿电压,10台里有3台达不到1500V的绝缘要求,整批货退回来,前前后后赔了客户二十多万。
为啥出这问题?
因为做普通胶管的机子,温控精度一般是±5℃,温度波动个几度根本不影响胶管的成型。但挤高压线缆的硅胶绝缘层,对温度的敏感度极高,温控精度必须到±1℃,不然温度一波动,胶料的交联度不均匀,绝缘性能就飘。而且这种场景下,机头必须带快速换网结构,换网时间不能超过30秒,不然连续生产的线缆停10分钟,整卷的接头就废了——这些要求,做普通胶管的厂家根本不会给你配,人家觉得“不就是挤个料吗,温度差点怕啥”。
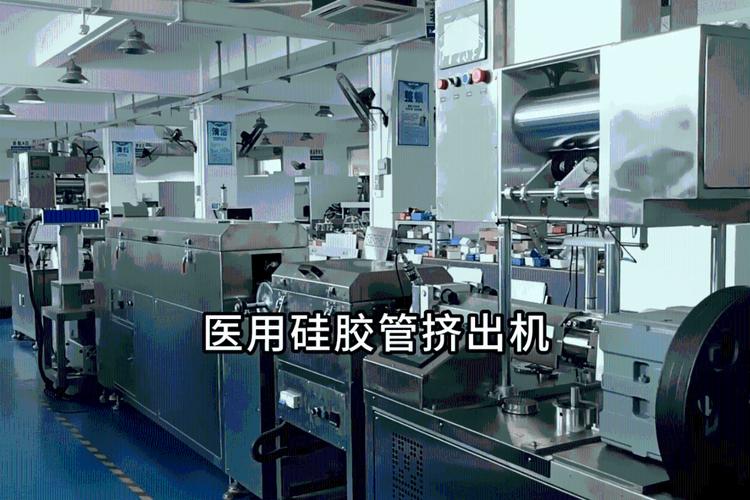
去年接触过一个做医用硅胶导流管的客户,踩的坑更离谱。他们一开始找了个没做过医疗配套的橡胶挤出机厂家,机子拉回来才发现,机筒内部的焊缝没做抛光,残留的胶料碳化之后,挤出来的硅胶管内壁有细小的黑斑点,根本过不了医疗器械的生物相容性检测。人家正经做医疗配套的厂家,所有接触胶料的过流部件,必须做到镜面抛光粗糙度Ra0.2,不能有藏胶的焊缝死角,而且接触胶料的合金材料里不能含铅,不然析出的重金属超标,连医疗器械注册证都拿不到。
你拿挤普通密封条的机子去挤医用管,就像拿切菜刀去做精密手术,能不出问题吗?
不过话说回来,也不是说越贵的机子就越好。做普通民用密封条的小厂子,花大价钱买带销钉的高精度螺杆,纯属浪费钱,普通渐变螺杆就完全能满足生产需求,没必要凑那个高科技的热闹。
这行现在的热闹下,藏着没人愿意说的坎
这几年国产设备的进步,我们一线工人是摸得着的。
以前买一台同参数的进口橡胶挤出机,要花一百多万,现在国产的三十多万就能拿下,还带实时的温度、压力、转速采集,不用像以前那样每隔半小时跑过去抄表,省了不少人力。好多厂家现在都在吹进口替代、智能制造,说自己的设备能数字孪生,能自动调参数,能远程故障诊断,确实是好事。
但热闹归热闹,有些藏在底下的问题,厂家是不会主动说的。
最要命的就是标准滞后。现在执行的橡胶挤出机安全标准,还是十年前定的,对高速设备的安全防护要求,根本跟不上现在的生产节奏。比如好多新出的高速挤出机,螺杆转速已经到40转/分钟了,但是防护门的安全联锁还是老款的,人要是不小心伸手进去,紧急停机的响应时间要0.8秒。按照现在的转速算,这0.8秒的时间,螺杆已经转了小半圈,真出事故就是重伤。
还有个更隐蔽的坑。现在好多厂家为了打绿色制造的概念,把传统的电阻加热换成了电磁加热,宣传册上写着能节能30%。但实际用的时候才发现,电磁加热的磁场会干扰旁边的温控传感器,有时候温度显示比实际低了8℃,操作员看着屏幕上的温度正常,实际上机筒已经超温,胶料在里面焦化堵死出料口,一停机就是两三个小时的清理时间。这些问题,销售给你介绍的时候半个字都不会提,都是我们一线用的人,踩了坑才摸出来的。
我不是说国产设备不好。
真的。
这几年我们亲眼看着这些机子从笨笨重重的老款,变得越来越精准,操作也越来越方便,比以前好太多了。但真的别吹得太满,好多细节上的问题,还需要慢慢磨。
我们车间老主任干了35年,常说一句土话:“买设备别听销售吹得天花乱坠,你就拉开车门去厂家的车间转,看有没有正在跑的同类型机子,你上去摸半小时,看看出料稳不稳,噪音大不大,比看十本参数表都管用。”
这话真的没毛病。
我见过太多新机到车间,厂家的人走了之后,才发现这里漏油,那里温度不准,扯皮扯半个月都解决不了。我们现在接新机子,第一次跑合的时候,绝对不直接上正式料,就拿便宜的废胶料连续跑24小时,把螺杆和机筒的配合间隙跑顺了,再慢慢加正式料。以前就见过隔壁厂子,新机子上来就满负荷跑三元乙丙,3小时就抱轴,拆下来的时候螺杆和机筒已经磨出一道深沟,厂家还说是客户操作不当,扯了半个月的皮。
其实做设备这行,哪有那么多花里胡哨的概念。
说白了就是你做的机子能不能扛得住天天12小时的连续运转,能不能少出点故障,能不能让一线的工人少操点心。
你们车间现在用的橡胶挤出机,是哪个厂家的?跑了这么久,有没有遇到过宣传册上没写的坑?
