上个月退回来的那批液压阀块,我至今记得。
客户质检部的人拍着孔壁的拉痕,声音大到整个车间都能听见:”要是装到挖机上阀杆卡滞出了事故,这个责任谁都担不起?”
张师傅当时就炸了。
那批孔是他亲手干的,直径12mm,深径比60:1,干之前反复核对了三遍刀补,怎么就出了拉痕?
后来拆开刀头才发现,焊接的刀片崩了个0.1mm的小口子,刮在孔壁上就是一道印子。
说实话,这种事在车间里真不是第一次见。深孔钻削就是这样,平时安安静静在机床里转,没人注意它,一出事就是大事故。
深孔钻削的门道,其实都是踩坑踩出来的
很多人刚接触的时候,觉得只要孔够深就算深孔钻削,其实不是。
业内默认深径比≥10:1的钻削,才算真正的深孔范畴——你要是钻个10mm深100mm的孔,普通钻头根本搞不定,排屑都排不出来。
干了这么多年,我摸出来的几个死数:普通45钢加工时,线速度要卡在80-120m/min,快了刀头崩,慢了排屑堵;内冷的乳化液压力得维持在1.5-2.5MPa,压力不够铁屑冲不出来,压力太高又会把工件冲得移位。
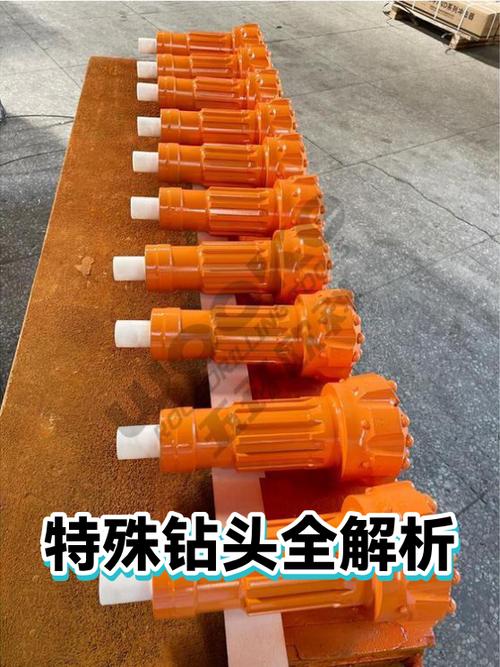
现在主流的两种刀头,单管钻(BTA)和喷吸钻,优劣差得不是一点。
单管钻排屑顺畅,深径比100:1以上的超深孔都能搞定,但是必须在工件端面装密封头,小批量换型的时候光装拆就得半小时,急单根本等不起。
喷吸钻不用密封头,靠负压吸屑,换型快,适合中小批量,但是深径比超过80:1的时候,负压不够,铁屑排到一半就卡在孔里。
不过话说回来,行业里有些不上台面的妥协,没人会对外说。
很多厂接了小批量的深孔单,舍不得给单管钻做定制密封工装,就用喷吸钻硬扛,把进给量压到0.03mm/r,干出来的件虽然合格,但是效率只有单管钻的三分之一。
还有的厂,为了省成本,把本该用整体硬质合金的刀头,换成焊接硬质合金刀片,跑合的时候没问题,连续干20个件就开始崩刃,他们就偷偷把刀补调小0.02mm凑合用,这事你问哪个车间主任,哪个都不会承认。
不同行业的要求,差的真不是一点半点
别觉得深孔钻削就是钻个孔,不同行业的要求,能把你逼疯。
第一个是液压行业,最常见的就是多路阀阀块的孔。
去年给江苏那家做挖机液压的厂供的阀块,孔直径10mm,深径比72:1,要求孔壁粗糙度Ra0.8,不能有任何螺旋刀痕——不然阀杆来回窜的时候会磨出铁屑,直接堵阀。
他们之前自己干,用摇臂钻接长杆,合格率才57%,换了喷吸钻加高压内冷之后,我们给他们的合格率是98.2%,当时他们的技术经理直接拉着我们车间主任去喝了三顿酒。
第二个是风电行业,主轴的冷却孔。
前年给甘肃那家风电整机厂做的主轴,内部要钻一圈直径16mm的斜孔,总长度2.2米,深径比137:1,要求孔的直线度误差不超过0.08mm——不然主轴转动的时候冷却不均,会出现热变形,动平衡过不了。
他们之前一直从德国买成品主轴,光那堆冷却孔的加工费就占了主轴成本的20%。
我们试了三次才成。第一次进给开高了,堵屑把刀头断在孔里,掏了整整两天才掏出来。第二次把乳化液压力提到3MPa,第三次进给压到0.04mm/r,终于成了。现在他们的主轴加工成本直接降了18%。
现在的新玩法里,藏着不少没人说的暗坑
这两年车间里也添了不少新东西。
很多深孔钻床加了振动传感器,钻削的时候一旦振动频率超过阈值,就自动降进给,能减少30%的断刀概率。还有现在开始用微量润滑代替乳化液,一年能省十几万的废液处理费,符合绿色制造的要求。
进口替代的风也吹了好几年,现在国产的刀头价格只有进口的一半,硬度能达到HRA92,看起来和进口的没差。
但是有个行业不愿公开的难题:现在深孔孔的直线度检测,国标里说可以用内窥镜或者测径仪,但是超过2米的深孔,内窥镜的探头伸进去之后,本身就会因为重力弯掉,测出来的直线度根本不准。
很多厂都是靠通规通一下,或者试装的时候没问题就过,真出了热变形的问题,就推给材料的热处理不好,没人愿意说检测手段根本跟不上。
还有个坑,国产刀头的韧性真的不行,干调质到HRC35以上的钢料的时候,干到第15个件就开始崩刃,没人对外说,都是偷偷把切削速度降20%用,实际效率根本达不到宣传的水平。
昨天下午我在车间抽烟,跟干了30年的李师傅蹲在机床边上,他指着刚钻完的孔说:”深孔钻削没什么花架子,油喷够、刀夹稳、进给别贪快,你要是想着一刀干进去省时间,断刀掏孔的功夫够你干三个件。”
你们车间干深孔的时候,最头疼的是断刀、堵屑还是孔壁粗糙度不合格?
